- [常见问答]HT350的铸造工艺和其他材质有什么区别?2025年08月30日 15:45
- HT350 作为高强度灰铸铁(抗拉强度≥350MPa),其铸造工艺核心目标是提升基体强度(珠光体含量≥95%)、优化石墨形态(以 A 型石墨为主,长度≤5 级)、控制内应力,以匹配其 “高载荷、高精度” 的应用需求。与普通灰铸铁(如 HT200/HT250)、球墨铸铁(如 QT500-7)相比,在原材料控制、熔炼、孕育处理、浇注、热处理等关键环节存在显著差异,
- 阅读(75)
- [常见问答]机床立柱铸造2025年08月30日 14:23
- 机床立柱是机床的重要结构件,其铸造质量直接影响机床的稳定性和精度。以下是关于机床立柱铸造的相关介绍: 铸造材料 机床立柱的材质通常为高强度铸铁,如 HT250、HT200、HT300 或球墨铸铁等。这些材质具有强度高、耐磨性好、耐热性强、减振性良好以及铸造性能较优等特点。其中,HT250 是较为常用的材质,它经过人工时效处理后,能够进一步提升其性能稳定性。 铸造工艺 铸造方法:常用的是砂型铸造,其次是特种铸造方法,如金属型铸造、熔模铸造、石膏型铸造等。砂型铸造又可分为粘土砂型、粘结剂砂型、树脂自硬砂型、消失模等。选择铸造方法时,需综合考虑成本、生产批量、铸件精度等因素。 浇注系统设计:对于机床立柱铸造,常采用半封闭的底注式浇注系统,这种浇注方式可使铁水平稳注入铸型,减少冲击和飞溅,防止卷气和夹渣。对于壁厚不均的立柱,还需设计明冷铁和溢流相结合的补缩系统,以确保铸件关键部位不存在缩孔、缩松等缺陷。 冷却工艺:在铸造过程中,可通过合理设置冷铁来调节铸件的凝固速度和温度梯度。如武重铸锻在超重型铸态 QT600-3 立柱铸件生产中,在导轨厚大部位、冷却缓慢位置合理设置 “新型” 冷铁,实现铸件同时顺序凝固,有效防止了缩孔缩松难题。 后续处理 机床立柱铸件通常需要进行退火处理,如经过两次人工时效处理,以去除内应力,提高铸件的尺寸稳定性,防止在使用过程中发生变形。 质量要求 机床立柱铸件质量要求很高,不仅要求力学性能达标,而且对铸造缺陷和外观质量都有严格规定。铸件需要进行超声波探伤和磁粉探伤,不允许焊补铸造缺陷;导轨表面的平面度、直线度与平行度等有严格要求,铸件尺寸公差也必须符合相关标准。
- 阅读(29)
- [常见问答]不同材质的大型减速机壳体,其铸造工艺有何差异?2025年08月11日 13:54
- 大型减速机壳体的材质主要包括灰铸铁(如 HT250、HT300)、球墨铸铁(如 QT450-10、QT500-7),少数特殊场景会使用铸钢(如 ZG270-500)。不同材质的物理性能(流动性、收缩率、熔点等)差异显著,直接导致铸造工艺的核心参数、操作重点和缺陷控制方式存在明显区别,具体差异如下: 一、灰铸铁壳体:铸造工艺最成熟,侧重流动性和石墨化控制 灰铸铁是减速机壳体的主流材质(占比 80% 以上),其铸造工艺的核心是利用良好的流动性填充大型型腔,并避免白口组织。
- 阅读(204)
- [常见问答]哪种铸造工艺适合生产大型减速机壳体?2025年08月11日 13:50
- 砂型铸造(尤其是手工砂型或中小批量机器造型)是减速机壳体成本最低的铸造工艺,其在模具、设备和材料上的低成本优势,使其成为中小批量生产或复杂结构壳体的首选。若生产批量极大(如年产能超 10000 件),消失模或金属型铸造的单件成本可能接近砂型铸造,但前期设备和模具投入较高,需结合产能综合评估。
- 阅读(98)
- [常见问答]减速机壳体采用哪种铸造工艺成本最低?2025年08月11日 13:39
- 砂型铸造(尤其是手工砂型或中小批量机器造型)是减速机壳体成本最低的铸造工艺,其在模具、设备和材料上的低成本优势,使其成为中小批量生产或复杂结构壳体的首选。若生产批量极大(如年产能超 10000 件),消失模或金属型铸造的单件成本可能接近砂型铸造,但前期设备和模具投入较高,需结合产能综合评估。
- 阅读(55)
- [常见问答]减速机壳体铸造2025年08月11日 13:36
- 减速机壳体的铸造是保证其结构完整性、力学性能和使用可靠性的关键环节,需结合壳体的结构特点(如复杂型腔、轴承孔、肋板等)和材质特性(灰铸铁或球墨铸铁为主),优化铸造工艺。
- 阅读(100)
- [常见问答]减速机机壳是什么铸铁2025年08月11日 10:49
- 减速机机壳(外壳)的铸铁材质选择需结合其工作环境、力学性能需求及制造成本,灰铸铁是最常用的类型,部分特殊工况会采用球墨铸铁。以下是具体说明: 一、灰铸铁(主流选择) 灰铸铁的石墨呈片状,常用牌号为HT200、HT250,是减速机机壳的首选材质,核心优势如下: 适配复杂结构 灰铸铁流动性好,能完整填充机壳上的轴承孔、肋板、油道等复杂型腔,减少浇不足、冷隔等铸造缺陷,保证铸件成型质量。 减震降噪性能优 片状石墨可吸收振动能量,降低减速机运行时齿轮啮合、轴承转动产生的噪音和振动,保护内部精密部件。 耐磨与加工性均衡 石墨本身是天然润滑剂,能减少轴承孔与轴颈的摩擦磨损; 硬度适中(170-240HB),切削加工阻力小,易加工出高精度的配合面和孔系,降低制造成本。 成本可控 原材料(生铁、废钢)易得,熔炼工艺简单,适合批量生产,性价比高。 适用场景:中小型减速机(如齿轮减速机、蜗杆减速机),用于输送机、搅拌设备等负载中等、转速不高的工况。 二、球墨铸铁(特殊工况选用) 球墨铸铁的石墨经球化处理后呈球状,常用牌号为QT400-15、QT500-7,力学性能更优异,适用于以下场景: 高负载或冲击环境 抗拉强度(400-500MPa)和韧性(延伸率 7%-15%)远高于灰铸铁,能承受起重机、轧机等设备中减速机的大扭矩和冲击载荷。 薄壁或复杂受力设计 强度高,可设计为薄壁结构(减轻重量),且不易出现灰铸铁薄壁件常见的硬脆 “白口组织”。 高密封性需求 组织更致密,气孔、缩松等缺陷少,能减少润滑油渗漏,适合高精度减速机。 局限性:需添加球化剂(如镁、铈)和孕育剂,铸造工艺复杂,成本高于灰铸铁;减震性略逊于灰铸铁,需通过结构优化弥补。 总结 灰铸铁(HT200、HT250) 凭借均衡的性能和成本优势,成为减速机机壳的主流选择;球墨铸铁(QT400-15、QT500-7) 适用于高负载、高冲击或轻量化设计的特殊场景,需根据实际工况平衡性能与成本。
- 阅读(103)
- [常见问答]铸造工艺参数对减速机外壳质量的影响有哪些?2025年08月11日 10:41
- 铸造工艺参数是影响减速机外壳质量的关键因素,直接关系到铸件的尺寸精度、力学性能、内部缺陷(如气孔、缩孔)及表面质量。
- 阅读(61)
- [常见问答]减速机外壳铸造工艺2025年08月11日 10:05
- 减速机外壳是减速机的重要组成部分,需要具备足够的强度、刚度和密封性,以保护内部齿轮等部件并承受工作时的载荷。其铸造工艺需结合材料特性、结构特点和性能要求来制定
- 阅读(48)
- [常见问答]铸造减速机壳体的常用材料有哪些?2025年08月04日 16:56
- 铸造减速机壳体的材料选择需综合考虑力学性能(强度、刚度)、铸造工艺性(流动性、收缩率)、成本及使用环境(如耐油性、耐磨性)等因素。以下是常用材料及其特点、适用场景: 一、铸铁类(最主流材料) 铸铁因成本低、铸造性能优良(流动性好、收缩小)、减震性强,是减速机壳体的首选材料,占比超过 90%。 灰口铸铁 成分特点:碳主要以片状石墨形式存在,含碳量 2.7%-3.8%,硅 1.0%-3.0%,力学性能取决于基体组织(珠光体、铁素体)。
- 阅读(172)
- [常见问答]砂型铸造减速机壳体的工艺流程是怎样的?2025年08月04日 16:54
- 砂型铸造是减速机壳体最常用的铸造工艺,其流程需兼顾壳体复杂结构(如轴承孔、加强筋、油道等)的成型质量和尺寸精度,同时控制铸造缺陷。以下是详细的工艺流程: 一、前期准备阶段 产品与工艺设计 根据减速机壳体的三维模型(含结构强度分析),确定铸造工艺方案:包括分型面(通常选在壳体对称面或最大截面,方便起模)、拔模斜度(内壁 1-3,外壁 0.5-2)、圆角(避免尖角应力集中)、加工余量(关键部位如轴承孔预留 3-5mm,非加工面预留 1-2mm)。
- 阅读(117)
- [常见问答]减速机壳体铸造2025年08月04日 16:51
- 减速机壳体是减速机的核心结构件,需承受内部齿轮啮合产生的载荷、振动及温度变化,同时需保证各轴承孔、安装面的尺寸精度和位置精度,因此其铸造工艺具有较高的技术要求。
- 阅读(117)
- [常见问答]铸造工艺的后处理优化包括哪些内容?2025年06月17日 17:13
- 铸造工艺的后处理优化是提升底座铸件质量、性能及尺寸精度的关键环节,其内容涵盖多个维度,以下从不同处理方向展开说明: 一、尺寸与形状优化 1.机械加工 目的:消除铸造过程中产生的尺寸偏差、表面粗糙或多余毛刺,确保底座符合设计精度要求。 常见工艺: 切削加工:通过车床、铣床等设备对底座的安装面、孔位、边缘等关键部位进行铣削、车削或钻孔,去除铸造余量(通常留 2-5mm)。 磨削加工:对表面粗糙度要求高的平面(如与其他部件的接触面)进行磨
- 阅读(146)
- [常见问答]底座铸造工艺2025年06月17日 16:53
- 底座铸造工艺是根据底座的结构、材料及性能需求,将熔融金属注入模具成型的技术
- 阅读(160)
- [常见问答]不同的加工工艺对底座铸件材料的性能有何影响?2025年06月17日 16:49
- 同加工工艺会通过改变底座铸件材料的微观组织、残余应力分布及表面状态,显著影响其力学性能、耐磨性、耐腐蚀性等。以下从常见铸造工艺(砂型铸造、金属型铸造等)和后续热处理、表面处理工艺两方面
- 阅读(145)
- [常见问答]注塑机铸件铸造工艺流程2025年05月14日 15:16
- 根据注塑机的功能和性能要求,设计出各个铸件的三维模型,确定其形状、尺寸、精度要求以及表面质量要求等。
- 阅读(139)
- [常见问答]HT300灰铸铁的铸造性能如何?2025年04月16日 16:17
- HT300 灰铸铁的铸造性能具有以下特点: 流动性较好:HT300 灰铸铁中碳、硅含量相对较高,这使得其在液态下具有较好的流动性。在铸造过程中,良好的流动性有助于铁水在铸型中充分填充型腔,能够较为容易地形成复杂形状的铸件,减少浇不足、冷隔等缺陷的产生。 收缩率较大:HT300 灰铸铁在凝固过程中收缩率相对较大,线收缩率一般在 1.0%-1.3% 左右。较大的收缩率容易使铸件在凝固过程中产生缩孔、缩松等缺陷。因此在铸造工艺设计时,需要合理设置冒口、冷铁等,以实现顺序凝
- 阅读(168)
- [常见问答]铸造加工的应用场景有哪些?2025年04月12日 16:16
- 铸造加工在众多领域都有广泛的应用,以下是一些常见的应用场景: 汽车制造:汽车的发动机缸体、缸盖、曲轴、变速箱壳体、轮毂等众多零部件都采用铸造加工。例如,发动机缸体是发动机的关键部件,通过铸造可以形成复杂的内部结构,满足其强度、密封性和散热等要求。 机械工程:各类机械的底座、箱体、齿轮、支架等常用铸造工艺生产。像大型机床的底座,利用铸造加工能够获得良好的稳定性和刚性,确保机床在加工过程中的精度和可靠性。 航空航天:该领域中的发动机叶片、叶轮、机匣、起落架等部件常
- 阅读(229)
- [常见问答]HT250化学成分和硬度2025年03月29日 14:25
- HT250 是一种常用的灰口铸铁材料,其化学成分和硬度如下: 化学成分: 碳(C):3.1%-3.4%。碳是影响灰铁性能的重要元素,含量较高时可促进石墨化,提高铸铁的流动性和铸造性能。 硅(Si):1.9%-2.3%。硅能增强铁液的流动性,促进石墨化,减少白口倾向,提高铸件的强度和硬度。 锰(Mn):0.6%-0.9%。锰能增加铸铁的强度和硬度,同时还能起到脱硫的作用,降低硫对铸铁性能的有害影响。 磷(P):≤0.15%。磷会降低铸铁的韧性和强度,增加冷脆倾向,因此一般控制其含量在较低水平。 硫(S):≤0.12%。硫是有害元素,会降低铸铁的流动性和韧性,增加热脆倾向,应严格控制其含量。 硬度: 灰铁 250 的硬度通常在 HB170 - 241 之间。其硬度会受到多种因素的影响,如化学成分、铸造工艺、冷却速度、热处理等。例如,碳、硅含量较高时,硬度会相对降低;而冷却速度较快或经过适当的热处理(如淬火、回火)后,硬度则会有所提高。 需要注意的是,实际生产中灰铁 250 的化学成分和硬度可能会因生产厂家、原材料质量、生产工艺等因素的不同而略有差异。
- 阅读(1397)
- [常见问答]灰铁铸造工艺流程有哪些?2025年03月29日 13:13
- 将配好的炉料加入到电炉或冲天炉等熔炉中进行熔化。在熔化过程中,需要严格控制温度、化学成分等参数,确保铁水的质量符合要求。例如,要将铁水温度加热到 1400℃-1500℃左右。
- 阅读(293)
相关搜索
热点聚焦

求精新材料集团董事长段哲当选中俄商会会长
- 近日,在“2024不锈钢中国...
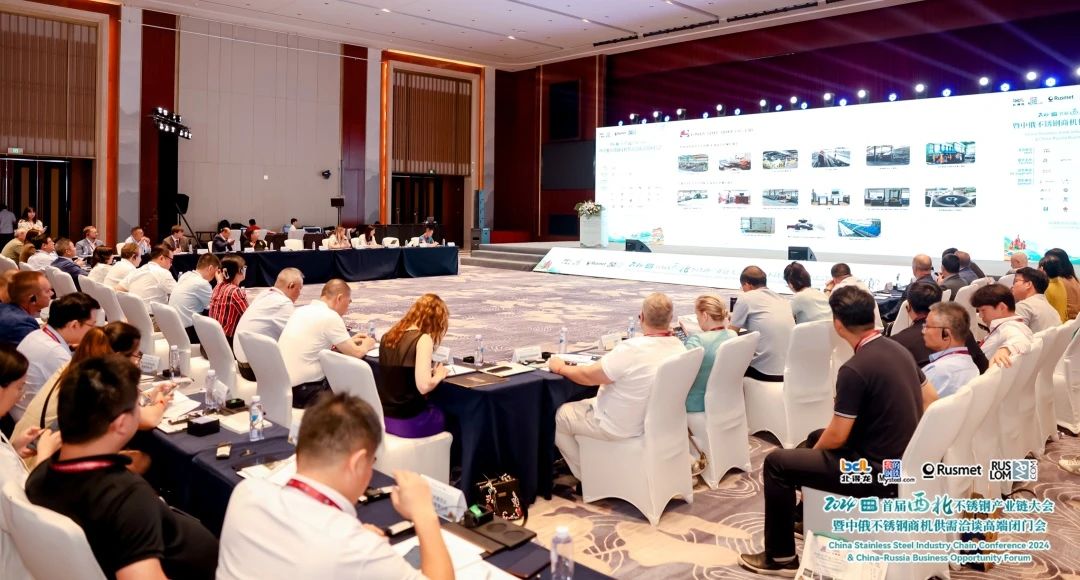
求精新材料集团深度参与首届西北不锈钢产业链大会
- 求精新材料集团,作为不...
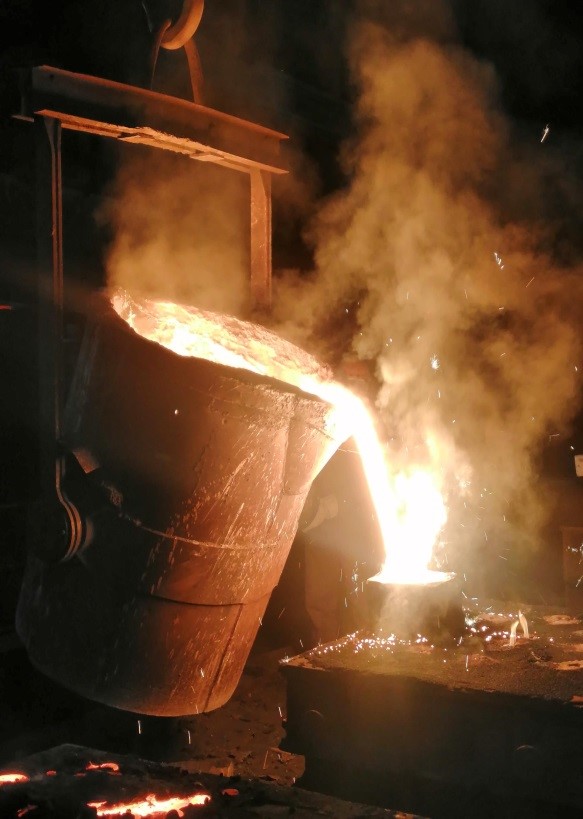
【无锡铸造厂】25吨打桩机配套铸件活塞顺利完成浇注
- 近日,无锡市铸造厂顺利...