- [常见问答]改善机床灰铸铁铸件综合性能的工艺措施2026年11月02日 15:00
- 机床铸件是机床整机的基础支撑构件,铸件质量直接决定机床精度保持性、运行稳定性与使用寿命。随着国内制造业快速发展,中高端数控机床需求持续上升,但不少国产机床仍存在铸件外观不良、尺寸精度不稳定、刚性不足等短板。灰铸铁凭借良好减振性、铸造工艺性与经济性,仍是机床床身、立柱、工作台等零部件的主流材质。下面从生产痛点、技术要求、影响因素及改善措施四方面展开说明。一、机床灰铸铁件生产常见问题 碳当量偏低:铁液流动性下降,白口倾向、收缩倾向、铸造应力上升;铸件断面组织均匀性变差,弹性模
- 阅读(7)
- [常见问答]灰铁和球墨铸铁的应用场景有哪些?2026年06月22日 10:41
- 灰铁严禁用于曲轴、车桥、转向受力件,震动冲击下直接断裂; 机床床身几乎不用球铁,减震能力远不如灰铁,震动大影响加工精度; 薄壁小件优先灰铁,球铁流动性偏弱,容易产生浇不足缺陷; 成本参考:QT 材质铸件通常比 HT200 贵 15%~35%。
- 阅读(94)
- [常见问答]灰铁的材质和球墨铸铁的材质有什么区别?2026年06月19日 09:30
- ?灰铸铁 HT 选用场景 优先看重减震、低成本、易铸造 机床床身、减速机壳体、电机座、泵壳、盖板、箱体、机床导轨 特点:设备运行震动小,价格更低 ?球墨铸铁 QT 选用场景 需要强度、韧性、抗冲击、承受交变载荷 曲轴、连杆、轮毂、叉车桥壳、液压阀体、高压壳体、齿轮座、农机受力部件 五、简单一句话选型口诀 只需要壳体、减震、静态载荷、预算低 → 灰铁 HT200/250 零件承受冲击、交变受力、不能脆断、要求更高强度 → 球铁 QT400-15 / QT500-7
- 阅读(93)
- [常见问答]灰铁的常用材质有哪些?2026年06月17日 10:17
- 一、市面最常用牌号(铸造行业主流) HT150 低强度灰铁,减震、易切削。 ?适用:普通壳体、盖板、底座、风机外壳、轻型箱体。 HT200【用量最大】 综合性能均衡,通用基础材质。 ?适用:机床床身、泵体、阀体、变速箱壳体、电机机座、普通减速机箱体。 HT250 强度、刚度优于 HT200,致密性更好。 ?适用:中型液压件、内燃机缸体、较重箱体、承压壳体。 HT300 高强度灰铸铁,高刚性、耐磨性好。 ?适用:重型机床铸件、高负荷箱体、齿轮箱、大型泵壳。 HT350 最高强度普通灰铁,较少常规使用。 ?适用:重载、高应力大型精密铸件。 二、较少选用牌号(一般不推荐常规采购) HT100:强度很低,仅简易非受力配重、防护罩,机械零件基本不用。 三、合金灰铸铁(特殊工况) 在基础 HT 材质添加 Cr、Cu、Mo、Sn,提升耐磨、耐热: 铜铬灰铁、钼铬灰铁:用于活塞、缸套、耐磨导轨、高温铸件。 简易选型参考 不受力 / 轻型构件 → HT150 通用机械箱体、泵阀、机床件 → HT200(首选) 中等承压、加厚大件 → HT250 重型高负荷精密铸件 → HT300 补充区分:灰铁 HT;球铁 QT,不要混淆。
- 阅读(652)
- [常见问答]铸铁铸造2026年01月17日 14:30
- 根据石墨形态的不同,铸铁主要分为以下四类: 灰铸铁:石墨呈片状,减震性好,切削加工性佳,但抗拉强度和塑性低。典型应用于机床床身、发动机缸体等,常见牌号有 HT200、HT250。
- 阅读(228)
- [常见问答]灰铁铸件的应用领域有哪些?2025年12月04日 13:50
- 灰铁铸件凭借铸造性能好、减震耐磨、成本低廉的优势,在多个工业领域有着广泛且不可替代的应用,核心应用领域及具体部件如下: 机械制造领域 这是灰铁铸件的核心应用场景。由于其出色的减震性和尺寸稳定性,常被用于制造各类机床的基础部件,比如机床床身、工作台、立柱、横梁,能有效吸收切削加工时的振动,保证加工精度;同时也可生产齿轮箱、减速箱体、泵体、阀体等传动和流体控制部件。 汽车及工程机械领域 汽车制造中,用于生产发动机缸体、缸盖、变速箱壳体、进气歧管、制
- 阅读(85)
- [常见问答]QT500铸铁件加工2025年10月22日 14:35
- QT500 是典型的球墨铸铁(牌号完整表述为 QT500-7,其中 “500” 表示抗拉强度500MPa,“7” 表示延伸率7%),兼具高强度(接近铸钢)和一定韧性,常用于制造承受冲击、重载的结构件(如汽车底盘部件、机床床身、液压阀块)。其加工需针对 “高强度、高韧性、表面易产生加工硬化” 的特性,匹配刀具、设备和参数,具体要点如下: 一、QT500 铸铁件的加工特性:与灰铁的核心差异 QT500 与灰口
- 阅读(314)
- [常见问答]HT250灰口铸铁件生产加工2025年10月22日 14:04
- HT250 灰口铸铁件是工业中应用极广的基础件(如机床床身、发动机缸体),其生产加工需围绕 “铸造成型预处理机械加工” 三大核心环节,重点把控铸造时的组织均匀性和加工时的精度稳定性,以匹配其高强度(抗拉强度250MPa)和良好耐磨性的特性。 一、HT250 灰口铸铁件生产(铸造环节) 铸造是决定铸件基础质量的关键,需通过配料、熔炼、浇注和冷却控制,确保铸件无气孔、缩孔,且石墨形态符合要求。 1. 原材料与配料设计 核心是保证碳当量合理,兼顾流动性和强度
- 阅读(327)
- [常见问答]消失模床身铸造件2025年08月30日 16:39
- 消失模铸造(又称实型铸造、EPC 铸造)在机床床身铸件生产中,因能简化复杂结构成型、减少铸件飞边毛刺、提升尺寸精度,且无需传统砂型的分型面,成为适配床身(多为复杂箱体类、大尺寸、高刚度要求件)的重要工艺。
- 阅读(125)
- [常见问答]大型消失模灰铁铸件2025年08月30日 16:16
- 大型消失模灰铁铸件(通常指单重≥5t、轮廓尺寸≥2m 的铸件,如机床床身、重型设备底座、风电轮毂等)结合了消失模铸造(EPC) 的工艺灵活性与灰铸铁的优良减震性、耐磨性,但因铸件尺寸大、结构复杂、凝固周期长,易出现气孔、粘砂、缩孔 / 缩松、变形开裂等缺陷。其生产需围绕 “工艺设计优化、材质控制、过程精细化管理” 三大核心
- 阅读(180)
- [常见问答]大型铸铁件铸造过程中的缺陷控制方法有哪些?2025年08月30日 16:13
- 大型铸铁件(通常指单重5t、轮廓尺寸1m,如机床床身、风电底座、重型设备机架等)因体积大、壁厚不均、凝固周期长,易出现缩孔、缩松、裂纹、夹渣、气孔等缺陷。缺陷控制需贯穿 “熔炼 - 造型 - 浇注 - 凝固 - 清理” 全流程,针对不同缺陷类型制定针对性措施,具体方法可按铸造工序拆解如下: 一、熔炼环节:控制铁水质量,从源头减少缺陷诱因 铁水的化学成分、纯净度、流动性直接决定铸件质量,是缺陷控制的基础。 精准控制化学成分根据铸件用途(如承压、
- 阅读(217)
- [常见问答]大型铸铁件铸造2025年08月30日 16:05
- 大型铸铁件(通常指重量≥5 吨、轮廓尺寸≥1 米,或结构复杂的关键铸件,如机床床身、风电轮毂、重型设备底座等)的铸造过程涉及材料选择、工艺设计、缺陷控制等多个核心环节,其技术难点和注意事项显著多于中小型铸件。
- 阅读(191)
- [常见问答]HT300灰铸铁的抗拉强度是多少?2025年04月16日 16:22
- HT300 灰铸铁的抗拉强度≥300MPa。 这是该材料的一个关键性能指标,使其适用于一些对强度要求较高的场合,如制造机床床身、发动机缸体等零部件。
- 阅读(51)
- [常见问答]有哪些表面处理工艺可以提高机床床身铸造的耐磨性?2025年03月12日 13:56
- 高频淬火:将机床床身置于感应线圈内,当线圈中通以高频交变电流后,立即产生交变磁场,电流密度在工件表面分布不均匀,表面密度大,中心密度小,在工件基本电阻的作用下,表层迅速被加热到淬火温度,而心部仍接近室温,在立即喷水冷却后,达到表面淬火的目的,使表面获得高硬度和耐磨性。 渗碳淬火:将低碳钢制的机床床身放在富碳的介质中加热到高温,使活性碳原子渗入机床床身表面,以获得高碳的渗层组织,随后进行淬火和低温回火,使表面具有高的硬度、耐磨性及疲劳抗力,心部仍保持足够的强度和韧性。
- 阅读(59)
- [常见问答]如何通过工艺控制来提高机床床身的耐磨性?2025年03月12日 13:49
- 合理选择铸造方法:不同的铸造方法对机床床身的组织和性能有不同影响。例如,采用精密铸造能使铸件获得更致密的组织、更高的尺寸精度和表面质量,减少铸造缺陷,从而提高耐磨性。压力铸造在高压下将液态金属充型和凝固,可使铸件内部组织更加致密,提高其耐磨性。 优化铸造工艺参数:严格控制熔炼温度和时间,确保金属液的纯净度和均匀性,减少杂质和气体的含量,避免出现夹杂物、气孔等缺陷而降低耐磨性。同时,合理调整浇注温度和速度,浇注温度过高会使晶粒粗大,降低耐磨性;浇注温度过低则可能导致冷隔、浇不足等缺陷。浇注速度过快或过慢也会影响铸件的质量和组织,进而影响耐磨性。
- 阅读(40)
- [常见问答]铸造过程中如何确保机床床身的精度?2025年03月12日 13:47
- 合理的结构设计:根据机床床身的使用要求和受力特点,进行合理的结构设计。采用有限元分析等方法,对床身结构进行优化,确保其在铸造过程中及使用过程中具有良好的刚性和稳定性,减少变形。例如,合理布置加强筋的位置和数量,增加关键部位的厚度等,提高床身抵抗变形的能力。 预留加工余量:在设计时,要根据铸造工艺的特点和机床床身的精度要求,合理预留加工余量。加工余量过小可能无法消除铸造缺陷和保证精度,过大则会增加加工成本和时间。一般来说,对于精度要求较高的机床床身,加工余量要适当大一些,以保证后续加工能够达到精度要求。
- 阅读(51)
- [常见问答]机床船身铸造工艺流程有哪些?2025年03月12日 13:43
- 砂型铸造:适用于生产各种尺寸和复杂程度的机床床身铸件,成本较低、适应性强。但铸件的尺寸精度和表面质量相对较低。 消失模铸造:模样采用聚苯乙烯泡塑,可省去昂贵木型费用,对于单件或小批量、结构复杂的机床床身生产优势明显,具有尺寸精度高、加工余量小、表面质量好等优点。 精密铸造:如熔模铸造等,能获得尺寸精度高、表面质量好的铸件,适合制造形状复杂、精度要求高的机床床身部件,但工序繁杂、成本较高。
- 阅读(49)
- [常见问答]如何选择适合球墨铸铁铸造的机床床身的原材料?2025年02月26日 09:49
- 主要原材料选择要点 生铁 碳含量:碳是球墨铸铁中重要的元素,一般选择碳含量在 3.5%-4.0% 的生铁,较高的碳含量有助于提高铁水的流动性和石墨化程度,能减少铸件产生白口倾向,提高铸件质量。 有害元素含量:硫、磷是生铁中的有害元素,硫会降低球化效果,增加铸件产生气孔、夹渣等缺陷的可能性;磷会使铸件的韧性降低,增加脆性。因此,要选择硫含量低于 0.06%、磷含量低于 0.1% 的生铁。 球化剂 镁含量:镁是球化剂的主要有效成分,常用的球化剂镁含量在 5%-10% 之间。对于中等壁厚的机床床身铸件,可选用镁含量为 7% 左右的球化剂;对于厚大铸件,为保证球化效果,可适当提高镁含量。 反应稳定性:好的球化剂反应平稳,球化效果均匀,能有效提高石墨球的数量和圆整度,减少铸造缺陷。 孕育剂 硅含量:硅是孕育剂的主要成分,通常硅含量在 70%-75% 的孕育剂应用较为广泛。高硅孕育剂能有效促进石墨化,提高铸件的力学性能和加工性能。 长效性:选择具有长效孕育作用的孕育剂,能在较长时间内保持孕育效果,使石墨球细小、均匀分布,提高铸件的质量稳定性。 废钢 成分纯净度:废钢的成分应尽量纯净,避免含有过多的合金元素和有害杂质。优质的废钢可以降低铸件中杂质元素的含量,提高铸件的性能。 来源可靠性:选择来源稳定、质量可靠的废钢,如来自汽车零部件、机械加工废料等的废钢,这些废钢的成分相对明确,质量有保障。
- 阅读(114)
- [常见问答]如何预防球墨铸铁铸造的机床床身出现加工缺陷?2025年02月26日 09:47
- 为有效预防球墨铸铁铸造的机床床身出现加工缺陷,需在原材料把控、铸造工艺优化、加工过程控制等多个环节采取针对性措施,具体如下: 原材料控制 严格选择材料:选用质量优良的生铁、废钢等作为主要原料,确保其化学成分符合球墨铸铁的要求,硫、磷等有害元素含量要低。同时,选择合适的球化剂和孕育剂,保证球化和孕育效果,如采用含镁量合适的球化剂,可有效提高球化率。 材料检验:对购入的原材料进行严格的检验,包括化学成分分析、物理性能检测等。使用光谱分析仪等设备检测原材料的化学成分,确保其与标准要求相符,防止因原材料质量问题导致铸造缺陷。
- 阅读(51)
- [常见问答]球墨铸铁铸造的机床床身常见的加工缺陷有哪些?2025年02月26日 09:45
- 尺寸超差:加工后的机床床身部分尺寸超出设计图纸规定的公差范围。可能是由于加工过程中刀具磨损、切削参数不合理、机床精度不足、测量误差或铸件毛坯尺寸偏差过大等原因引起。例如,在镗孔加工时,若刀具磨损严重,会使镗出的孔径逐渐变大,超出公差范围。 形状误差:床身的平面度、直线度、圆柱度等形状精度不符合要求。如床身导轨面在磨削过程中,因磨削工艺不当、砂轮磨损不均匀或工件装夹不合理等,可能导致导轨面出现波浪形、扭曲等形状误差,影响机床的运动精度。
- 阅读(63)
相关搜索
热点聚焦

求精新材料集团董事长段哲当选中俄商会会长
- 近日,在“2024不锈钢中国...
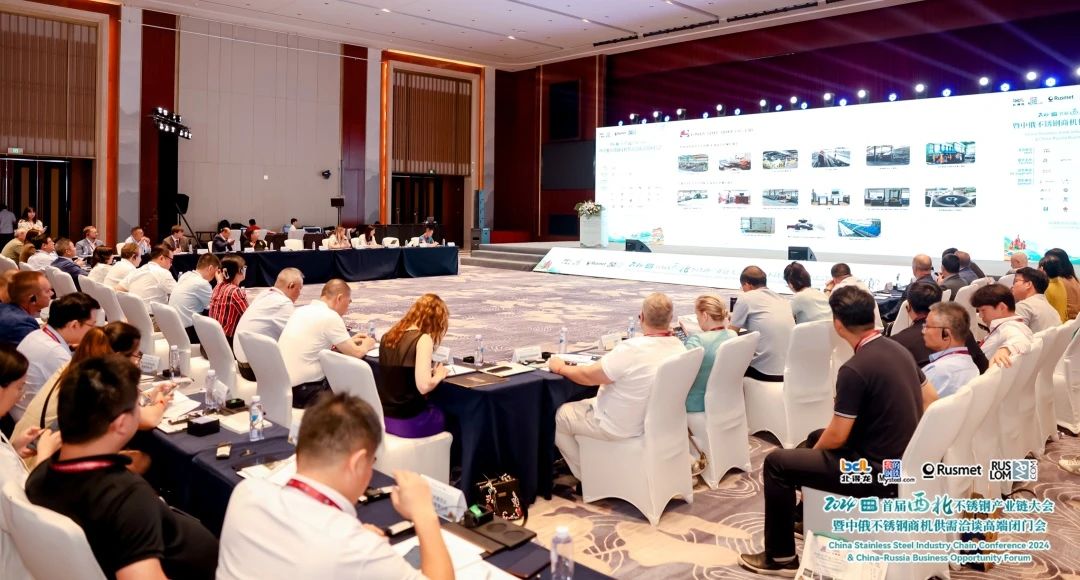
求精新材料集团深度参与首届西北不锈钢产业链大会
- 求精新材料集团,作为不...
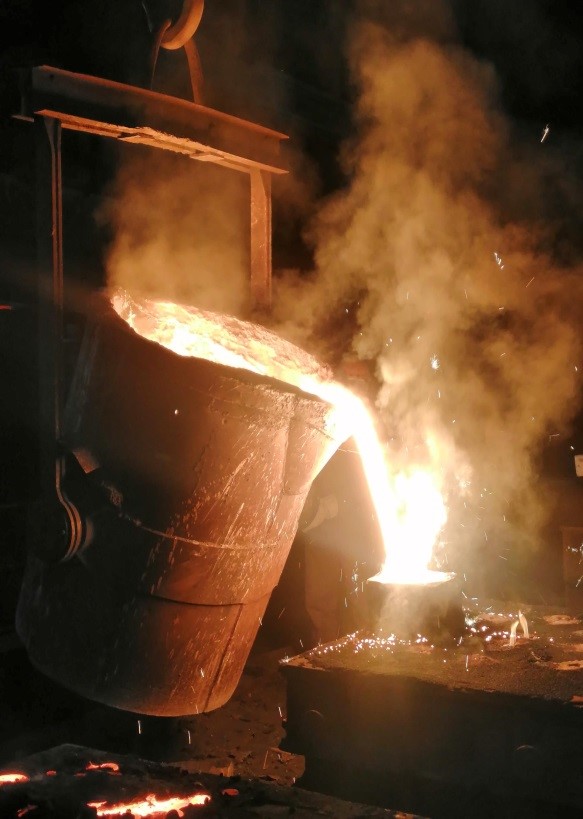
【无锡铸造厂】25吨打桩机配套铸件活塞顺利完成浇注
- 近日,无锡市铸造厂顺利...