改善机床灰铸铁铸件综合性能的工艺措施
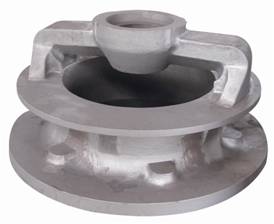
机床铸件是机床整机的基础支撑构件,铸件质量直接决定机床精度保持性、运行稳定性与使用寿命。随着国内制造业快速发展,中高端数控机床需求持续上升,但不少国产机床仍存在铸件外观不良、尺寸精度不稳定、刚性不足等短板。灰铸铁凭借良好减振性、铸造工艺性与经济性,仍是机床床身、立柱、工作台等零部件的主流材质。下面从生产痛点、技术要求、影响因素及改善措施四方面展开说明。
一、机床灰铸铁件生产常见问题
碳当量偏低:铁液流动性下降,白口倾向、收缩倾向、铸造应力上升;铸件断面组织均匀性变差,弹性模量偏低,切削加工性能下降,不利于薄壁轻量化铸件成型。
炉料配比与熔炼温度控制不当:生铁占比偏高、废钢投入偏少,铁液保留生铁粗大石墨的遗传效应;熔炼温度不足,粗大石墨难以充分溶解,容易出现异形石墨,不易获得理想的 A 型石墨组织。
硫含量控制失衡:中频电炉熔炼条件下铁液硫含量常偏低(S<0.055%),石墨形核核心不足,孕育效果变差,铸件内在质量不易稳定。
孕育工艺管控缺陷:孕育剂选型不合理、加入量偏大或偏小、孕育时机与方式不当,造成组织波动、硬度不均。
时效处理不完整:只关注加热温度与保温时长,忽略升温速率、炉内温差、降温速率、铸件摆放支撑方式,时效后残余应力释放不充分,加工及使用过程容易变形。
二、机床灰铸铁铸件技术要求
高碳当量、高强度灰铸铁是机床铸件发展方向。现代机床向着高速切削、轻量化、高精度方向发展,铸件薄壁化趋势明显,要求材质兼具优良切削性、减振性、铸造充型能力,同时铸造应力低、弹性模量大、尺寸稳定。高碳当量高强度灰铸铁能够平衡强度与石墨化程度,获得综合性能优势。
国内常用牌号包含 HT250、HT300、HT350;国外同类产品多采用 300 MPa、350 MPa 强度等级灰铸铁。常规期望组织指标:以 A 型石墨为主,石墨长度控制在 4~5 级;珠光体占比>95%,碳化物占比<3%;导轨等关键工作面硬度多控制在 190~240 HBW,导轨全长硬度差控制在较小范围(常规要求≤20 HBW,以技术协议为准)。
三、影响机床灰铸铁性能的关键因素
3.1 碳当量
碳当量是影响灰铸铁组织与性能的核心指标。碳当量偏低,流动性变差,薄壁充型困难;固态收缩增大,铸造应力提升,变形、冷裂风险上升;过冷度提高,白口倾向增大,断面敏感性强,厚薄位置硬度差异明显;同时硬度偏高,刀具损耗大、切削性能变差。在满足强度指标前提下,应尽量合理提高碳当量。
3.2 合金元素
锰、铬、铜、锡、钼等元素可促进珠光体形成,细化石墨与珠光体组织,固溶强化基体,提升铸件强度与硬度;合金添加量需要精准控制,防止白口、脆性上升等负面效果。
3.3 炉料组成
生铁:带入钛等杂质元素,钛会劣化切削性能,增加薄壁铸件渗漏风险;应合理限制生铁用量。
废钢:适量提高废钢配比,能够削弱生铁粗大石墨的遗传性;全废钢感应电炉熔炼时,必须配套使用合格增碳剂。
增碳剂:优先选用高温石墨化增碳剂,利于形成片状石墨形核核心;同时严控氮含量,降低氮气孔风险。
铅(Pb):增加过冷倾向,催生异形、过冷石墨,降低强度,提升渗漏与裂纹风险,主要来自废钢;一般控制 Pb ≤15 ppm;含量>20 ppm,同时氢偏高时,厚大断面易出现魏氏石墨,强度、硬度大幅下降。
氮(N):适量氮(70~120 ppm)有助于石墨形核、稳定珠光体;含量超过 180 ppm 易产生氮气孔、显微裂纹,性能急剧恶化;感应炉内氮主要来自废钢与增碳剂。
钛(Ti):属于有害元素,损害切削性能、诱发薄壁渗漏;钛主要来自生铁,应控制生铁 Ti 含量,按需减少生铁配比。
四、机床灰铸铁性能改善措施
4.1 控制石墨形态,优化形核条件
提高过热温度:厚大机床铸件铁液过热温度控制在 1500~1530 ℃,保证粗大过共晶石墨充分溶解,重新均匀结晶;保温时间按工艺要求控制。
调整炉料配比:废钢占比>50%,生铁降低至 10%~15%;感应电炉配套增碳剂;冲天炉高温熔炼可加入 SiC,提供长效石墨晶核,减轻氧化。
合理调控硫含量:硫含量过低则石墨核心不足,易出现收缩缺陷;中频炉铁液推荐控制 S 在 0.07%~0.10%,适量硫可以细化石墨、增加石墨数量、改善分布均匀性。
4.2 优化碳硅含量,匹配碳当量
参考控制范围:C:3.15%~3.25%,Si:1.7%~1.9%,碳当量 CE 控制在 3.75%~3.95%。碳当量不足会直接增大铸造应力,降低弹性模量、减振性能,影响机床长期尺寸稳定性;具体成分需要结合壁厚、牌号、熔炼条件试配调整。
4.3 合理铁液合金化
铬(Cr):强化基体,但白口倾向明显;常规控制≤0.35%;采用浇包冲入法配合包内孕育,可适度放宽至 0.45%,抑制碳化物析出。
铜(Cu):降低奥氏体转变温度,促进珠光体、细化石墨;常用区间 0.4%~0.6%,约 0.5% 附近强化效果较好。
锡(Sn):适合厚大高强度铸件提升本体硬度,控制 0.02%~0.04%;含量过高会增加脆性风险。
4.4 强化孕育处理
孕育的作用是促进石墨化、降低白口倾向、减小断面敏感性、稳定石墨形态、增加共晶团数量、细化珠光体,提升综合强度;同时需要避免孕育过量,厚大件孕育过多容易造成铁素体比例偏高。 孕育剂方案可选用:60% SiCaBa + 40% 75FeSi 复合孕育,加入量 0.3%~0.4%;ReCaBa 系孕育剂加入量约 0.5%,适配中频电炉。 孕育方式优先随流孕育,也可根据工况选用浮硅孕育、倒包孕育、浇口杯孕育等,保证孕育及时、均匀,降低孕育衰退影响。
4.5 规范热时效(去应力退火)工艺
热时效目的是释放铸造残余应力,保障后续加工精度稳定,高精度铸件常在粗加工之后安排时效。
升温速度:普通铸件≤100 ℃/h;大型、结构复杂机床铸件放慢,常控制在 30~50 ℃/h,避免温差应力。
保温温度:普通灰铸铁件 500~550 ℃;高牌号高强度铸件 550~600 ℃;保温时长参考壁厚,一般按 25 mm/h 估算,高碳当量、复杂件可适当延长。
炉温均匀性:炉内温差控制在 ±20 ℃以内。
摆放支撑:工作台类铸件可侧面立放;长件、复杂件多点支撑;铸件之间预留间隙,保证炉气流通。
降温阶段匀速缓冷,禁止急冷,防止二次残余应力产生。
机床灰铸铁铸件品质是原材料配比、熔炼过热、成分控制、微量元素管控、孕育工艺、合金化、时效热处理共同作用的结果。生产中需要结合铸件结构、壁厚、牌号要求建立稳定工艺规范,持续监控组织、硬度与应力水平,才能稳定获得高弹性模量、低应力、减振性能优良、尺寸稳定的机床灰铸铁铸件,满足高精度机床配套需求。
一、机床灰铸铁件生产常见问题
碳当量偏低:铁液流动性下降,白口倾向、收缩倾向、铸造应力上升;铸件断面组织均匀性变差,弹性模量偏低,切削加工性能下降,不利于薄壁轻量化铸件成型。
炉料配比与熔炼温度控制不当:生铁占比偏高、废钢投入偏少,铁液保留生铁粗大石墨的遗传效应;熔炼温度不足,粗大石墨难以充分溶解,容易出现异形石墨,不易获得理想的 A 型石墨组织。
硫含量控制失衡:中频电炉熔炼条件下铁液硫含量常偏低(S<0.055%),石墨形核核心不足,孕育效果变差,铸件内在质量不易稳定。
孕育工艺管控缺陷:孕育剂选型不合理、加入量偏大或偏小、孕育时机与方式不当,造成组织波动、硬度不均。
时效处理不完整:只关注加热温度与保温时长,忽略升温速率、炉内温差、降温速率、铸件摆放支撑方式,时效后残余应力释放不充分,加工及使用过程容易变形。
二、机床灰铸铁铸件技术要求
高碳当量、高强度灰铸铁是机床铸件发展方向。现代机床向着高速切削、轻量化、高精度方向发展,铸件薄壁化趋势明显,要求材质兼具优良切削性、减振性、铸造充型能力,同时铸造应力低、弹性模量大、尺寸稳定。高碳当量高强度灰铸铁能够平衡强度与石墨化程度,获得综合性能优势。
国内常用牌号包含 HT250、HT300、HT350;国外同类产品多采用 300 MPa、350 MPa 强度等级灰铸铁。常规期望组织指标:以 A 型石墨为主,石墨长度控制在 4~5 级;珠光体占比>95%,碳化物占比<3%;导轨等关键工作面硬度多控制在 190~240 HBW,导轨全长硬度差控制在较小范围(常规要求≤20 HBW,以技术协议为准)。
三、影响机床灰铸铁性能的关键因素
3.1 碳当量
碳当量是影响灰铸铁组织与性能的核心指标。碳当量偏低,流动性变差,薄壁充型困难;固态收缩增大,铸造应力提升,变形、冷裂风险上升;过冷度提高,白口倾向增大,断面敏感性强,厚薄位置硬度差异明显;同时硬度偏高,刀具损耗大、切削性能变差。在满足强度指标前提下,应尽量合理提高碳当量。
3.2 合金元素
锰、铬、铜、锡、钼等元素可促进珠光体形成,细化石墨与珠光体组织,固溶强化基体,提升铸件强度与硬度;合金添加量需要精准控制,防止白口、脆性上升等负面效果。
3.3 炉料组成
生铁:带入钛等杂质元素,钛会劣化切削性能,增加薄壁铸件渗漏风险;应合理限制生铁用量。
废钢:适量提高废钢配比,能够削弱生铁粗大石墨的遗传性;全废钢感应电炉熔炼时,必须配套使用合格增碳剂。
增碳剂:优先选用高温石墨化增碳剂,利于形成片状石墨形核核心;同时严控氮含量,降低氮气孔风险。
3.4 熔炼方式与微量元素
冲天炉冶金反应剧烈,氧化性气氛有利于铅、钛等有害杂质随炉渣排出;但焦炭燃烧会带来铁液氮含量偏高的问题。感应电炉以重熔为主,冶金净化能力弱,炉料带入微量元素对铸件组织影响更直接。铅(Pb):增加过冷倾向,催生异形、过冷石墨,降低强度,提升渗漏与裂纹风险,主要来自废钢;一般控制 Pb ≤15 ppm;含量>20 ppm,同时氢偏高时,厚大断面易出现魏氏石墨,强度、硬度大幅下降。
氮(N):适量氮(70~120 ppm)有助于石墨形核、稳定珠光体;含量超过 180 ppm 易产生氮气孔、显微裂纹,性能急剧恶化;感应炉内氮主要来自废钢与增碳剂。
钛(Ti):属于有害元素,损害切削性能、诱发薄壁渗漏;钛主要来自生铁,应控制生铁 Ti 含量,按需减少生铁配比。
四、机床灰铸铁性能改善措施
4.1 控制石墨形态,优化形核条件
提高过热温度:厚大机床铸件铁液过热温度控制在 1500~1530 ℃,保证粗大过共晶石墨充分溶解,重新均匀结晶;保温时间按工艺要求控制。
调整炉料配比:废钢占比>50%,生铁降低至 10%~15%;感应电炉配套增碳剂;冲天炉高温熔炼可加入 SiC,提供长效石墨晶核,减轻氧化。
合理调控硫含量:硫含量过低则石墨核心不足,易出现收缩缺陷;中频炉铁液推荐控制 S 在 0.07%~0.10%,适量硫可以细化石墨、增加石墨数量、改善分布均匀性。
4.2 优化碳硅含量,匹配碳当量
参考控制范围:C:3.15%~3.25%,Si:1.7%~1.9%,碳当量 CE 控制在 3.75%~3.95%。碳当量不足会直接增大铸造应力,降低弹性模量、减振性能,影响机床长期尺寸稳定性;具体成分需要结合壁厚、牌号、熔炼条件试配调整。
4.3 合理铁液合金化
铬(Cr):强化基体,但白口倾向明显;常规控制≤0.35%;采用浇包冲入法配合包内孕育,可适度放宽至 0.45%,抑制碳化物析出。
铜(Cu):降低奥氏体转变温度,促进珠光体、细化石墨;常用区间 0.4%~0.6%,约 0.5% 附近强化效果较好。
锡(Sn):适合厚大高强度铸件提升本体硬度,控制 0.02%~0.04%;含量过高会增加脆性风险。
4.4 强化孕育处理
孕育的作用是促进石墨化、降低白口倾向、减小断面敏感性、稳定石墨形态、增加共晶团数量、细化珠光体,提升综合强度;同时需要避免孕育过量,厚大件孕育过多容易造成铁素体比例偏高。 孕育剂方案可选用:60% SiCaBa + 40% 75FeSi 复合孕育,加入量 0.3%~0.4%;ReCaBa 系孕育剂加入量约 0.5%,适配中频电炉。 孕育方式优先随流孕育,也可根据工况选用浮硅孕育、倒包孕育、浇口杯孕育等,保证孕育及时、均匀,降低孕育衰退影响。
4.5 规范热时效(去应力退火)工艺
热时效目的是释放铸造残余应力,保障后续加工精度稳定,高精度铸件常在粗加工之后安排时效。
升温速度:普通铸件≤100 ℃/h;大型、结构复杂机床铸件放慢,常控制在 30~50 ℃/h,避免温差应力。
保温温度:普通灰铸铁件 500~550 ℃;高牌号高强度铸件 550~600 ℃;保温时长参考壁厚,一般按 25 mm/h 估算,高碳当量、复杂件可适当延长。
炉温均匀性:炉内温差控制在 ±20 ℃以内。
摆放支撑:工作台类铸件可侧面立放;长件、复杂件多点支撑;铸件之间预留间隙,保证炉气流通。
降温阶段匀速缓冷,禁止急冷,防止二次残余应力产生。
机床灰铸铁铸件品质是原材料配比、熔炼过热、成分控制、微量元素管控、孕育工艺、合金化、时效热处理共同作用的结果。生产中需要结合铸件结构、壁厚、牌号要求建立稳定工艺规范,持续监控组织、硬度与应力水平,才能稳定获得高弹性模量、低应力、减振性能优良、尺寸稳定的机床灰铸铁铸件,满足高精度机床配套需求。
下一篇:灰铸铁中常见元素及其冶金作用解析
上一篇:覆膜砂工艺常见缺陷、成因及预防解决方案