- [常见问答]不同型号的灰铁齿轮箱铸件在性能上有哪些差异?2025年10月22日 14:26
- 不同型号的灰铁齿轮箱铸件(核心区别在 HT 牌号),性能差异主要体现在强度、硬度、耐磨性、减震性四大核心指标上,这些差异直接决定了它们的适用工况(如负载大小、转速高低、环境振动强度),本质是由铸件内部石墨形态、基体组织及化学成分调控导致的。 一、核心性能差异:按 HT 牌号分级对比 灰铁齿轮箱铸件最常用的牌号为 HT200、HT250、HT300、HT350,牌号数字代表其最小抗拉强度(单位:MPa),牌号越高,性能偏向 “高强度、高硬度”,但减震性会
- 阅读(75)
- [常见问答]灰铁齿轮箱铸件2025年10月22日 14:23
- 特点 良好的铸造性能:灰口铸铁的流动性良好,线收缩率和体收缩率较小,铸件不易产生开裂,适宜于铸造结构复杂的齿轮箱壳体,如带有筋条、油道等结构的箱体。 较好的耐磨性:灰铁中的石墨具有自润滑性,能减少箱体内壁与润滑油的摩擦,同时其硬度较高,能够承受一定的摩擦和磨损,适合齿轮箱这种有相对运动部件的环境。 出色的减震性:石墨片的存在使灰铁具有良好的吸震性,可缓冲齿轮啮合时产生的振动和噪音,有助于提高齿轮箱运行的平稳性。 成本较低:其原材料主要为废钢和生铁,熔炼工
- 阅读(109)
- [常见问答]叉车转向桥壳铸造2025年10月22日 14:17
- 叉车转向桥壳铸造需围绕 “承载能力、抗冲击性、尺寸精度” 三大核心要求,重点解决复杂结构(集成转向节、减震安装位)的成型问题与铸件内部质量(无缩孔、裂纹)控制,常用球墨铸铁(QT550-10、QT600-3)或高强度灰口铸铁(HT300),具体流程与关键控制点如下。 一、前期设计:匹配叉车工况的结构与工艺设计 叉车转向桥壳需承受车身重量、转向冲击及地面颠簸,设计阶段需平衡强度与铸造可行性。 结构优化设计 壁厚设计:关键受力部位(如桥
- 阅读(46)
- [常见问答]高强度铸铁桥壳定制2025年10月22日 14:14
- 高强度铸铁桥壳定制需要综合考虑设计、材料、工艺等多个方面,以下是具体介绍: 设计要求 结构设计:根据桥壳的使用场景和性能要求进行优化。例如,考虑到桥壳钢板托上部受压应力、下部受拉应力以及铸铁材料抗压能力是抗拉能力的 3-4 倍的特点,将下钢板托两侧采用结构加强设计,如设置加强筋,合理调整各部位壁厚,从琵琶孔向两边壁厚逐步增大,以达到等应力设计的要求。 性能参数:明确高强度铸铁桥壳的机械性能指标,如抗拉强度、屈服强度、延伸率、硬度等。例如,
- 阅读(0)
- [常见问答]高强度铸铁桥壳定制2025年10月22日 14:14
- 高强度铸铁桥壳定制需要综合考虑设计、材料、工艺等多个方面,以下是具体介绍: 设计要求 结构设计:根据桥壳的使用场景和性能要求进行优化。例如,考虑到桥壳钢板托上部受压应力、下部受拉应力以及铸铁材料抗压能力是抗拉能力的 3-4 倍的特点,将下钢板托两侧采用结构加强设计,如设置加强筋,合理调整各部位壁厚,从琵琶孔向两边壁厚逐步增大,以达到等应力设计的要求。 性能参数:明确高强度铸铁桥壳的机械性能指标,如抗拉强度、屈服强度、延伸率、硬度等。例如,
- 阅读(76)
- [常见问答]HT250灰口铸铁如何做到无气孔砂眼2025年10月22日 14:11
- 要让 HT250 灰口铸铁实现无气孔、砂眼,需从 “源头控制(原材料)过程管理(造型、熔炼、浇注)工艺优化(排气、补缩)” 全链条发力,核心是消除气体生成、避免砂粒卷入,并确保金属液能充分填充型腔、补缩缺陷。 一、原材料控制:减少气体与杂质来源 原材料中的水分、油污、硫含量是产生气孔的主要诱因,砂料质量则直接影响砂眼,需从源头严格筛选。 金属炉料控制: 生铁、废钢需提前烘干,含水量0.5%,避免熔炼时水分受热分解产生 H?,形成皮下
- 阅读(91)
- [常见问答]高硬度HT350铸铁2025年10月22日 14:08
- 一、高硬度 HT350 铸铁的核心特性:为何硬度更高? 高硬度源于其化学成分和微观组织的优化,这也是后续生产加工的关键依据。 化学成分控制更严格: 碳(C)和硅(Si)含量更低:C 控制在 2.8%-3.1%,Si 控制在 1.4%-1.8%(低于普通 HT250),减少石墨含量,增加金属基体比例,从而提高硬度和强度。 锰(Mn)含量略高:Mn 控制在 0.9%-1.2%,强化珠光体基体,进一步提升硬度,但需控制在合理范围,避免生成硬脆的
- 阅读(64)
- [常见问答]灰口铸铁件加工前的预处理方法有哪些?2025年10月22日 14:06
- 灰口铸铁件加工前的预处理,核心是解决 “表面清理、应力消除、缺陷排查、尺寸校准” 四大问题,为后续机加工扫清障碍,避免影响加工精度、刀具寿命和最终产品质量,主要包含四大类方法。 一、表面清理:去除铸件表面杂质 灰口铸铁件铸造后,表面会附着粘砂、氧化皮、残留涂料和毛刺,需彻底清理以保证加工时刀具受力均匀,避免表面划痕。 机械清理法: 喷丸 / 喷砂处理:最常用方法,通过高速喷射钢丸(喷丸)或石英砂(喷砂)冲击表面,去除粘砂、氧化皮和残
- 阅读(83)
- [常见问答]HT250灰口铸铁件生产加工2025年10月22日 14:04
- HT250 灰口铸铁件是工业中应用极广的基础件(如机床床身、发动机缸体),其生产加工需围绕 “铸造成型预处理机械加工” 三大核心环节,重点把控铸造时的组织均匀性和加工时的精度稳定性,以匹配其高强度(抗拉强度250MPa)和良好耐磨性的特性。 一、HT250 灰口铸铁件生产(铸造环节) 铸造是决定铸件基础质量的关键,需通过配料、熔炼、浇注和冷却控制,确保铸件无气孔、缩孔,且石墨形态符合要求。 1. 原材料与配料设计 核心是保证碳当量合理,兼顾流动性和强度
- 阅读(224)
- [常见问答]如何提高消失模机床铸件机加工的表面质量?2025年10月22日 13:59
- 提高消失模机床铸件机加工表面质量,需从 “源头控制(铸件预处理)过程优化(加工参数与刀具)精度保障(设备与测量)” 全链条发力,核心是减少加工过程中的表面损伤、振动和误差。 一、预处理阶段:消除表面隐患,奠定高质量基础 消失模铸件的表面状态(如残留涂料、氧化皮)直接影响后续切削质量,需在加工前彻底处理。 强化表面清理: 优先采用喷丸处理替代普通喷砂,喷丸使用圆形钢丸,可在去除残留涂料和氧化皮的同时,对铸件表面进行轻微强化,减少切削时
- 阅读(44)
- [常见问答]消失模机床铸件机加工2025年10月22日 13:52
- 消失模机床铸件机加工是通过消失模铸造工艺制得铸件毛坯后,再进行切削、磨削等机械加工,以满足机床高精度要求的关键环节。其核心是解决消失模铸件的表面质量与内部结构特性,匹配高效、高精度的加工方案。 一、消失模机床铸件的加工特性 消失模铸造(EPC)与传统砂型铸造不同,其铸件在加工前具有独特属性,直接影响后续加工方案选择。 表面质量:铸件表面通常附着一层薄薄的残留涂料,硬度较高,需在正式加工前进行预处理去除,否则会加剧刀具磨损。 尺寸精度:消失模铸件的尺寸精度高于普通砂型
- 阅读(57)
- [企业动态]泰国客商莅临我司考察洽谈,共拓合作新篇章2025年09月25日 15:33
- 9月16日,两批泰国客商专程到白兔湖动力科技有限公司进行实地考察与业务洽谈。公司高度重视此次访问,提前周密部署,全面开展生产现场6S管理整改,确保以高标准、高品质的现场环境和订单履约能力迎接客户的到来。 客商一行深入公司生产车间,详细观摩了产品生产工艺及质量管理流程。整洁有序的现场、高效规范的作业以及员工专业的操作,赢得了泰国客户的高度赞赏。他们频频点头,竖起大拇指,对我司的生产管理水平与产品质量保障能力表示充分肯定。 随后,双方分两组进行了深入而热烈的洽谈。一组聚焦树脂砂产
- 阅读(221)
- [企业动态]以“三清单”抓落实,安徽雄狮新材料牢筑安全防线2025年09月25日 15:27
- 为切实加强安全管理,及时消除各类安全隐患,安徽雄狮新材料始终将安全工作放在首位,严格落实每月隐患排查制度,并通过建立问题清单、责任清单、整改清单的“三清单”工作模式,确保隐患排查治理工作落到实处,为公司的稳定运行和人员的生命财产安全保驾护航。
- 阅读(212)
- [常见问答]哪些因素会影响球墨铸铁的性能?2025年09月25日 14:47
- 球墨铸铁的性能(如强度、韧性、耐磨性、耐蚀性等)是其化学成分、微观组织、生产工艺三者动态作用的结果,核心影响因素可归纳为材料本质特性、工艺控制精度、后期处理方式三大维度,每个维度通过改变石墨形态或基体结构,直接决定最终性能表现。以下是具体解析: 一、材料本质特性:性能的 “先天决定因素” 材料自身的化学成分与石墨形态是性能的核心基础,决定了球墨铸铁的 “性能潜力上限”。 1. 化学成分(精准控制是关键) 化学成分通过影响石墨析出
- 阅读(234)
- [常见问答]球墨铸铁的生产工艺流程有哪些?2025年09月25日 14:46
- 球墨铸铁的生产工艺流程是在普通灰铸铁基础上,通过精准控制原材料、强化熔炼纯净度、增加核心的 “球化 + 孕育处理”形成的精细化体系,核心目标是将石墨从 “片状” 转化为 “圆整球状”,最终实现高强度、高韧性的性能。整个流程可划分为6 大核心环节,具体如下: 一、环节 1:原材料选型与预处理(奠定纯净基础) 此环节的核心是 “低杂质、高稳定”,为后续球化处理消除干扰,是保障球化效果的
- 阅读(179)
- [常见问答]球墨铸铁的生产工艺是怎样的?2025年09月25日 14:44
- 球墨铸铁的生产工艺是在普通灰铸铁工艺基础上,增加 “球化处理” 和 “孕育处理” 核心环节的精细化流程,其核心目标是将铸铁内部的石墨从 “片状” 强制转化为 “圆整球状”,从而实现强度、韧性的飞跃。整个工艺围绕 “成分精准控制、球化效果保障、组织均匀优化” 三大核心展开,具体拆解如下: 一、前期准备:原材料严苛选型与配比 球墨铸铁对原材料纯度、成分稳定性要求
- 阅读(175)
- [常见问答]铸铁的生产工艺是怎样的?2025年09月25日 14:41
- 铸铁(以应用最广泛的灰铸铁为代表)的生产工艺是围绕 “原材料熔炼铁水成分调整浇注成型落砂清理” 四大核心环节展开的简单高效流程,其核心目标是控制碳的析出形态(以片状石墨为主),适配 “低成本、易铸造” 的性能需求。以下是详细的工艺拆解: 一、前期准备:原材料选型与配比 原材料的选择侧重 “经济性与易获取性”,成分控制较球墨铸铁宽松,核心是保障碳、硅含量以促进石墨析出。 主要原料:
- 阅读(254)
- [常见问答]铸铁和球墨铸铁各自的应用领域是什么?2025年09月25日 14:35
- 铸铁(以应用最广泛的灰铸铁为代表)和球墨铸铁的应用领域差异,本质是由二者力学性能、耐蚀性、加工性的核心区别决定的:灰铸铁侧重 “低成本、减震性、易加工”,适配低负荷、高减震需求场景;球墨铸铁侧重 “高强度、高韧性、耐蚀性”,适配高负荷、长效使用场景。以下是二者具体应用领域的详细划分: 一、铸铁(以灰铸铁为主)的应用领域 灰铸铁因 “片状石墨” 结构,具有减震性好、成本低、易铸造、加工性优的特点,但强度低(
- 阅读(75)
- [常见问答]铸铁和球墨铸铁区别是什么2025年09月25日 14:32
- 除了前面提到的区别外,铸铁和球墨铸铁在以下方面也存在差异: 化学成分要求不同:球墨铸铁与灰铸铁相比,碳、硅含量较高,锰含量较低,对硫、磷的限制较严。其化学成分一般为含碳量 3.5%~3.8%,含硅量 2.0%~3.0%,含锰量 0.5%~0.7%,磷含量小于 0.08%,硫含量小于 0.02%。而铸铁的成分要求相对灵活,如灰铸铁的含碳量一般为 2.7%~4.0%,硅含量为 1%~3%。 铸造性能不同:铸铁的熔点相对较低,凝固时收缩量小,流动性好,铸造性能较好,能够铸
- 阅读(109)
- [常见问答]球墨铸铁的耐腐蚀性能比普通铸铁好多少?2025年09月25日 14:30
- 球墨铸铁的耐腐蚀性能通常比普通铸铁(以应用最广泛的灰铸铁为代表)更优异,但其 “好多少” 并无固定数值,需结合腐蚀环境、是否进行防腐处理等因素综合判断,核心差异源于二者微观结构中石墨形态的不同。以下从不同场景展开具体分析: 一、核心差异根源:石墨形态决定耐蚀基础 耐腐蚀性能的本质是材料抵御电化学腐蚀的能力(铸铁基体为阳极,石墨为阴极,形成微电池引发腐蚀)。 普通灰铸铁:石墨呈片状,表面积大、边缘尖锐,与铸铁基体的接触界面极不规则,形成的 &ldqu
- 阅读(184)
相关搜索
热点聚焦

求精新材料集团董事长段哲当选中俄商会会长
- 近日,在“2024不锈钢中国...
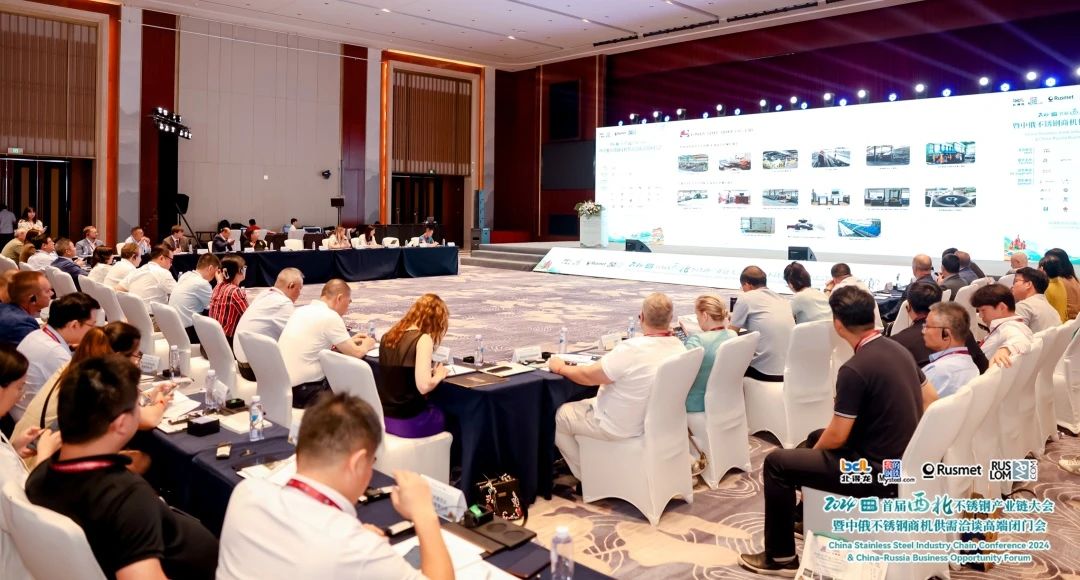
求精新材料集团深度参与首届西北不锈钢产业链大会
- 求精新材料集团,作为不...
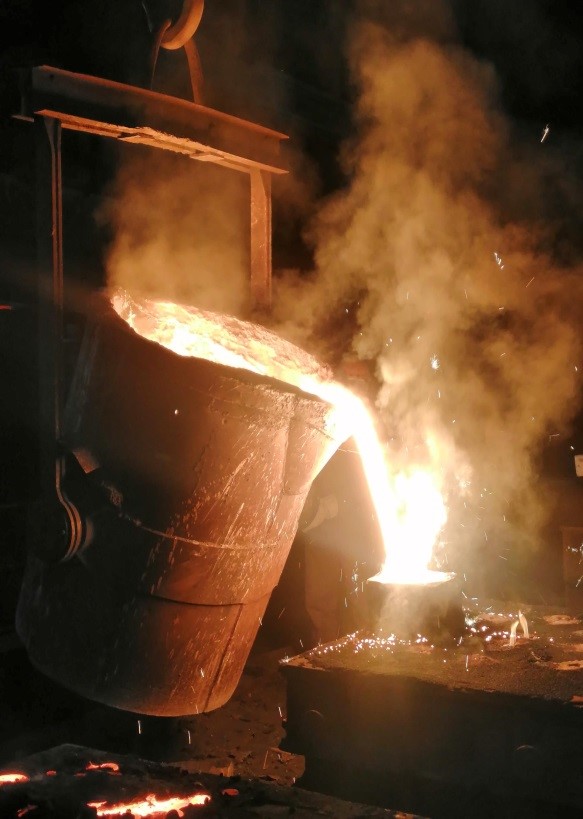
【无锡铸造厂】25吨打桩机配套铸件活塞顺利完成浇注
- 近日,无锡市铸造厂顺利...