- [常见问答]印染机滚筒铸造2026年01月11日 15:26
- 离心铸造:对于印花铜辊等铸件,常采用离心铸造工艺。利用离心力使铜液在旋转的铸型中凝固成型,可获得组织致密、表面质量好的铸件,能有效减少气孔、夹渣等缺陷。例如,采用悬臂单头卧式多功能离心机,金属铸型预热温度为 150 - 250℃,可浇注出外径 100 - 200 毫米、长度 400 - 1200 毫米的铜辊。
- 阅读(46)
- [常见问答]齿轮减速箱体2026年01月09日 14:59
- 齿轮减速箱体是减速机的核心承载部件,需同时满足高强度、高精度、高密封性和良好减震性,既要支撑齿轮、轴承等传动零件,又要防止润滑油泄漏,其铸造工艺需针对性解决 “壁厚不均、内腔复杂、装配面精度要求高” 等核心问题
- 阅读(250)
- [常见问答]球墨铸铁QT450-10的铸造工艺要点有哪些?2026年01月07日 15:34
- QT450-10 是铁素体基体球墨铸铁,核心性能要求为抗拉强度≥450MPa、伸长率≥10%,兼具良好的韧性、塑性和减震性,常用于齿轮减速箱体、汽车后桥壳、工程机械支架等承受冲击载荷的部件。其铸造工艺的核心是精准控制球化、孕育过程,保证石墨球化率和圆整度,抑制白口组织,避免脆性缺陷
- 阅读(355)
- [常见问答]树脂砂铸造2026年01月07日 14:52
- 树脂砂铸造是一种以树脂为粘结剂的砂型铸造工艺,核心是将树脂、固化剂与原砂混合,制成具有高强度、高透气性的树脂砂型 / 砂芯,待硬化后进行浇注,获得尺寸精度高、表面质量好的铸件。该工艺尤其适合生产复杂结构、高精度的铸铁件(如球墨铸铁件)、铸钢件,在机械制造、汽车、化工设备等领域应用广泛。
- 阅读(463)
- [常见问答]球磨机筒体铸造的工艺有哪些?2025年12月24日 15:13
- 球磨机筒体属于超大型厚壁回转体铸钢件,铸造工艺需围绕 “成型精度、内部无缺陷、强韧性达标” 三大核心目标,全程采用标准化、精细化操作
- 阅读(92)
- [常见问答]灰铁铸件2025年12月03日 13:44
- 定义与成分:灰铁铸件的材料灰铸铁是一种常见的铸铁材料,因其断口呈灰色而得名。它主要由铁、碳(含量一般在 2.5%-4.0%)和硅(含量通常为 1.0%-3.0%)组成,碳主要以片状石墨形式存在。 发展历程:灰铁铸造工艺已有数百年历史,随着现代冶金技术的进步,其生产工艺不断优化,性能得到显著提升。
- 阅读(155)
- [常见问答]除了树脂砂砂型铸造,还有哪些铸造工艺可用于大型球磨机衬板?2025年11月10日 15:00
- 除了树脂砂砂型铸造,适配大型球磨机衬板的铸造工艺还有消失模铸造、水玻璃砂砂型铸造、双液浇注工艺、离心铸造,核心适配不同结构、批量及工况需求,具体如下: 1. 消失模铸造(精密复杂大型衬板优选) 核心适配:中大型衬板(单重 3-15t)、复杂结构(波形 / 阶梯衬板、带异形沟槽)、大批量生产,兼容高铬铸铁、双金属复合材质。 工艺核心:泡沫模样(EPS 材质)拼接密封后刷耐火涂料,负压(0.06-0.08MPa)下浇注,金属液置换泡沫成型。 优势:尺寸精度高(CT
- 阅读(133)
- [常见问答]大型球磨机衬板的铸造工艺有哪些?2025年11月10日 14:57
- 大型球磨机衬板(单重多>5t、结构复杂)的铸造工艺,核心是保证致密度、抗冲击性、尺寸稳定性,主流以砂型铸造为主,配合针对性工艺优化,具体如下: 1. 树脂砂砂型铸造(主流量产首选) 核心适配:大型衬板(单重 5-20t)、复杂形状(波形 / 阶梯衬板)、中小批量生产,兼容高铬铸铁、高锰钢、双金属复合等材质。 工艺要点:采用呋喃树脂砂造型,砂型硬度 85-90(B 型硬度计),透气性80,避免气孔、砂眼缺陷;模具用树脂模或钢模,预留 1.5%-2%
- 阅读(126)
- [常见问答]变速箱壳体球墨件铸造的砂型铸造工艺有哪些优缺点?2025年11月10日 14:08
- 变速箱壳体球墨件砂型铸造(主流为树脂砂工艺)的核心优势是适配复杂结构、成本可控,劣势集中在精度上限与效率,具体如下: 核心优点 结构适配性强:能生产带复杂内腔、多轴承孔的变速箱壳体,砂芯可灵活组合,无需受限于零件形状,尤其适配大型或非标壳体。 成本性价比高:模具(木模 / 树脂模)制作成本低于消失模、压铸,中小批量生产时单位成本低,设备投入少,适合多型号切换生产。 工艺稳定性好:树脂砂型硬度高(85-90)、透气性强,能减少球墨铸铁件气孔、砂眼缺陷,球化率达标
- 阅读(69)
- [常见问答]铸造工艺对球磨机衬板的性能有哪些影响?2025年11月10日 13:59
- 铸造工艺直接决定球磨机衬板的硬度、韧性、耐磨性等核心性能,影响占比达 70% 以上,具体影响集中在以下维度: 1. 对组织致密度的影响 优质工艺(如树脂砂铸造、消失模铸造)能让金属液充型平稳,减少气孔、砂眼等缺陷,铸件致密度提升 20%-30%,耐磨性同步增强。 工艺不当(如砂型透气性差、浇注速度过快)会导致内部疏松,受力时易从缺陷处开裂,使用寿命缩短 50% 以上。 2. 对硬度与耐磨性能的影响 合理的浇注温度(高铬铸铁 1420-1480℃、高锰钢 148
- 阅读(52)
- [常见问答]如何选择适合的铸造工艺来生产矿山机械耐磨配件?2025年11月10日 13:54
- 选择适合的铸造工艺,核心是匹配矿山耐磨配件的结构形状、工况需求、批量与成本,按 “工况结构批量成本” 四步筛选即可,具体方法如下: 第一步:按工况优先级锁定核心需求 矿山配件的耐磨、抗冲击要求是首要依据,直接决定工艺适配方向: 高冲击 + 中等磨损(如颚板、反击板):优先选砂型铸造(树脂砂),搭配高锰钢材质,工艺能保证铸件韧性,适配冲击载荷。 高磨损 + 低冲击(如溜槽衬板、球磨机衬板):可选消失模铸造或离心铸造(筒形件),前者尺寸精准,后者
- 阅读(70)
- [常见问答]离心铸造工艺的优缺点有哪些?2025年11月10日 13:53
- 核心优点 组织致密耐磨:离心力让金属液形成定向凝固,杂质、气孔被推向内壁(后续可去除),铸件致密度高,耐磨性、耐腐蚀性比砂型铸造提升 30%-50%。 尺寸精度高:铸件表面粗糙度 Ra6.3-12.5μm,尺寸公差可达 CT8-CT10 级,减少机加工余量,降低材料浪费。 生产效率稳定:适合批量生产筒形、环形件,浇注后冷却均匀,铸件合格率高,无需复杂砂芯,简化造型流程。 力学性能优异:离心力使金属晶粒细化,抗拉强度、硬度比普通铸造提升 15%-20%,适
- 阅读(122)
- [常见问答]铸造工艺对制砂机锤头的使用寿命有多大影响?2025年11月10日 13:50
- 核心影响维度 材质均匀性:优质铸造工艺能让合金元素(如铬、钼)分布均匀,避免局部硬度差异,减少使用中崩裂风险。 内部缺陷控制:工艺不当易产生气孔、砂眼、裂纹等缺陷,这些缺陷会成为受力薄弱点,大幅缩短使用寿命。 组织性能优化:合理的浇注、冷却和热处理工艺,能形成耐磨的碳化物组织,同时保证基体韧性,平衡 “耐磨” 与 “抗冲击”。 具体影响表现 工艺达标时:高铬铸铁锤头使用寿命可达 800-1500 小时,双金
- 阅读(24)
- [常见问答]制砂机锤头铸造2025年11月10日 13:48
- 制砂机锤头是破碎设备核心易损件,铸造工艺直接影响耐磨性和使用寿命,以下是关键技术要点: 材料选型 主流选用高铬铸铁(如 Cr15Mo3、Cr20),含铬量 15%-20%、碳含量 2.8%-3.2%,配合钼、镍等合金元素提升硬度和韧性。 冲击载荷大的工况可选用双金属复合材质,工作面为高铬铸铁保证耐磨,基体为低合金铸钢增强抗冲击性。 经济型选择为高锰钢(ZGMn13),通过水韧处理提高韧性,适合中等硬度物料破碎。 核心铸造工艺 砂型铸造:采用树脂砂或水玻璃
- 阅读(115)
- [常见问答]底座工作台铸铁件矿山配件铸造2025年11月10日 13:46
- 底座工作台铸铁件是矿山配件中常见的重要部件,其铸造工艺有较高要求,以下是相关介绍: 材料选择 通常选用灰铸铁,如 HT200 或 HT250,其碳含量控制在 2.8%-3.5% 之间。生铁需搭配 20%-30% 的废钢回炉料,并添加硅铁(0.8%-1.2%)、锰铁(0.6%-1.0%)等合金元素,以改善铸铁的性能。部分情况下,也会根据具体需求选用球墨铸铁等材料。 铸造工艺 模具制作:一般采用松木或柚木经 CNC 雕刻成型,尺寸需预留 2% 的收缩余量。工作面加工余量通常为
- 阅读(110)
- [常见问答]减速机外壳铸造2025年10月29日 15:34
- 减速机外壳铸造是制造其壳体最主流的工艺,核心目标是通过铸造获得形状复杂、尺寸稳定且满足力学性能要求的壳体毛坯。其工艺选择和质量控制直接影响减速机的整体性能和使用寿命。 主流铸造工艺对比 不同的铸造工艺适用于不同材质、批量和精度要求的减速机外壳,以下是四种常见工艺的对比: 铸造工艺 核心特点 适用场景 优势 局限性
- 阅读(92)
- [常见问答]减速机箱体铸造2025年10月22日 15:00
- 减速机箱体铸造需围绕 “无渗漏、高精度、抗振动” 核心要求,结合箱体结构(水平剖分、轴承座孔、油道)和常用材质(HT250 灰铁、QT500 球墨铸铁),重点把控造型、熔炼、浇注三大环节,同时针对性解决气孔、缩孔、砂眼等常见缺陷,具体流程与关键控制点如下: 一、前期准备:材质选择与工艺设计 前期需根据箱体工况(负载、转速)确定材质,再匹配适配的铸造工艺,为后续生产奠定基础。 材质选择:匹配工况需求 HT250 灰铁:最常用材质,适合
- 阅读(193)
- [常见问答]减速机壳体定制时,铸造工艺的选择有哪些注意事项?2025年10月22日 14:44
- 减速机壳体定制选择铸造工艺时,核心是围绕 “结构适配性、批量成本、质量稳定性” 三大目标,结合壳体的材质(如灰铁、球墨铸铁)、结构复杂度(如轴承座孔、油道)、精度要求(如剖分面平面度)来决策,重点注意工艺匹配性、缺陷控制、成本平衡三个维度的事项。 一、先明确工艺选择的核心前提:匹配壳体关键需求 不同铸造工艺的优势(如成型复杂度、成本、精度)差异极大,选择前需先锁定壳体的核心需求,避免盲目选型。 按批量规模匹配工艺: 小批量(50 件
- 阅读(64)
- [常见问答]消失模机床铸件机加工2025年10月22日 13:52
- 消失模机床铸件机加工是通过消失模铸造工艺制得铸件毛坯后,再进行切削、磨削等机械加工,以满足机床高精度要求的关键环节。其核心是解决消失模铸件的表面质量与内部结构特性,匹配高效、高精度的加工方案。 一、消失模机床铸件的加工特性 消失模铸造(EPC)与传统砂型铸造不同,其铸件在加工前具有独特属性,直接影响后续加工方案选择。 表面质量:铸件表面通常附着一层薄薄的残留涂料,硬度较高,需在正式加工前进行预处理去除,否则会加剧刀具磨损。 尺寸精度:消失模铸件的尺寸精度高于普通砂型
- 阅读(122)
- [常见问答]铸造球铁2025年09月25日 14:05
- 铸造球铁即球墨铸铁,是一种通过铸造工艺制备的具有球状石墨的铸铁材料。以下是关于它的详细介绍: 发展历程:1943 年,美国国际镍公司的 K.D. 米勒发现镁能使铸铁凝固组织析出球状石墨。1948 年,英国的 H. 莫罗指出在过共晶铁液中加入铈并用硅锰锆合金孕育,可获得铸态球铁。1949 年,中国清华大学王遵明用镁成功制备了球墨铸铁。 化学成分:除铁外,通常含碳量 3.0%~4.0%,含硅量 1.8%~3.2%,含锰、磷、硫总量不超过 3.0%,并含有适量的稀土、镁等
- 阅读(248)
相关搜索
热点聚焦

求精新材料集团董事长段哲当选中俄商会会长
- 近日,在“2024不锈钢中国...
求精新材料集团深度参与首届西北不锈钢产业链大会
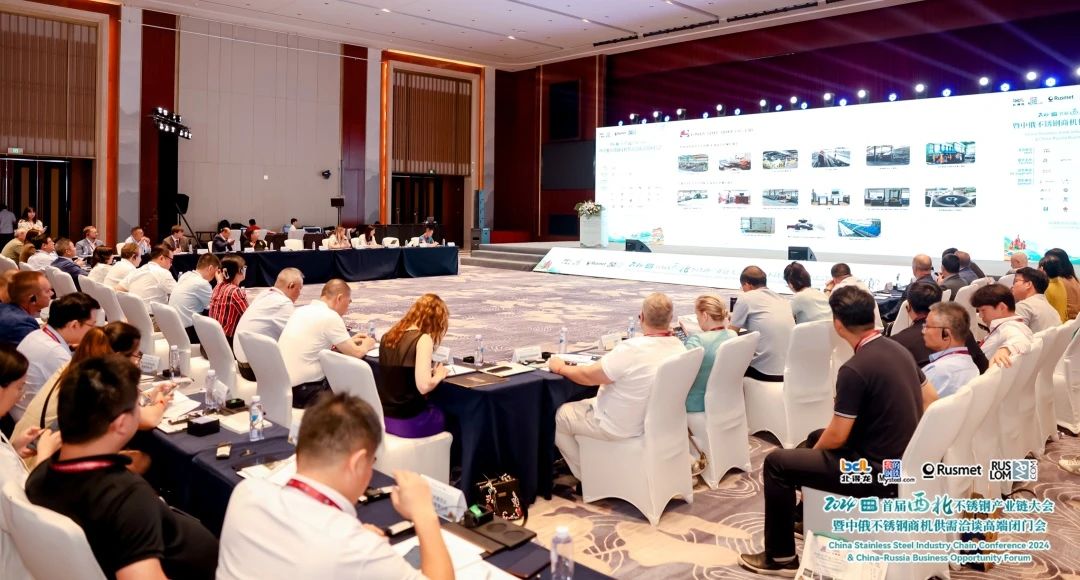
- 求精新材料集团,作为不...
【无锡铸造厂】25吨打桩机配套铸件活塞顺利完成浇注
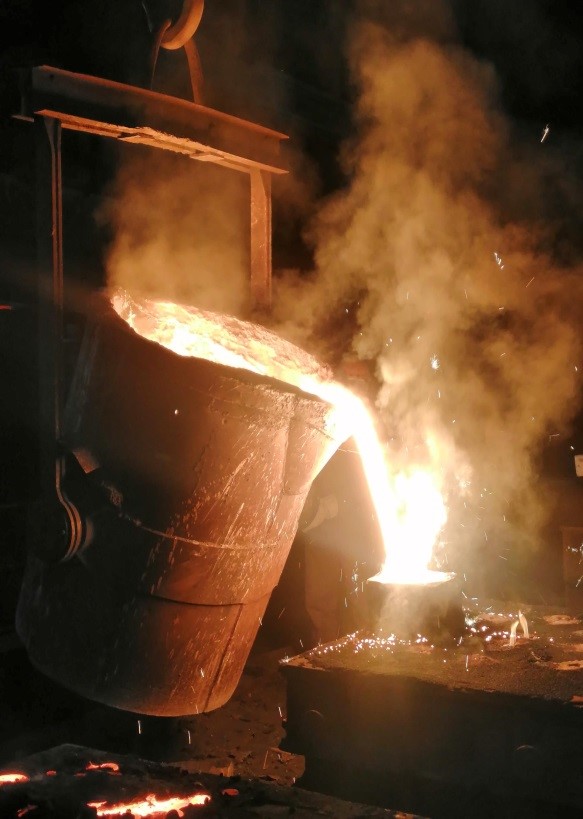
- 近日,无锡市铸造厂顺利...