- [常见问答]铸造过程中如何避免产生铸造缺陷?2025年03月12日 13:51
- 合理的铸件结构设计:设计铸件时,应使结构尽量简单、对称,避免过于复杂的形状和过大的壁厚差,以保证金属液流动顺畅,减少涡流和紊流,降低产生气孔、夹砂等缺陷的可能性。例如,在铸件的转角处采用圆角过渡,避免尖角,以减少应力集中。 考虑铸造工艺性:设计时要充分考虑铸造工艺的可行性和便利性。如合理设置拔模斜度,便于模型从砂型中取出,防止砂型损坏;合理确定铸件的分型面,使造型工艺简单,保证铸件的尺寸精度。 原材料方面
- 阅读(191)
- [常见问答]如何通过工艺控制来提高机床床身的耐磨性?2025年03月12日 13:49
- 合理选择铸造方法:不同的铸造方法对机床床身的组织和性能有不同影响。例如,采用精密铸造能使铸件获得更致密的组织、更高的尺寸精度和表面质量,减少铸造缺陷,从而提高耐磨性。压力铸造在高压下将液态金属充型和凝固,可使铸件内部组织更加致密,提高其耐磨性。 优化铸造工艺参数:严格控制熔炼温度和时间,确保金属液的纯净度和均匀性,减少杂质和气体的含量,避免出现夹杂物、气孔等缺陷而降低耐磨性。同时,合理调整浇注温度和速度,浇注温度过高会使晶粒粗大,降低耐磨性;浇注温度过低则可能导致冷隔、浇不足等缺陷。浇注速度过快或过慢也会影响铸件的质量和组织,进而影响耐磨性。
- 阅读(40)
- [常见问答]铸造过程中如何确保机床床身的精度?2025年03月12日 13:47
- 合理的结构设计:根据机床床身的使用要求和受力特点,进行合理的结构设计。采用有限元分析等方法,对床身结构进行优化,确保其在铸造过程中及使用过程中具有良好的刚性和稳定性,减少变形。例如,合理布置加强筋的位置和数量,增加关键部位的厚度等,提高床身抵抗变形的能力。 预留加工余量:在设计时,要根据铸造工艺的特点和机床床身的精度要求,合理预留加工余量。加工余量过小可能无法消除铸造缺陷和保证精度,过大则会增加加工成本和时间。一般来说,对于精度要求较高的机床床身,加工余量要适当大一些,以保证后续加工能够达到精度要求。
- 阅读(51)
- [常见问答]机床船身铸造工艺流程有哪些?2025年03月12日 13:43
- 砂型铸造:适用于生产各种尺寸和复杂程度的机床床身铸件,成本较低、适应性强。但铸件的尺寸精度和表面质量相对较低。 消失模铸造:模样采用聚苯乙烯泡塑,可省去昂贵木型费用,对于单件或小批量、结构复杂的机床床身生产优势明显,具有尺寸精度高、加工余量小、表面质量好等优点。 精密铸造:如熔模铸造等,能获得尺寸精度高、表面质量好的铸件,适合制造形状复杂、精度要求高的机床床身部件,但工序繁杂、成本较高。
- 阅读(49)
- [常见问答]船用铸件生产工艺流程2025年03月06日 10:26
- 产品设计:根据船舶的使用要求和性能指标,设计船用铸件的三维模型,确定其形状、尺寸、公差、表面粗糙度等技术要求。 工艺设计:根据铸件的结构特点、技术要求和生产批量,制定合理的铸造工艺方案,包括选择铸造方法、确定造型材料、制定熔炼工艺、设计浇注系统和冒口等。
- 阅读(144)
- [常见问答]如何预防球墨铸铁铸造的机床床身出现加工缺陷?2025年02月26日 09:47
- 为有效预防球墨铸铁铸造的机床床身出现加工缺陷,需在原材料把控、铸造工艺优化、加工过程控制等多个环节采取针对性措施,具体如下: 原材料控制 严格选择材料:选用质量优良的生铁、废钢等作为主要原料,确保其化学成分符合球墨铸铁的要求,硫、磷等有害元素含量要低。同时,选择合适的球化剂和孕育剂,保证球化和孕育效果,如采用含镁量合适的球化剂,可有效提高球化率。 材料检验:对购入的原材料进行严格的检验,包括化学成分分析、物理性能检测等。使用光谱分析仪等设备检测原材料的化学成分,确保其与标准要求相符,防止因原材料质量问题导致铸造缺陷。
- 阅读(51)
- [常见问答]灰铁铸造与其他铸造工艺相比有哪些优缺点?2025年01月03日 14:19
- 灰铁铸造与其他铸造工艺相比,具有以下优缺点: 优点 成本低廉:灰铁的原材料如铁、石墨等相对便宜且容易获得,并且铸造所需的设备相对简单,生产过程容易控制,不需要过于复杂的技术和设备,降低了设备和工艺成本,适合大批量生产。 铸造性能好:灰铁液的流动性良好,能够适应各种复杂形状和薄壁结构的铸造需求,铸件不易开裂,可铸出形状复杂的零件,且凝固时收缩小,减少了铸造过程中缩孔、缩松等缺陷的产生。 加工性能优良:具有良好的切削加工性能,便于通过车削、铣削、钻孔等机械加工方法获得所需的尺寸精度和表面质量,加工成本相对较低。 减震性强:由于石墨的存在,灰铸铁的减震性能优于其他金属材料,能有效吸收和消散振动能量,可减小噪声,适用于制造需要减震的部件,如机床床身、机器底座等。 耐磨性好:灰铸铁中的石墨对基体有润滑作用,使其具有较好的耐磨性,适合用于制造在滑动、摩擦条件下工作的零件,如导轨、衬套、齿轮等。 抗压强度较高:虽然灰铸铁的抗拉强度、塑性和韧性远低于钢,但抗压强度与钢相当,能够承受较大的压力,可用于制造承受压力的部件。 缺点 力学性能有限:强度、塑性和韧性相对较低,特别是抗拉强度较弱,在承受较大拉力或冲击载荷的场合应用受限,容易发生脆性断裂,不适合用于制造承受高应力、高冲击的关键零部件。 铸造缺陷难以避免:凝固过程较长且收缩率较大,容易产生气孔、缩孔和缩松等缺陷,降低了铸件的致密性和机械性能,影响产品质量和可靠性,需要采取适当的工艺措施来减少缺陷的产生。 尺寸精度和表面质量差:收缩率较大,容易导致零件尺寸不稳定,表面质量较差,通常需要进行后续的加工和处理来提高尺寸精度和表面光洁度,增加了生产成本和加工周期。 高温性能不佳:在高温条件下容易软化变形,失去原有的硬度和强度,热稳定性较低,一般不能用于制造长时间工作在超过 250 摄氏度环境下的零件。 耐腐蚀性有限:尽管在一些普通环境中具有一定的耐腐蚀性,但在强酸、强碱等腐蚀性较强的环境中,灰铸铁部件的耐腐蚀性能较差,需要采取额外的防腐措施。
- 阅读(188)
- [常见问答]铸铁件生产厂家的行业标准是什么?2025年01月03日 13:21
- 铸铁件生产厂家涉及的行业标准众多,以下是一些主要的方面: 产品标准: GB/T 9439-2010《灰铸铁件》:规定了灰铸铁件的技术要求、试验方法、检验规则以及标志、包装、运输和贮存等。对灰铸铁件的化学成分、力学性能、金相组织、尺寸公差、表面粗糙度等都有明确规定。例如,不同牌号的灰铸铁,其抗拉强度、硬度等力学性能指标有不同要求。 GB/T 1348-2019《球墨铸铁件》:涵盖了球墨铸铁件的相关标准。包括球墨铸铁的化学成分,如碳、硅、锰、磷、硫等元素的含量范围;力学性能方面,对屈服强度、抗拉强度、伸长率、硬度等有具体规定;还对球化率、石墨大小等金相组织指标做出要求。 GB/T 8491-1987《高硅耐蚀铸铁件》:针对高硅耐蚀铸铁件,规定了其化学成分、力学性能、耐蚀性能以及试验方法等。如高硅铸铁阳极的硅含量通常在 14%-16% 之间。 生产过程标准: GB/T 5611-2018《铸造术语》:统一了铸造行业的术语和定义,使生产厂家在技术交流、工艺文件编制等方面有统一的语言标准,避免因术语理解不一致产生的问题。 GB/T 26656-2011《铸造企业质量管理体系要求》:对铸造企业的质量管理体系提出要求,包括管理职责、资源管理、产品实现、测量分析与改进等方面,确保企业能稳定生产出符合质量要求的铸铁件。 GB/T 31215-2014《铸铁件消失模铸造工艺规范》:针对消失模铸造工艺,规定了工艺设计、模样制造、涂料制备与涂挂、造型与浇注、落砂与清理等环节的要求和规范。 检测与试验标准: GB/T 223.1-2008 等系列标准:关于钢铁及合金中各种元素的测定方法,如 GB/T 223.1-2008《钢铁及合金 碳含量的测定》等,生产厂家可通过这些标准规定的方法检测铸铁件中的化学成分,确保其符合产品标准要求。 GB/T 231.1-2018《金属材料 布氏硬度试验 第 1 部分:试验方法》:规定了布氏硬度试验的方法,用于测定铸铁件的硬度,以验证其力学性能是否达标。 GB/T 9441-2009《球墨铸铁金相检验》:明确了球墨铸铁金相组织的检验方法和评定标准,包括球化分级、石墨大小、珠光体数量等指标的评定,帮助厂家控制球墨铸铁件的质量。
- 阅读(173)
- [常见问答]消失模铸造技术的应用领域有哪些?2024年11月05日 14:50
- 消失模铸造技术的应用领域广泛,主要包括以下方面: 汽车工业: 发动机零部件:如发动机缸体、缸盖、进气歧管、排气歧管等。这些部件内部结构复杂,有众多的腔室、水道和油道等,消失模铸造可以很好地实现复杂结构的成型,并且能够保证铸件的尺寸精度和质量,提高发动机的性能和可靠性。 汽车底盘部件:像变速器壳体、差速器壳体、后桥壳等。这些零件对于尺寸精度和机械性能要求较高,消失模铸造能够满足其生产要求,同时可以减少后续的机械加工工序,降低生产成本。 车身结构件:部分汽车车身的结构件,如纵梁、横梁、A 柱、B 柱等,也可以采用消失模铸造生产。这些部件对于汽车的整体强度和安全性至关重要,消失模铸造能够确保其质量和性能。 机械制造行业: 机床零部件:机床床身、工作台、立柱等大型铸件是机床的重要组成部分。消失模铸造可以生产出尺寸精度高、稳定性好的机床铸件,为机床的高精度加工提供保障。例如,一些大型数控机床的床身采用消失模铸造工艺,能够满足机床对于精度和刚性的要求。 通用机械零部件:包括齿轮、链轮、涡轮、蜗杆等传动部件,以及各种箱体、壳体等结构件。这些零件在机械装备中广泛应用,消失模铸造可以实现高效、高质量的生产,提高机械装备的性能和可靠性。 模具制造:消失模铸造可用于制造各种铸造模具、塑料模具、冲压模具等。例如,铸造模具中的砂芯、型腔等部件可以通过消失模铸造工艺制造,具有尺寸精度高、表面质量好的优点,能够提高模具的使用寿命和铸件的质量。 航空航天领域: 飞机零部件:飞机发动机的叶片、叶轮、机匣等部件,以及飞机的机身结构件、机翼连接件等,对铸件的质量和精度要求极高。消失模铸造可以生产出尺寸精度高、内部组织致密、力学性能优良的铸件,满足航空航天领域的特殊要求。 航天设备零部件:在航天领域,如火箭发动机的燃烧室、涡轮泵壳、喷管等关键部件,也可以采用消失模铸造技术生产。这些部件需要在高温、高压、高速等极端条件下工作,消失模铸造能够保证其质量和可靠性。 能源领域: 电力设备零部件:如发电机的端盖、护环、定子铁芯等,以及变压器的外壳、铁芯等部件,都可以采用消失模铸造工艺生产。这些部件对于电力设备的运行稳定性和安全性至关重要,消失模铸造能够确保其质量和性能。 石油化工设备零部件:在石油化工领域,像各种反应器、换热器、塔器等设备的零部件,如封头、筒体、接管等,也可以采用消失模铸造技术。这些部件需要具备良好的耐腐蚀性和密封性,消失模铸造可以满足其生产要求。 建筑行业: 建筑构件:一些建筑结构件,如钢结构中的节点、连接件,以及预制混凝土构件中的预埋件等,可以采用消失模铸造工艺生产。这些构件对于建筑的结构强度和稳定性具有重要影响,消失模铸造能够保证其质量和精度。 建筑装饰件:消失模铸造还可以用于生产建筑装饰件,如雕塑、栏杆、花饰等。这些装饰件可以根据设计要求进行定制化生产,具有较高的艺术价值和装饰效果。 其他领域: 管道及管件:大口径的输水管道、输气管道、石油管道等管件,以及各种弯头、三通、法兰等管道连接件,都可以采用消失模铸造技术生产。消失模铸造可以一次性成型,减少了焊接工序,提高了管件的整体质量和密封性。 矿山机械零部件:矿山机械中的耐磨衬板、锤头、颚板等易磨损部件,需要具备较高的硬度和耐磨性。消失模铸造可以通过合理选择材料和优化铸造工艺,生产出满足矿山机械使用要求的铸件。
- 阅读(189)
- [常见问答]消失模铸造技术与传统铸造技术相比有哪些优势?2024年11月05日 14:45
- 消失模铸造技术与传统铸造技术相比,具有以下优势: 铸件设计与成型方面: 设计灵活性高:消失模铸造可以通过泡沫塑料模片组合,为铸件结构设计提供充分的自由度,能够铸造出高度复杂的铸件,如具有复杂内腔、多腔室、弯曲通道等结构的零件,而传统铸造对于复杂形状的铸件成型难度较大,可能需要多块模具组合或复杂的型芯结构,且在制作过程中容易出现尺寸偏差等问题。 精度更高:消失模铸造是一种近无余量、精确成型的新工艺,该工艺无需取模、无分型面、无砂芯,因而铸件没有飞边、毛刺和拔模斜度,并减少了由于型芯组合而造成的尺寸误差。其铸件尺寸精度可达 CT7 至 9,表面粗糙度可达 Ra3.2 至 12.5μm,可大大减少后续的机械加工量。 生产过程方面: 简化工艺操作:消失模铸造不需要传统铸造中的分型和下芯子等复杂操作,极大地简化了造型工艺,消除了因取模、合箱引起的铸造缺陷和废品,降低了对工人技术熟练程度的要求。 易于实现自动化生产:消失模铸造工艺适合自动化流水线生产,生产线弹性大,可在一条生产线上实现不同合金、不同形状、不同大小铸件的生产,有利于提高生产效率和产品质量的稳定性。 型砂可重复使用:消失模铸造使用干砂造型,型砂经处理后可反复使用,旧砂回收率 95% 以上,减少了型砂的浪费和对环境的污染,同时也降低了生产成本。而传统铸造中的型砂在使用后往往需要废弃处理,或者需要经过复杂的处理过程才能再次使用。 成本方面: 模具成本低:消失模铸造中使用的金属模具可重复使用次数多,一般可重复使用 10 万次以上,降低了模具的维护和更换费用。 提高材料利用率:消失模铸造工艺可以减少加工余量,一般加工余量为 1.5 - 2mm,减轻了铸件重量,提高了材料利用率,降低了原材料成本。 缩短生产周期:由于简化了生产工艺和操作流程,消失模铸造的生产周期相对较短,能够快速响应市场需求,尤其适用于批量生产。 工作环境方面: 减少环境污染:传统铸造过程中会产生大量的粉尘、烟尘和噪音污染,而消失模铸造工艺在干砂中进行,减少了粉尘和烟尘的排放,同时噪音也相对较小,改善了铸造工人的劳动环境,符合环保要求。 降低劳动强度:自动化程度的提高和工艺的简化,减少了工人的劳动强度,把铸造行业由以男工为主转变为以女工为主,降低了人力选择的成本。 铸件质量方面: 内部缺陷少:消失模铸造在浇注过程中,金属液的充型过程较为平稳,减少了气体卷入和夹渣等缺陷的产生,使铸件的内部组织致密,力学性能得到提高。 材质适用性广:消失模铸造对材质的适用性较广,不仅可以铸造铸铁、铸钢等常见材质的铸件,还可以用于铸造一些特殊合金和高熔点金属的铸件。
- 阅读(113)
- [常见问答]消失模适合做什么铸件?2024年11月05日 14:14
- 消失模适合做多种类型的铸件,具体如下: 结构复杂的铸件: 多腔室铸件:例如汽车发动机缸体、缸盖等,内部具有多个腔室和复杂的通道结构,用传统铸造方法制造砂芯的难度大且易出现缺陷,而消失模铸造无需砂芯,可轻松实现复杂腔室结构的成型,保证铸件的质量和精度。 箱体类铸件:如变速箱箱体、减速器箱体等,这些铸件形状不规则,内部空间结构复杂,有较多的孔洞、凸台、加强筋等结构,采用消失模铸造能够很好地完成此类铸件的生产,并且可以减少后续的机械加工工序。 薄壁铸件: 在航空航天领域,一些薄壁结构件如飞机发动机的叶片、机翼结构件等,对铸件的重量和精度要求极高。消失模铸造可以精确控制金属液的充型过程,能够生产出壁厚均匀、尺寸精度高的薄壁铸件,满足航空航天领域的需求。 在汽车工业中,为了降低车辆的重量、提高燃油效率,越来越多的汽车零部件采用薄壁设计,如汽车车身结构件、发动机零部件等,消失模铸造为这些薄壁铸件的生产提供了有效的解决方案。 大型铸件: 机床床身、大型齿轮等大型机械零部件,由于尺寸较大,传统铸造方法在造型和浇注过程中容易出现变形、夹砂等问题。消失模铸造使用干砂造型,砂型的强度和紧实度较高,能够承受大型铸件的重量,并且在浇注过程中可以保持较好的稳定性,有利于生产大型铸件。 大型管件,如大口径的输水管道、石油管道等,采用消失模铸造可以一次性成型,避免了传统铸造方法中分段铸造再焊接的繁琐工艺,提高了管件的整体质量和密封性。 耐磨、耐蚀铸件: 对于一些在恶劣工况下使用的耐磨、耐蚀铸件,如矿山机械中的耐磨衬板、锤头,化工设备中的耐腐蚀管道等,消失模铸造可以通过合理选择材料和优化铸造工艺,使铸件具有良好的耐磨、耐蚀性能。 可以在铸件表面形成均匀的耐磨、耐蚀涂层,进一步提高铸件的使用寿命。 高精度铸件: 消失模铸造的模具制作精度高,能够保证铸件的尺寸精度和表面质量。对于一些对精度要求较高的铸件,如仪器仪表零件、医疗器械零件等,消失模铸造可以满足其高精度的要求。 采用消失模铸造生产的铸件尺寸偏差小,表面光洁度高,减少了后续的加工余量,降低了生产成本。
- 阅读(73)
- [常见问答]消失模白模制作工艺的优点有哪些?2024年11月05日 14:05
- 铸件设计灵活性高: 形状不受限:可以制造出形状复杂、结构精细的铸件,例如具有复杂内腔、曲面、镂空结构的零件,突破了传统铸造工艺在形状上的限制,为产品设计提供了更大的自由度,满足各种特殊的设计需求。 无需拔模斜度:由于白模在铸造过程中会气化消失,所以在模型设计时不需要考虑拔模斜度的问题,这不仅简化了模具的设计和制造过程,还使得铸件的尺寸精度更高。
- 阅读(146)
- [常见问答]消失模白模制作工艺有哪些?2024年11月05日 13:17
- 消失模白模制作工艺是消失模铸造工艺中的一个关键环节,以下是一般的制作工艺流程: 预发泡:将可发性聚苯乙烯(EPS)珠粒加入到预发泡机中,通过蒸汽加热使其膨胀,形成预发泡珠粒。 熟化:将预发泡珠粒放置在熟化仓中,进行一定时间的熟化处理,使其内部的气体达到平衡状态。 成型:将熟化后的预发泡珠粒加入到成型机中,通过模具的挤压和加热,使其形成所需形状的白模。 烘干:将成型后的白模放入烘干室中,进行一定时间的烘干处理,使其表面的水分蒸发,提高其强度和稳定性。 修补:对烘干后的白模进行检查,如有缺陷需要进行修补,以保证其质量。 检验:对修补后的白模进行检验,如尺寸、形状、表面质量等,确保其符合要求。 存储:将检验合格的白模存储在干燥、通风的地方,以备后续使用。
- 阅读(61)
- [常见问答]离心铸造适合哪些铸件?2024年04月30日 10:19
- 离心铸造是一种常见的铸造工艺,能广泛应用于不同类型的铸件。它具有高产量、高精度和高质量的特点,深受制造业的青睐。那么,离心铸造适合哪些铸件呢?本文将详细介绍离心铸造适用的铸件类型和其优势。
- 阅读(193)
- [常见问答]离心铸造的适用哪些范围?2024年04月17日 14:46
- 离心铸造是一种铸造工艺,用于生产特定类型的铸件,其适用哪些范围呢?
- 阅读(138)
- [常见问答]电机壳消失模铸造工艺过程2024年03月29日 15:26
- 电机壳消失模铸造工艺是现代铸造业生产电机壳常用的一种工艺,主要原理是将电机壳的尺寸形状相似的泡沫模型粘结组合成模具,埋在干石英砂中,在负压下浇筑,浇筑过程中使模具气化,液体金属占据模具位置,凝固冷却后形成电机壳;而针对这一工艺过程控制是一个复杂的系统工程。具体措施如下:
- 阅读(95)
- [常见问答]不锈钢铸造过程中需要注意哪些事项2020年11月13日 15:00
- 不锈钢铸造属于称熔模精密铸造或精密铸造,是一种少切削或无切削的铸造工艺,是铸造行业中的一项优异的工艺技术。那么不锈钢铸造需要注意哪些呢?
- 阅读(266)
- [常见问答]不锈钢精密铸造工艺流程详解2020年09月14日 15:00
- 不锈钢铸造不仅适用于各种类型、各种合金的铸造,而且生产出的铸件尺寸精度、表面质量比其它铸造方法要高,甚至其它铸造方法难于铸得的复杂、耐高温、不易于加工的铸件,均可采用熔模精密铸造铸得。那么不锈钢精密铸造工艺的具体流程有哪些呢?
- 阅读(3391)
- [常见问答]不锈钢铸件常见生产工艺介绍2020年08月11日 15:00
- 不锈钢铸件最常见的铸造工艺就是熔模铸造工艺,简单说就是用易熔材料(例如蜡料或塑料)制成可熔性模型(简称熔模或模型),在其上涂覆若干层特制的耐火涂料,经过干燥和硬化形成一个整体型壳后,再用蒸汽或热水从型壳中熔掉模型,然后把型壳置于砂箱中,在其四周填充干砂造型,最后将铸型放入焙烧炉中经过高温焙烧(如采用高强度型壳时,可不必造型而将脱模后的型壳直接焙烧),铸型或型壳经焙烧后,于其中浇注熔融金属而得到铸件。
- 阅读(2346)
- [新闻资讯]砂型铸造工艺都有哪些特点?2020年05月16日 15:07
- 铸造是人类掌握比较早的一种金属热加工工艺,已有约6000年的历史。中国约在公元前1700~前1000年之间已进入青铜铸件的全盛期,工艺上已达到相当高的水平。铸模的材料可以是砂、金属甚至陶瓷。应不同要求,使用的方法也会有所不同。每一种铸造工艺都有哪些特点?适合做哪类产品?一、砂型铸造铸件材质:各种材质铸件质量:几十克——几十吨至几百吨铸件表面质量:差铸件结构:简单生产成本:低适用范围:最常用的铸造方法。手工造型适用于单件、小批量和难以使用造型机的形状复杂
- 阅读(2778)
相关搜索
热点聚焦

求精新材料集团董事长段哲当选中俄商会会长
- 近日,在“2024不锈钢中国...
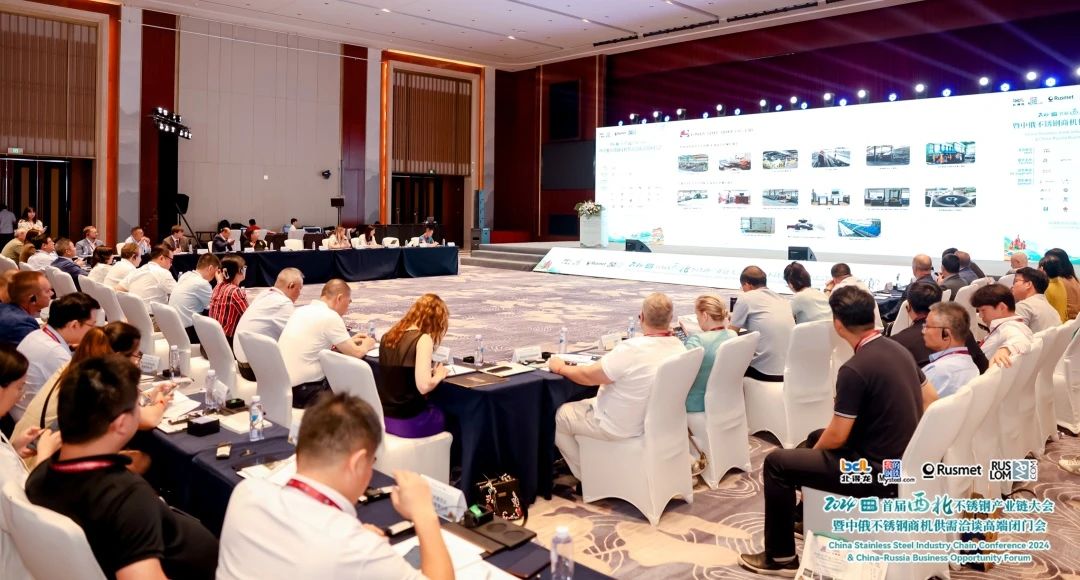
求精新材料集团深度参与首届西北不锈钢产业链大会
- 求精新材料集团,作为不...
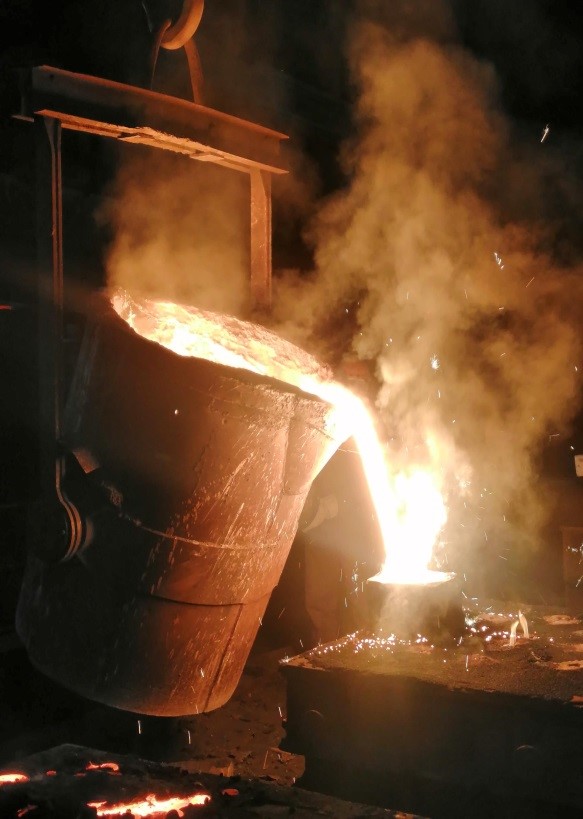
【无锡铸造厂】25吨打桩机配套铸件活塞顺利完成浇注
- 近日,无锡市铸造厂顺利...