- [常见问答]球墨铸铁铸造的机床床身加工过程中如何保证加工精度?2025年02月26日 09:38
- 加工前准备 铸件质量控制:确保球墨铸铁铸件的质量,控制好原材料的质量和配比,严格执行熔炼工艺,保证球化和孕育处理效果,使铸件具有均匀、良好的金相组织,减少铸造缺陷,如气孔、砂眼、缩松等,以避免这些缺陷对加工精度产生影响。 设备精度检查:对加工设备进行定期检查和维护,确保机床的各项精度指标符合要求,如主轴的回转精度、工作台的平面度和直线度等。在加工前,还需对机床进行预热,使其达到热平衡状态,减少热变形对加工精度的影响。 刀具选择与刃磨:根据加工工艺和材料特性,选择合适的刀具,如采用硬质合金刀具加工球墨铸铁床身,可提高加工精度和效率。同时,要保证刀具的刃磨质量,定期对刀具进行刃磨和更换,确保刀具的锋利度和尺寸精度,避免因刀具磨损而影响加工精度。 夹具设计与装夹:设计合理的夹具,确保夹具的定位精度和夹紧力均匀分布,以保证工件在加工过程中的稳定性和准确性。装夹时,要注意避免工件产生变形,可采用多点支撑、柔性夹具等方式,减少装夹误差。
- 阅读(72)
- [常见问答]球墨铸铁铸造的机床床身加工工艺是怎样的?2025年02月26日 09:35
- 模型制作:根据机床床身的设计图纸,制作精确的木模或金属模。模型的尺寸和形状要考虑到铸造过程中的收缩率等因素,确保铸件尺寸精度。 砂箱造型:采用合适的型砂,在砂箱中进行造型操作。将模型放入砂箱,填充型砂并紧实,然后起模,形成铸型型腔。可根据需要采用手工造型或机器造型,保证型腔表面质量和尺寸精度。 熔炼浇注:将球墨铸铁的原材料(如生铁、废钢、球化剂、孕育剂等)加入到电炉等熔炼设备中进行熔炼。达到规定的温度和化学成分后,进行球化处理和孕育处理,以获得良好的球墨组织。然后将铁水浇注到铸型型腔中,等待冷却凝固。 落砂清理:铸件冷却到一定温度后,进行落砂操作,将铸件从砂箱中取出。去除铸件表面的型砂、毛刺、飞边等,对铸件进行初步清理。
- 阅读(206)
- [常见问答]机床床身一般选用什么铸造?2025年02月26日 09:30
- 灰铸铁铸造 特点:具有良好的铸造性能,流动性好,易于形成复杂的形状和结构,能够满足机床床身多样化的设计需求。减震性能优越,可有效吸收机床运行过程中产生的振动,减少振动对加工精度的影响,保证加工质量。同时,具备较好的耐磨性和切削加工性能,能使床身表面获得较高的精度和表面质量。 适用场景:广泛应用于各种普通精度的机床床身,如普通车床、铣床、钻床等,能够为机床提供稳定的支撑和工作平台,满足一般加工工艺的要求。 球墨铸铁铸造 特点:球墨铸铁的力学性能比灰铸铁有显著提高,尤其是强度和韧性方面表现出色。它的强度高,能够承受更大的载荷和冲击力,在机床高速、重载运行时,能保持良好的稳定性和可靠性。同时,具有较好的耐磨性和抗疲劳性能,可延长机床床身的使用寿命。 适用场景:常用于对强度和稳定性要求较高的机床床身,如大型龙门铣床、重型车床、加工中心等。这些机床在加工过程中需要承受较大的切削力和动态载荷,球墨铸铁床身能够更好地适应工作条件,保证机床的精度和性能。
- 阅读(529)
- [常见问答]机床床身铸造加工工艺流程有哪些?2025年02月26日 09:25
- 铸造环节 设计图纸:根据机床床身的使用要求、结构特点等进行详细的图纸设计,确定床身的尺寸、形状、壁厚、加强筋布局等关键参数,为后续的铸造和加工提供精确的依据。 制作模型:依据设计图纸,采用木材、金属或塑料等材料制作床身的铸造模型。模型尺寸需考虑铸件的收缩率,一般灰铸铁的收缩率在 0.8%-1.2%,球墨铸铁的收缩率在 1.0%-1.5%。 砂箱造型 选择型砂:根据铸件材质和要求,选用合适的型砂,如普通硅砂、树脂砂等,并进行混砂处理,保证型砂具有良好的透气性、强度和耐火性。 放置模型:将制作好的模型放置在砂箱内,通过填砂、紧实等操作,形成上下砂型,注意保证砂型的紧实度均匀,避免出现疏松或紧实度过高的情况。 起模:在砂型紧实后,小心地将模型从砂型中取出,起模时要避免损坏砂型,对于复杂的模型,可采用分模、活块等方式进行起模。
- 阅读(347)
- [常见问答]机床床身的铸铁材质需要进行哪些后期处理?2025年01月08日 14:59
- 时效处理 自然时效:将铸造后的机床床身放置在露天环境中,经过数月甚至数年的时间。在这个过程中,床身内部的残余应力会因为自然环境温度的变化、自身的缓慢变形等因素而逐渐释放。例如,在北方地区,机床床身经过春、夏、秋、冬四季的温度变化,热胀冷缩的过程有助于应力的消除。这种方法的优点是不需要额外的设备和能源,成本较低。但是,其缺点是周期非常长,会占用大量的场地和时间。 人工时效:主要是通过加热和冷却的过程来消除残余应力。一般将机床床身加热到 500 - 600℃左右,保持一段时间,通常是几个小时,然后缓慢冷却。在加热过程中,床身内部的金属原子获得足够的能量进行扩散和重新排列,使残余应力得到释放。例如,在一些小型机床床身的处理中,采用人工时效可以在较短的时间内(如 1 - 2 天)完成应力消除,有效提高生产效率。不过,人工时效需要精确控制温度和时间,否则可能达不到预期的效果,甚至会引起床身的变形。 表面处理 淬火处理:对于一些要求较高硬度和耐磨性的机床床身部位,如导轨部分,可以进行淬火处理。淬火是将床身的局部或全部加热到临界温度以上,然后快速冷却。例如,采用高频感应加热的方式,将导轨表面迅速加热到 800 - 900℃左右,然后用水或油进行快速冷却。这样可以使导轨表面形成马氏体组织,硬度大大提高,能够显著增强耐磨性。但是,淬火后床身可能会产生淬火变形和淬火裂纹等缺陷,需要通过回火等后续处理来消除。 回火处理:这是淬火后的必要处理步骤。回火是将淬火后的床身加热到低于临界温度的某一温度范围(如 150 - 250℃),保持一定时间后缓慢冷却。其目的是消除淬火产生的内应力,降低淬火后的脆性。例如,在经过淬火后的机床导轨,通过回火处理可以使导轨的硬度和韧性达到较好的平衡,提高其使用寿命。回火处理的温度和时间根据床身的材质和具体的淬火工艺而定。 表面氮化处理:将机床床身放入氮化炉中,在一定的温度和气体氛围下(通常是氨气),使氮原子渗入床身表面。氮化后的床身表面形成一层硬度很高的氮化层,这层氮化层具有良好的耐磨性、抗腐蚀性和抗咬合性。例如,在一些高精度机床床身的导轨上进行氮化处理后,能够有效减少导轨与滑块之间的磨损和摩擦,提高机床的精度保持性。氮化处理的温度一般在 500 - 600℃左右,处理时间根据床身的尺寸和要求的氮化层深度而定,可能需要几十小时。 机械加工后的处理 研磨和抛光:在机床床身经过铸造和初步加工后,对于一些精度要求极高的表面,如高精度磨床的床身表面,需要进行研磨和抛光处理。研磨是使用研磨工具(如研磨盘和研磨膏)对床身表面进行微量切削,去除表面的微小不平度和加工痕迹。抛光则是在研磨的基础上,使用更细的抛光材料(如抛光布和抛光剂)进一步提高床身表面的光洁度。例如,在光学镜片研磨机床的床身表面,经过研磨和抛光后,其表面粗糙度可以达到 Ra0.02 - 0.05μm 左右,能够满足高精度镜片研磨的要求。 刮研处理:刮研是一种传统的手工精密加工方法,主要用于机床床身的导轨等关键配合表面。通过使用刮刀在床身表面进行刮削,去除高点,使表面形成均匀的接触斑点。例如,在车床床身的导轨和拖板的配合面上进行刮研,经过刮研后,两者之间的接触面积可以达到 70% - 80% 以上,能够保证良好的运动精度和接触刚度,有效提高机床的加工精度。
- 阅读(141)
- [常见问答]机床铸铁什么材质最好耐用?2025年01月08日 13:16
- 在机床铸铁中,以下几种材质比较耐用: 灰铸铁(HT) 性能特点 灰铸铁具有良好的减震性,这对于机床来说非常重要。在机床工作过程中,会产生振动,而灰铸铁能够有效地吸收这些振动,减少振动对机床精度和刀具寿命的影响。例如,在铣削加工中,机床的振动会导致铣刀的刃口磨损加剧,使用灰铸铁床身可以显著减轻这种情况。 它的耐磨性也较为出色,其石墨片可以起到储油和润滑的作用。当机床的导轨等运动部件相对摩擦时,石墨中的润滑油会被挤出,降低摩擦系数,减少磨损。而且灰铸铁的抗压强度较高,能够承受机床工作时的各种负载,保证机床的稳定性。 常用牌号及应用场景 HT200 和 HT250 是比较常用的灰铸铁牌号。HT200 适用于承受中等载荷的机床床身、工作台等部件;HT250 则用于承受较大载荷和要求较高精度的机床结构件,如大型车床的床身。 球墨铸铁(QT) 性能特点 球墨铸铁的力学性能大大优于灰铸铁。它通过球化处理使石墨呈球状,有效减少了石墨对基体的割裂作用,从而使材料具有较高的强度、韧性和塑性。这种良好的综合力学性能使得球墨铸铁能够承受更大的冲击力和交变载荷。例如,在一些高速切削的机床中,球墨铸铁的部件可以更好地抵抗切削过程中的冲击力。 它的耐磨性能和耐蚀性能也比较好。耐磨性能使其适用于机床的一些关键摩擦部件,如齿轮、曲轴等;耐蚀性能则有助于在恶劣的工作环境下延长机床部件的使用寿命。 常用牌号及应用场景 QT400 - 18 和 QT500 - 7 是常用的球墨铸铁牌号。QT400 - 18 具有良好的韧性和延展性,适用于制造承受冲击载荷的机床零件,如一些小型机床的传动部件;QT500 - 7 强度较高,常用于制造要求较高强度和耐磨性的机床零件,如机床的主轴箱等。 蠕墨铸铁 性能特点 蠕墨铸铁的石墨形态介于灰铸铁的片状石墨和球墨铸铁的球状石墨之间,呈蠕虫状。这种独特的石墨形态使其兼具灰铸铁和球墨铸铁的部分优点。它的强度和韧性比灰铸铁高,同时又有较好的导热性和减震性,与灰铸铁相当。在机床的铸造中,能够在保证良好的热传导和减震效果的同时,提高部件的承载能力。 其抗疲劳性能也比较突出,在机床的长期循环载荷作用下,蠕墨铸铁部件能够更好地抵抗疲劳裂纹的产生和扩展,从而延长使用寿命。 常用牌号及应用场景 RuT300 和 RuT420 是常见的牌号。RuT300 适用于制造机床的底座、支架等部件,这些部件既需要一定的强度来支撑机床的重量和工作载荷,又需要良好的减震和导热性能;RuT420 强度更高,可用于制造机床中承受较高压力的部件,如一些重型机床的油缸体等。
- 阅读(303)
- [根栏目]机床铸铁什么材质最好?2025年01月08日 10:36
- 灰铸铁(HT) 性能特点: 良好的减震性:灰铸铁中石墨呈片状,这些片状石墨能够在基体组织中起到割裂作用,当机床受到振动时,石墨片可以像微小的弹簧一样吸收和耗散能量,有效减少振动。例如,在普通车床床身的应用中,使用灰铸铁能够使机床在加工过程中保持稳定,减少因振动引起的加工误差。 良好的耐磨性:灰铸铁的基体组织(如珠光体)和石墨片的协同作用使其具有较好的耐磨性。在相对滑动的工作条件下,石墨片可以起到润滑和储油的作用,降低摩擦系数。如机床的导轨部分,采用灰铸铁可以在长期的使用过程中保持良好的精度。 良好的铸造性能:灰铸铁的流动性好,在铸造过程中能够很容易地充满复杂的型腔,并且凝固时的收缩率小,不容易产生缩孔、缩松等铸造缺陷,这使得它非常适合用于制造形状复杂的机床部件。 应用范围:常用于制造机床床身、工作台、立柱、横梁等大型基础部件,其中最常用的是 HT200 - HT300 系列,这些型号的灰铸铁能够提供足够的强度和刚度来满足机床的基本要求。 球墨铸铁(QT) 性能特点: 高强度和韧性:球墨铸铁中的石墨呈球状,对基体的割裂作用较小,使得球墨铸铁的力学性能远高于灰铸铁。其抗拉强度可以达到 400 - 900MPa,延伸率可达 2% - 18%。这种高强度和韧性的组合使得球墨铸铁能够承受较大的载荷和冲击力,适用于一些对强度要求较高的机床部件。 良好的加工性能:球墨铸铁在切削加工时,由于其组织结构相对均匀,切削力比较稳定,刀具磨损较小,加工后的表面质量较好。同时,它还可以通过热处理进一步提高其性能,如淬火和回火可以提高其硬度和耐磨性。 应用范围:常用于制造机床的主轴、齿轮、曲轴等关键的传动部件。例如,在一些高精度的磨床中,球墨铸铁制造的主轴能够在高速旋转的情况下保证足够的强度和精度。 蠕墨铸铁(RuT) 性能特点: 综合性能优异:蠕墨铸铁的石墨形态介于片状和球状之间,呈蠕虫状。这种石墨形态使得蠕墨铸铁具有比灰铸铁更高的强度和韧性,同时又保持了较好的导热性和减震性。其抗拉强度一般在 300 - 500MPa 之间,延伸率可达 2% - 6%。 良好的抗热疲劳性能:在机床工作过程中,一些部件可能会受到反复的热作用,如机床的热交换器、某些靠近热源的结构件等。蠕墨铸铁由于其良好的导热性和抗热疲劳性能,能够在这种环境下保持较好的性能,减少因热应力引起的裂纹和变形。 应用范围:适用于制造一些既需要承受一定载荷又需要有良好的导热性和抗热疲劳性能的机床部件,如机床的热交换器外壳、某些高温环境下工作的支撑部件等。 总体而言,对于机床铸铁材质的选择需要根据具体的机床部件功能、工作环境和性能要求来综合考虑。如果注重减震性和铸造性能,灰铸铁是一个很好的选择;如果需要高强度和韧性,球墨铸铁更合适;而对于一些对综合性能和抗热疲劳性能要求较高的部件,蠕墨铸铁则有其优势。
- 阅读(114)
- [常见问答]灰铁铸造与其他铸造工艺相比有哪些优缺点?2025年01月03日 14:19
- 灰铁铸造与其他铸造工艺相比,具有以下优缺点: 优点 成本低廉:灰铁的原材料如铁、石墨等相对便宜且容易获得,并且铸造所需的设备相对简单,生产过程容易控制,不需要过于复杂的技术和设备,降低了设备和工艺成本,适合大批量生产。 铸造性能好:灰铁液的流动性良好,能够适应各种复杂形状和薄壁结构的铸造需求,铸件不易开裂,可铸出形状复杂的零件,且凝固时收缩小,减少了铸造过程中缩孔、缩松等缺陷的产生。 加工性能优良:具有良好的切削加工性能,便于通过车削、铣削、钻孔等机械加工方法获得所需的尺寸精度和表面质量,加工成本相对较低。 减震性强:由于石墨的存在,灰铸铁的减震性能优于其他金属材料,能有效吸收和消散振动能量,可减小噪声,适用于制造需要减震的部件,如机床床身、机器底座等。 耐磨性好:灰铸铁中的石墨对基体有润滑作用,使其具有较好的耐磨性,适合用于制造在滑动、摩擦条件下工作的零件,如导轨、衬套、齿轮等。 抗压强度较高:虽然灰铸铁的抗拉强度、塑性和韧性远低于钢,但抗压强度与钢相当,能够承受较大的压力,可用于制造承受压力的部件。 缺点 力学性能有限:强度、塑性和韧性相对较低,特别是抗拉强度较弱,在承受较大拉力或冲击载荷的场合应用受限,容易发生脆性断裂,不适合用于制造承受高应力、高冲击的关键零部件。 铸造缺陷难以避免:凝固过程较长且收缩率较大,容易产生气孔、缩孔和缩松等缺陷,降低了铸件的致密性和机械性能,影响产品质量和可靠性,需要采取适当的工艺措施来减少缺陷的产生。 尺寸精度和表面质量差:收缩率较大,容易导致零件尺寸不稳定,表面质量较差,通常需要进行后续的加工和处理来提高尺寸精度和表面光洁度,增加了生产成本和加工周期。 高温性能不佳:在高温条件下容易软化变形,失去原有的硬度和强度,热稳定性较低,一般不能用于制造长时间工作在超过 250 摄氏度环境下的零件。 耐腐蚀性有限:尽管在一些普通环境中具有一定的耐腐蚀性,但在强酸、强碱等腐蚀性较强的环境中,灰铸铁部件的耐腐蚀性能较差,需要采取额外的防腐措施。
- 阅读(188)
- [常见问答]球墨铸铁适用于哪些铸件?2025年01月03日 14:07
- 球墨铸铁是 20 世纪五十年代发展起来的一种高强度铸铁材料,其综合性能接近于钢,已迅速发展为仅次于灰铸铁的、应用十分广泛的铸铁材料。以下是关于球墨铸铁的详细介绍: 成分与组织:主要成分包括铁、碳、硅、锰、磷、硫等,其中碳含量一般在 3.0%-4.0% 之间,硅含量在 1.8%-3.2% 之间,还含有适量的稀土、镁等球化元素。其组织由金属基体和球状石墨组成,根据基体组织的不同,可分为铁素体球墨铸铁、珠光体球墨铸铁等,不同的基体组织赋予球墨铸铁不同的性能特点,例如珠光体球墨铸铁具有较高的强度和硬度,而铁素体球墨铸铁则具有较好的韧性和耐腐蚀性。 性能特点: 高强度:抗拉强度可达 400MPa 以上,屈服强度也能达到 250MPa 左右,远远超过普通铸铁,甚至可以与一些低强度钢相媲美,能够承受较大的载荷。 良好的韧性与抗冲击性:内部的球状石墨使得材料在受力时能够更好地吸收能量,减少裂纹的产生和扩展,具有良好的韧性和抗冲击性能,即使在复杂的工作环境下也不易断裂。 耐磨性能优异:在摩擦过程中,球状石墨可以起到一定的润滑作用,减少磨损,适用于需要耐磨的零部件。 耐腐蚀性强:在一些恶劣的工作环境中,如含有酸碱盐等腐蚀性介质的环境,球墨铸铁零件能够长时间稳定运行,其耐腐蚀性优于铸钢。 减震性好:可以有效地吸收和减少振动,降低噪音,这使得它在一些对减震要求较高的设备中应用广泛。 加工性能良好:与钢相比,球墨铸铁的加工难度较低,加工成本也相对较低,易于制造各种复杂形状的零件。 应用领域: 机械制造:常用于制造各种机床床身、工作台、齿轮、曲轴、连杆等零部件,能够满足机械零件对强度、韧性和耐磨性的要求。 汽车工业:可用于制造发动机缸体、曲轴、凸轮轴、轮毂、转向节等部件,有助于降低汽车的整体重量,提高燃油经济性,同时保证汽车的性能和安全。 建筑工程:在建筑领域中广泛应用于各种结构支架和节点,如建筑钢结构中的螺栓连接、楼房柱子的连结等。球墨铸铁管具有优异的耐腐蚀性和高强度,是城市给排水、燃气输送等管道系统的理想材料。 水利工程:作为水利工程行业的一种常用材料,应用于闸门、水管、水泵和水闸等,可使水利设备更加耐用,减少维修成本。 道路交通:用于制造铁路轨道、道路排水管和高速公路护栏等,能够承受车辆的冲击和振动。 其他领域:在农业机械中,可用于制造犁、耙、收割机等部件;在电力行业,可用于制造变压器外壳、电线杆等;在石油化工行业,可用于制造各种管道、阀门、泵等设备。
- 阅读(364)
- [常见问答]消失模铸造技术的应用领域有哪些?2024年11月05日 14:50
- 消失模铸造技术的应用领域广泛,主要包括以下方面: 汽车工业: 发动机零部件:如发动机缸体、缸盖、进气歧管、排气歧管等。这些部件内部结构复杂,有众多的腔室、水道和油道等,消失模铸造可以很好地实现复杂结构的成型,并且能够保证铸件的尺寸精度和质量,提高发动机的性能和可靠性。 汽车底盘部件:像变速器壳体、差速器壳体、后桥壳等。这些零件对于尺寸精度和机械性能要求较高,消失模铸造能够满足其生产要求,同时可以减少后续的机械加工工序,降低生产成本。 车身结构件:部分汽车车身的结构件,如纵梁、横梁、A 柱、B 柱等,也可以采用消失模铸造生产。这些部件对于汽车的整体强度和安全性至关重要,消失模铸造能够确保其质量和性能。 机械制造行业: 机床零部件:机床床身、工作台、立柱等大型铸件是机床的重要组成部分。消失模铸造可以生产出尺寸精度高、稳定性好的机床铸件,为机床的高精度加工提供保障。例如,一些大型数控机床的床身采用消失模铸造工艺,能够满足机床对于精度和刚性的要求。 通用机械零部件:包括齿轮、链轮、涡轮、蜗杆等传动部件,以及各种箱体、壳体等结构件。这些零件在机械装备中广泛应用,消失模铸造可以实现高效、高质量的生产,提高机械装备的性能和可靠性。 模具制造:消失模铸造可用于制造各种铸造模具、塑料模具、冲压模具等。例如,铸造模具中的砂芯、型腔等部件可以通过消失模铸造工艺制造,具有尺寸精度高、表面质量好的优点,能够提高模具的使用寿命和铸件的质量。 航空航天领域: 飞机零部件:飞机发动机的叶片、叶轮、机匣等部件,以及飞机的机身结构件、机翼连接件等,对铸件的质量和精度要求极高。消失模铸造可以生产出尺寸精度高、内部组织致密、力学性能优良的铸件,满足航空航天领域的特殊要求。 航天设备零部件:在航天领域,如火箭发动机的燃烧室、涡轮泵壳、喷管等关键部件,也可以采用消失模铸造技术生产。这些部件需要在高温、高压、高速等极端条件下工作,消失模铸造能够保证其质量和可靠性。 能源领域: 电力设备零部件:如发电机的端盖、护环、定子铁芯等,以及变压器的外壳、铁芯等部件,都可以采用消失模铸造工艺生产。这些部件对于电力设备的运行稳定性和安全性至关重要,消失模铸造能够确保其质量和性能。 石油化工设备零部件:在石油化工领域,像各种反应器、换热器、塔器等设备的零部件,如封头、筒体、接管等,也可以采用消失模铸造技术。这些部件需要具备良好的耐腐蚀性和密封性,消失模铸造可以满足其生产要求。 建筑行业: 建筑构件:一些建筑结构件,如钢结构中的节点、连接件,以及预制混凝土构件中的预埋件等,可以采用消失模铸造工艺生产。这些构件对于建筑的结构强度和稳定性具有重要影响,消失模铸造能够保证其质量和精度。 建筑装饰件:消失模铸造还可以用于生产建筑装饰件,如雕塑、栏杆、花饰等。这些装饰件可以根据设计要求进行定制化生产,具有较高的艺术价值和装饰效果。 其他领域: 管道及管件:大口径的输水管道、输气管道、石油管道等管件,以及各种弯头、三通、法兰等管道连接件,都可以采用消失模铸造技术生产。消失模铸造可以一次性成型,减少了焊接工序,提高了管件的整体质量和密封性。 矿山机械零部件:矿山机械中的耐磨衬板、锤头、颚板等易磨损部件,需要具备较高的硬度和耐磨性。消失模铸造可以通过合理选择材料和优化铸造工艺,生产出满足矿山机械使用要求的铸件。
- 阅读(189)
- [常见问答]消失模适合做什么铸件?2024年11月05日 14:14
- 消失模适合做多种类型的铸件,具体如下: 结构复杂的铸件: 多腔室铸件:例如汽车发动机缸体、缸盖等,内部具有多个腔室和复杂的通道结构,用传统铸造方法制造砂芯的难度大且易出现缺陷,而消失模铸造无需砂芯,可轻松实现复杂腔室结构的成型,保证铸件的质量和精度。 箱体类铸件:如变速箱箱体、减速器箱体等,这些铸件形状不规则,内部空间结构复杂,有较多的孔洞、凸台、加强筋等结构,采用消失模铸造能够很好地完成此类铸件的生产,并且可以减少后续的机械加工工序。 薄壁铸件: 在航空航天领域,一些薄壁结构件如飞机发动机的叶片、机翼结构件等,对铸件的重量和精度要求极高。消失模铸造可以精确控制金属液的充型过程,能够生产出壁厚均匀、尺寸精度高的薄壁铸件,满足航空航天领域的需求。 在汽车工业中,为了降低车辆的重量、提高燃油效率,越来越多的汽车零部件采用薄壁设计,如汽车车身结构件、发动机零部件等,消失模铸造为这些薄壁铸件的生产提供了有效的解决方案。 大型铸件: 机床床身、大型齿轮等大型机械零部件,由于尺寸较大,传统铸造方法在造型和浇注过程中容易出现变形、夹砂等问题。消失模铸造使用干砂造型,砂型的强度和紧实度较高,能够承受大型铸件的重量,并且在浇注过程中可以保持较好的稳定性,有利于生产大型铸件。 大型管件,如大口径的输水管道、石油管道等,采用消失模铸造可以一次性成型,避免了传统铸造方法中分段铸造再焊接的繁琐工艺,提高了管件的整体质量和密封性。 耐磨、耐蚀铸件: 对于一些在恶劣工况下使用的耐磨、耐蚀铸件,如矿山机械中的耐磨衬板、锤头,化工设备中的耐腐蚀管道等,消失模铸造可以通过合理选择材料和优化铸造工艺,使铸件具有良好的耐磨、耐蚀性能。 可以在铸件表面形成均匀的耐磨、耐蚀涂层,进一步提高铸件的使用寿命。 高精度铸件: 消失模铸造的模具制作精度高,能够保证铸件的尺寸精度和表面质量。对于一些对精度要求较高的铸件,如仪器仪表零件、医疗器械零件等,消失模铸造可以满足其高精度的要求。 采用消失模铸造生产的铸件尺寸偏差小,表面光洁度高,减少了后续的加工余量,降低了生产成本。
- 阅读(73)
- [常见问答]简述机床床身铸件回火处理的重要性和方法2021年03月02日 15:00
- 机床床身铸件为什么需要回火处理?钢铁是机械工业生产中最多的一种材料,钢铁显微组织复杂,可以通过热处理对材料进行控制,所以钢铁的热处理是金属热处理的主要内容,在这个方面一定要细心,那么下面就说下铸件的回火处理。
- 阅读(384)
- [常见问答]机床床身铸件通常选用什么样的材质?2020年09月23日 15:00
- 机床床身铸件材料大多选用灰铁铸铁材质,也有极少量的铸钢机床床身,现代机床床身设计中用结构钢焊接的床身比例逐渐上升。机床床身铸件有良好的尺寸稳定性,用来做机床床身不宜变形,有利于长期保持机床精度。
- 阅读(4074)
- [新闻资讯]机床铸件简介2020年06月09日 15:26
- 机床光机由机床床身、床鞍、工作台、立柱、导轨、床头箱等主体部分和基础部件构成机床主机,即机床“骨架”,但尚不包括液压传动部件、气动部件、电动机和电气部件,以及数控系统等部件。光机生产企业需按国际、国内有关标准装配、检验、油漆完工后,提供给机床整机生产企业总成。 光机主要配置如下: 1、树脂砂铸件; 2、齿轮式铣头、ZF减速器铣头、皮带式铣头、直联式铣头、中喷主轴,订货时需专项注明; 3、台湾产主轴,台湾产主轴电机皮带轮及主轴皮带; 4、台湾产增压缸;
- 阅读(419)
- [常见问答]床身铸件发生变形的原因2020年05月07日 10:17
- 床身铸件导轨面上经常会呈现下凹的现象,此种现象称之为变形。这是在材料的塑性变形温度范围内,铸件通过变形来消除铸造内应力的一种自然现象。 产生变形的原因是:在变形温度范围内,铸件的内应力低于床身铸件材料的抗拉强度,但高于材料的屈服强度所致。 机床导轨面下凹变形的原因是:由于机床导轨较之连接壁厚,即上部导轨面厚,下部接壁薄,当机床床身铸件下部冷却至弹性一塑性转变温度以下,(依铸件的化学成分,此温度在530~620℃)而部仍处于该转变温度以上,此时下部要进行收缩;部则通过变形适应下
- 阅读(514)
- [新闻资讯]如何防止合金铸钢件变形2019年07月30日 14:43
- 1、检验模型结构情况:放置拉筋和加强筋板,不影响合金铸钢件几何尺寸和性能要求的情况下,可增大过渡处的圆角尺寸。对于某些细长比例较大的铸钢件,如机床床身、平板、平台等特别是有导轨的机床件,导轨热节较大,其他部位又较薄,易发生挠度变形,为此应采取反挠度,来抵消铸钢件凝固时产生的挠度变形。对于重量较大、体积较大的铸钢件可开设两个以上的直浇道。 2、浇注系统设计:应设计合理的制造模型,使金属液能快速平稳进入铸型内。 3、造型时填沙要均匀:每层加砂要均匀,防止因砂不均匀而导致个别部位紧
- 阅读(246)
- [新闻资讯]大型机床铸件的设计特点2019年05月27日 08:56
- 大型机床铸件的设计特点: 树脂砂型刚度好,浇注初期砂型强度高这就有条件利用铸铁凝固过程的石墨化膨胀,有效地消除缩孔、缩松缺陷,实现灰铸铁、球墨铸铁件的少冒口、无冒口铸造。实型铸造生产中采用聚苯乙烯泡塑模样应用呋哺树脂自硬砂造型。 当金属液浇入铸型时,泡沫塑料模样在高温金属液作用下迅速气化,燃烧而消失,金属液取代了原来泡沫塑料所占据的位置,冷却凝固成与模样形状相同的实型铸件。相对来说,消失模铸造对于生产单件或小批量的汽车覆盖件,机床床身等大型模具较之传统砂型有很大优势,它不但省
- 阅读(258)
- [常见问答]灰铸铁的功能及用途有哪些2019年04月13日 08:57
- 一、灰铸铁的性能和用途 灰铸铁的性能与其它化学成分和组织有密切的联系。 1.优良的铸造性能 灰铸铁的抗压强度和硬度主要取决于基体组织。灰铸铁的抗压强度一般比抗拉强度高出三四倍,这是灰铸铁的一种特性。灰铸铁的抗拉强度、塑性、韧性及弹性模量都低于碳素钢,如表所示。因此,与其把灰铸铁用作抗拉零件还不如做耐压零件更适合。这就是广泛用作机床床身和支柱受耐压零件的原因。 2.灰铸铁的机械性能 由于石墨比容较大,使铸件凝固时的收缩量减少,可简化工艺,减轻铸件的应力并可得到致密的组织。另
- 阅读(1837)
- [企业动态]如何防止合金铸钢件变形2018年10月27日 14:08
- 1、检验模型结构情况:放置拉筋和加强筋板,不影响合金铸钢件几何尺寸和性能要求的情况下,可增大过渡处的圆角尺寸。对于某些细长比例较大的铸钢件,如机床床身、平板、平台等特别是有导轨的机床件,导轨热节较大,其他部位又较薄,易发生挠度变形,为此应采取反挠度,来抵消铸钢件凝固时产生的挠度变形。对于重量较大、体积较大的铸钢件可开设两个以上的直浇道。 2、浇注系统设计:应设计合理的制造模型,使金属液能快速平稳进入铸型内。 3、造型时填沙要均匀:每层加砂要均匀,防止因砂不均匀而导致个别部位紧
- 阅读(155)
- [企业动态]大型机床铸件变形的原因2018年09月28日 15:31
- (1)查验模型构造情况,在易变型和开裂的当地,放置拉筋和加强筋板;在不影响铸件几何尺度和功能需求的情况下,可增大过渡处的圆角尺度。关于某些细长份额较大的铸件,如机床床身、铸铁平板、铸铁平台等特别是有导轨的机床铸件,导轨热节较大,别的部位又较薄,易发生挠度变形,为此应采取反挠度,来抵消铸件凝结时发生的挠度变形。 (2)浇注体系规划中,关于分量较大、体积较大的铸件可开设两个以上的直浇道,使金属液能疾速平稳进入铸型内。 (3)造型时填沙要均匀,关于中大型铸件尤为重要,每层加砂要
- 阅读(174)
相关搜索
热点聚焦

求精新材料集团董事长段哲当选中俄商会会长
- 近日,在“2024不锈钢中国...
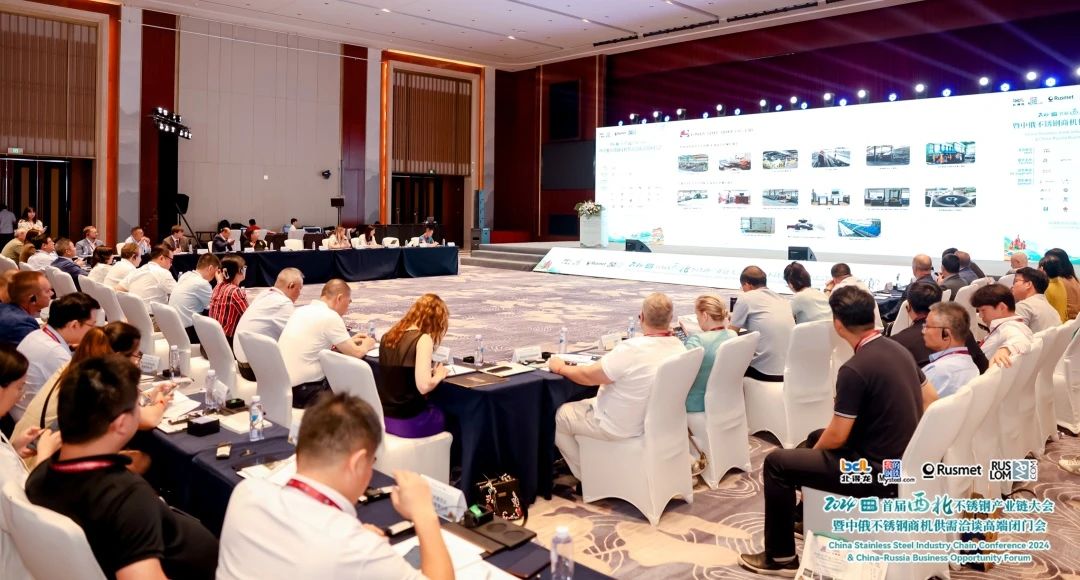
求精新材料集团深度参与首届西北不锈钢产业链大会
- 求精新材料集团,作为不...
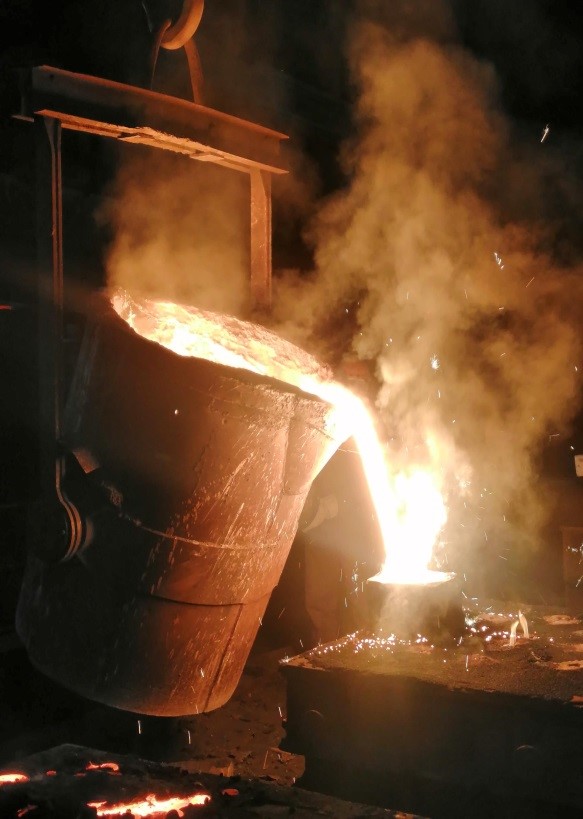
【无锡铸造厂】25吨打桩机配套铸件活塞顺利完成浇注
- 近日,无锡市铸造厂顺利...