- [新闻资讯]机床铸件简介2020年06月09日 15:26
- 机床光机由机床床身、床鞍、工作台、立柱、导轨、床头箱等主体部分和基础部件构成机床主机,即机床“骨架”,但尚不包括液压传动部件、气动部件、电动机和电气部件,以及数控系统等部件。光机生产企业需按国际、国内有关标准装配、检验、油漆完工后,提供给机床整机生产企业总成。 光机主要配置如下: 1、树脂砂铸件; 2、齿轮式铣头、ZF减速器铣头、皮带式铣头、直联式铣头、中喷主轴,订货时需专项注明; 3、台湾产主轴,台湾产主轴电机皮带轮及主轴皮带; 4、台湾产增压缸;
- 阅读(409)
- [常见问答]低压浇铸过程中常见的问题2020年06月05日 15:02
- 低压浇铸被广泛运用于金属加工工艺中,在我国现代化的工业中发挥着巨大的作用,随着低压浇铸在我国的广泛运用,它所带来的弊端也随之暴露出来。一、氧化夹渣出现氧化夹渣的原因一般都是因为炉料的不清洁,或者在使用的过程中,炉料的使用次数过多,还有一个原因也可以导致低压浇铸过程中的氧化夹渣,那就是浇铸系统的设计不良,在充型的时候设置不当。二、气孔、缩孔气孔问题在低压浇铸的过程中最常见,它出现的一般是由于铸型工具的排气不良引起的,模具涂料系统的喷涂不良,冷却环设置不当,也可以导致气孔、缩孔的
- 阅读(185)
- [常见问答]浇铸的工艺2020年06月05日 14:54
- 浇铸成型一般不施加压力,对设备和模具的强度要求不高,对制品尺寸限制较小,制品中内应力也低。因此,生产投资较少,可制得性能优良的大型制件,但生产周期较长,成型后须进行机械加工。在传统浇铸基础上,派生出灌注、嵌铸、压力浇铸、旋转浇铸和离心浇铸等方法。①灌注。此法与浇铸的区别在于:浇铸完毕制品即由模具中脱出;而灌注时模具却是制品本身的组成部分。②嵌铸。将各种非塑料零件置于模具型腔内,与注入的液态物料固化在一起,使之包封于其中。③压力浇铸。在浇铸时对物料施加一定压力,有利于把粘稠物料
- 阅读(124)
- [新闻资讯]耐热钢铸件不同钢号的特性和应用2020年06月03日 15:12
- 耐热钢铸件的特性基本都是类似的,只不过不过钢号之间有一些细微的区别,从而被应用于不同的场合。比如说ZG40cr9si2的最高使用温度为800℃,它的高温强度低,抗氧化最高至800C,长期工作的受载件的工作温度低于700C。用于坩埚、炉门、底板等构件相比之下ZG30Cr18Mn12Si2N制成的耐热钢铸件高温强度和抗热疲劳性较好,所以这样的产品更适合用作于炉罐、炉底板、料筐、传送带导轨、支承架、吊架等炉用构件。同时还有ZG35Cr24Ni7SiN,它的特征在于抗氧化性好,用于炉
- 阅读(228)
- [企业动态]开发战略客户,迎接崭新起点2020年06月01日 16:08
- 2020年自复工以来,铸造厂陆续与中信重工\广州广重签订了合作协议,为2020年2季度奠定了业务基础。 中信重工是我国重型装备骨干企业,是全球竞争力的先进装备制造企业和具有投资价值的上市公司。最大单件铸件可以做到600吨。此次合作项目是矿山开采用设备,后续破碎机的项目正在洽谈中。 广州广重企业集团有限公司(原广州重型机器厂,简称广重),是广州重型装备核心企业,也是华南地区规模最大、实力最强的机器制造企业。本次合作项目有两个,一是美国C-E Natco海上钻井平台油
- 阅读(253)
- [企业动态]喜报|“求精人的抗疫&防控故事”有奖征文活动圆满结束2020年05月30日 10:24
- 2020年,疫情爆发,求精人积极参与抗疫,传递乐于奉献、爱国爱人民的精神,通过聚焦求精人最平凡的闪光点,讲述大家克服困难、团结一致、共同抗疫,以发生在求精人身上的抗疫防控故事开展的求精第四届征文大赛,自邮件下发通知后,征文活动便得到了各部门的广泛关注和热情参与。 截止活动结束日,我们共收到了35篇来自不同岗位的员工的征文,每一篇文章都饱含真情,字里行间都是对求精家人或抗疫工作者的关心及支持。本着公平、公正、公开的原则,经过网上投票及专家评选两个环节,为评比公平,特邀上海《访谈
- 阅读(212)
- [新闻资讯]无锡铸造告诉您:铸铁件有缺陷怎么修补?2020年05月28日 14:46
- 铸造缺陷修补剂是通用型铸造缺陷修补胶,与机体结合强度高,固化后硬度高、无收缩,可进行各类机械加工,具有耐磨损、耐老化、耐油、防水、抗腐蚀、耐高温的性能。主要用于缺陷大于2mm的箱体裂纹、铸造气孔、砂眼、缩孔的填补、管件漏油、水汽的密封,可在低温情况下施工。如:装载机、起重机等工程机械铸造缺陷修补,汽车内燃机油底壳、汽缸盖、齿轮室等等铸造缺陷修补。性能特点:1. 与金属具有较高的结合强度;2. 施工工艺性好、固化无收缩;3. 固化后的材料具有较高的强度,可进行各类机械加工;4.
- 阅读(324)
- [常见问答]消失模铸造中产生夹渣缺陷的原因分析及对策(二)2020年05月26日 09:55
- 接上文: 三,减少和克服夹渣缺陷的方法和措施进砂问题、夹渣缺陷是消失模铸造生产的一大难题,特别是大批量生产的汽车加工件。目前消失模铸造生产很成功的主要是三类产品,即抗磨件、管件和箱体铸件,它们都是不加工或很少加工的铸件。对于加工面多且要求高的铸件,夹渣缺陷是一个重点需要解决的问题。从以下几个方面采取措施可以减少和克服夹渣缺陷:1,涂料消失模涂料的作用是:1),提高铸件表面光洁度、使铸件粗燥度降低2-3个等级,达到Ra=3.2-6.3μm,提高铸件表面质量和使用性能。2)减少和
- 阅读(317)
- [常见问答]消失模铸造中产生夹渣缺陷的原因分析及对策(一)2020年05月26日 09:40
- 消失模铸造铸件的夹渣缺陷是指由于型砂颗粒、涂料及其他夹杂物在浇注过程中随液体金属进入铸件而形成的缺陷。本文分析了夹渣缺陷产生的原因,指出消除夹渣缺陷是一个系统工程,必须在涂料、装箱操作、浇注、负压、集渣挡渣和撇渣、铁水净化技术等各方面采取切实可行的措施且精心操作,才能取得较好的效果。一,消失模铸造的夹渣缺陷:消失模铸造中常见的铸造缺陷有粘砂、皱皮、碳黑、冷隔、塌箱、气孔、夹渣、变形、铸钢件表面渗碳等,夹渣缺陷是指干砂粒、涂料及其他夹杂物在浇注过程中随着铁水进入铸件而形成的缺陷
- 阅读(492)
- [常见问答]各类孔洞的形成原因及6种有效防止方法2020年05月23日 15:01
- 防止方法:(1)非铁合金熔炼时,炉料、溶剂、工具和浇包要充分预热和烘干,去锈去油污,多次重熔炉料的加入量要适当限制。(2)防止金属液在熔炼过程中过度氧化和吸气,加以脱氧、除气和除渣,在浇包内的金属熔池表面加覆盖溶剂,防止金属二次氧化、吸气和有害杂质返回熔池。用铝对铸钢、铸铁脱氧时,应严格控制残留含铝量,吸气倾向严重的钢液,应尽量避免用铝脱氧,可采用AVD、VOD、多孔塞吹惰性气体、喷粉法等对钢液进行炉外精练,脱除钢液中的气体与有害杂质;对球墨铸铁,应加强脱硫,降低原汤的含流量
- 阅读(1051)
- [常见问答]铸件常见缺陷:孔洞,如何辨别气孔和缩孔?2020年05月23日 14:33
- 在铸造生产中,铸件气孔和铸件缩孔有时是伴生的,有时是独立群在。当出现气孔和缩孔时,我们快速的判断出缺陷是气孔,还是缩孔对于解决问题十分必要。要想快速判断这两种缺陷,就首先入时对它们的特征十分了解。今天,我们就从认识它们的特征来教大家快速判断气孔和缩孔缺陷。气孔类缺陷牲与防治方法在铸造生产中,孔洞类缺陷是常见缺陷,也是给铸造厂造成损失比较大的缺陷之一。孔洞类缺陷分为气孔和缩孔。气孔多为由于金属液中侵入、裹入、卷入气体所至。铸件气孔出现在铸件上的位置不同,其产生的原因也不同。这就
- 阅读(2329)
- [企业动态]ERP管理系统U8CLOUD全流程操作演练阶段2020年05月21日 15:34
- 近期,无锡市铸造厂有限公司用友ERP管理系统U8CLOUD进入全流程操作演练阶段。 古人云“工欲善其事,必先利其器”。为了重铸铸造厂新的辉煌,集团领导决定引进ERP管理系统,从管理上狠下大力气,夯实管理基础工作,提高信息传递质量与效率,以管理软件固化企业生产管理、质量管理、财务管理等各项流程,实现企业高效良性发展。集团领导经过对比选定的U8 cloud,是用友推出的新一代云ERP,提供企业级云ERP整体解决方案,全面支持多组织业务协同、营销创新、智能
- 阅读(949)
- [企业动态]喜报|求精第四届征文获奖名单公布2020年05月21日 15:25
- 阅读(153)
- [企业动态]【铸造】ERP管理系统U8CLOUD全流程操作演练阶段2020年05月21日 14:03
- 近期,无锡市铸造厂有限公司用友ERP管理系统U8CLOUD进入全流程操作演练阶段。
- 阅读(191)
- [新闻资讯]砂型铸造工艺都有哪些特点?2020年05月16日 15:07
- 铸造是人类掌握比较早的一种金属热加工工艺,已有约6000年的历史。中国约在公元前1700~前1000年之间已进入青铜铸件的全盛期,工艺上已达到相当高的水平。铸模的材料可以是砂、金属甚至陶瓷。应不同要求,使用的方法也会有所不同。每一种铸造工艺都有哪些特点?适合做哪类产品?一、砂型铸造铸件材质:各种材质铸件质量:几十克——几十吨至几百吨铸件表面质量:差铸件结构:简单生产成本:低适用范围:最常用的铸造方法。手工造型适用于单件、小批量和难以使用造型机的形状复杂
- 阅读(2760)
- [常见问答]无锡铸造告诉您:树脂砂的造型操作2020年05月15日 12:45
- 放箱:操作者把砂箱吊放到模具型板上,要注意砂箱的圆、方衬套的方向是否正确、砂箱衬套是否齐全,安排人员进行检查,杜绝圆、方衬套的方向错误和无砂箱衬套进行生产。并检查砂箱的箱口是否平整,不得有跑火铁水在箱口上,如果有要用砂轮机修磨平整后再使用,砂箱要放置到位,与型板平面结合。 准备:操作者把浇冒口、冷铁、芯铁、活块等安放到模样和芯盒的正确位置。把浇冒口棒上的粘砂去除,并检查浇冒口棒的定位部分是否合格。检查冷铁表面是否有严重锈蚀,若有要对冷铁进行抛丸处理后再进行使用。 灌砂:操作者
- 阅读(270)
- [常见问答]大型机床类铸件工艺2020年05月15日 09:49
- 对于这类机床铸件,一般铸造厂家采用呋喃树脂砂和实型铸造生产,负压干砂消失模应用则不多。前两种铸造方法比较成熟,生产的铸件质量稳定,但是它们都要使用树脂粘接剂,这种化学粘接剂一直存在环保问题,对于生产工人的健康也有危害。根据相关的调查研究,树脂粘接剂在工艺生产过程中产生的各种复杂刺激性气体和有机化合物往往具有联合毒害作用。长期工作的劳动者处于这种环境下,除了砂型铸造的粉尘影响外,可能会产生心血管系统和神经系统疾病。树脂的使用量大,生产成本居高不下,生产工艺也比较繁复。采用负压干
- 阅读(228)
- [新闻资讯]从事铸件行业必知,铸件常见缺陷的产生原因及防止方法,值得收藏(三)2020年05月14日 14:38
- 接上文05冷隔(融合不良)特征:冷隔是一种透缝或有圆边缘的表面夹缝,中间被氧化皮隔开,不完全融为一体,冷隔严重时就成了“欠铸”。冷隔常出现在铸件顶部壁上,薄的水平面或垂直面,厚薄壁连接处或在薄的助板上。形成原因:1、金属模具排气设计不合理。2、工作温度太低。3、涂料品质不好(人为、材料)。4、浇道开设的位置不当。5、浇注速度太慢等。防治方法:1、正确设计浇道和排气系统。2、大面积薄壁铸件,涂料不要太薄,适当加厚涂料层有利于成型。3、适当提高模具工作温度
- 阅读(319)
- [新闻资讯]从事铸件行业必知,铸件常见缺陷的产生原因及防止方法,值得收藏(二)2020年05月14日 14:19
- 接上文: 03渣孔(熔剂夹渣或金属氧化物夹渣)特征:渣孔是铸件上的明孔或暗孔,孔中全部或局部被熔渣所填塞,外形不规则,小点状熔剂夹渣不易发现,将渣去除后,呈现光滑的孔,一般分布在浇注位置下部,内浇道附近或铸件死角处,氧化物夹渣多以网状分布在内浇道附近的铸件表面,有时呈薄片状,或带有皱纹的不规则云彩状,或形成片状夹层,或以团絮状存在铸件内部,折断时往往从夹层处断裂,氧化物在其中,是铸件形成裂纹的根源之一。形成原因:渣孔主要是由于合金熔炼工艺及浇注工艺造成的(包括浇注系统的设计不
- 阅读(295)
- [新闻资讯]从事铸件行业必知,铸件常见缺陷的产生原因及防止方法,值得收藏(一)2020年05月14日 13:59
- 铸件在生产过程中会有一些缺陷相信,然而为什么会产生缺陷,如何防止缺陷呢?本文详细说明。01气孔(气泡、呛孔、气窝)特征:气孔是存在于铸件表面或内部的孔洞,呈圆形、椭圆形或不规则形,有时多个气孔组成一个气团,皮下一般呈梨形。呛孔形状不规则,且表面粗糙,气窝是铸件表面凹进去一块,表面较平滑。明孔外观检查就能发现,皮下气孔经机械加工后才能发现。形成原因:1、模具预热温度太低,液体金属经过浇注系统时冷却太快。2、模具排气设计不良,气体不能通畅排出。3、涂料不好,本身排气性不佳,甚至本
- 阅读(408)
相关搜索
热点聚焦

求精新材料集团董事长段哲当选中俄商会会长
- 近日,在“2024不锈钢中国...
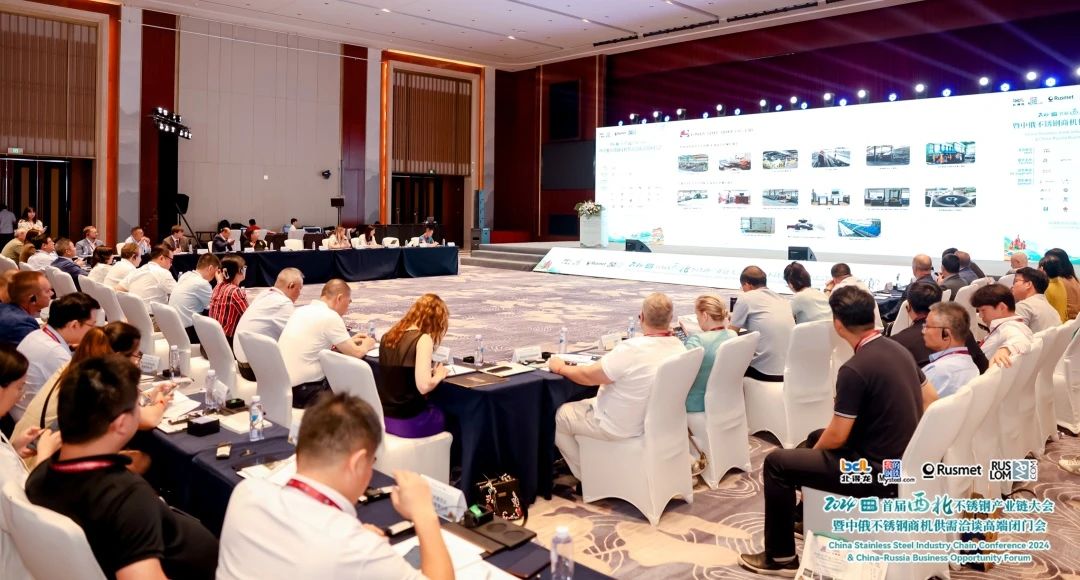
求精新材料集团深度参与首届西北不锈钢产业链大会
- 求精新材料集团,作为不...
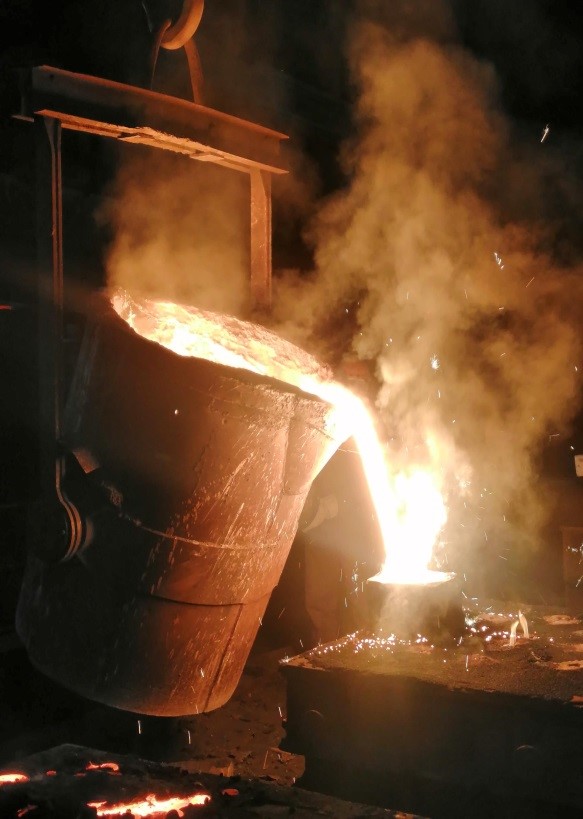
【无锡铸造厂】25吨打桩机配套铸件活塞顺利完成浇注
- 近日,无锡市铸造厂顺利...