- [企业动态]不锈钢铸件的铸造工艺细节2018年10月27日 14:10
- 铸造工艺如何与不锈钢铸件的质量完全挂钩,如果铸造工艺不仔细就会忽视掉许多小细节从而导致铸件成品的质量存在瑕疵。所以下面就由小编来告知大家一些铸造工艺细节。 1、为防止不锈钢铸造时产生白口,除从工艺上采取措施外,一定要使其壁厚不能过薄,对于铝合金、镁合金金属型铸造铸件的铸造圆角不应小于3-4m。 2、为便于取出铸件和抽出型,不锈钢铸件的铸造斜度应比砂型铸造件的适当大一些,一般应大30%-50%,在铸件收缩时趋向于压紧在金属型上的铸件表面应给予较大的斜度。 3、由于金属型散热快,
- 阅读(407)
- [企业动态]消失模铸造设备主要的种类2018年10月24日 11:11
- 消失模铸造设备是一项创新的铸造工艺方法,可用于生产有色及黑色金属动力系统的零件,包括:汽缸体、汽缸盖、曲轴、变速箱、进气管、排气管及刹车毂等铸件。消失模铸造的工艺流程如下: 1、预发泡 复杂铸件如汽缸盖,需要数块泡沫模型分别制作,然后再胶合成一个整体模型。每个分块模型都需要一套模具进行生产,另外在胶合操作中还可能需要一套胎具,用于保持各分块的准确定位,模型的成型工艺分为两步,先将聚苯乙烯珠粒预发到适当密度,一般通过蒸汽快速加热来进行,此阶段称为预发泡。 2、模型成型 经过预发
- 阅读(128)
- [企业动态]合金钢铸件有哪些成型方法2018年10月13日 14:23
- 在合金钢铸件的生产过程中最关键的一步就是成型工艺了,并且有时产品的成型方法并不是只有一种,这是根据产品的特性以及工作环境的要求所决定的。不知道您对于它的成型方法有多少了解,不了解也没有关系,接下来小编会为大家介绍一下。 从工艺方法上分为砂型铸造、金属型重力铸造、陶瓷或石膏型重力铸造、壳型铸造、消失模铸造、特种铸造等等,也有将除砂型铸造以外的工艺方法统称为特种铸造工艺的。 压力铸造简称压铸,是将液态或半液态的金属或合金浇入压铸机的压室内,使之在高压和高速下充填型腔,并在高压
- 阅读(230)
- [企业动态]高铬铸钢寿命短的原因是什么2018年10月13日 14:06
- 高铬铸铁冒口尺寸按碳钢设计,浇注系统按灰铸铁设计。采用气割法切割浇冒口,容易产生热裂纹,故设计时采用易割冒口或者侧冒口,采用敲击法去除。高铬铸铁寿命短的原因,不是金相不合格,而是,铸件内存在缩孔、气孔、夹杂等铸造缺陷,因此须足够重视铸造工艺。高铬铸铁容易开裂。在铸造工艺设计上注意不让铸件收缩受阻,以免造成开裂。高铬铸铁铸件在铸型中应充分冷却,然后开箱。开箱过早,开箱温度过高,是铸件开裂的主要原因。高铬铸铁采用金属型铸造时,浇注温度应保持在150℃以上,以免铸件冷却太快开裂。
- 阅读(285)
- [企业动态]2018年消失模铸造技术培训2018年10月13日 10:35
- 为响应公司产品结构调整及发展方向,促进技术提升,我司于2018年4月11日-2018年4月14日参加由中国铸造协会主办的“2018年中国第二十三期消失模铸造生产技术培训班”。 本次培训班主要讲述了消失模铸造工艺设计、消失模模具设计与制造、消失模铝合金铸造工艺、消失模铸造成型原理、消失模铸造质量及缺陷分析、消失模铸造装备、消失模白模的要求、消失模涂料的使用等,系统的学习了消失模铸造技术的基本理论和基本的操作理论。 在培训期间参观了辽宁爱维尔金属成型科
- 阅读(414)
- [企业动态]消失模铸钢件气孔缺陷及解决措施2018年10月11日 13:27
- 消失模铸造是一种近无切削加工铸造工艺,具有铸件精度高、设计灵活、无砂芯、生产环境清洁、投资和生产成本低等优点。此项技术在国内外发展十分迅速,各项相关技术都取得了长足进步。消失模铸造技术在铸铝、铸铜、铸铁等材料上得到较好的应用,但在铸钢生产的应用上则相对滞后。虽然在高锰钢、耐磨钢等钢种上也有成功应用的报道,但在实际的生产过程中,由于铸件在浇注充型过程中,金属液的流动前沿是热解的消失模产物(气体和液体),会与金属液发生反应并影响到金属液质量,如果热解产物不能顺利排出,就容易引起气
- 阅读(189)
- [企业动态]消失模铸造气泡如何减少2018年10月11日 13:13
- 在消失模铸造具体应用的时候,很难避免铸件中产生气泡。当然,这种气泡是可以通过一些方法来减少的。甚至在生产的时候注意了一些细节问题,气泡就不容易产生。比如,在生产时,模型的材料应该合理选择。气化程度相对较高的模型可以减少气泡。这种模型在操作的时候可以容许较小分子的气体自行移除,使得气体不会残留在铸件当中,气泡自然就减少了。 在消失模铸造工艺具体应用的时候,开设内浇道是很重要的,若是开设不当,就容易形成死角,最后就会导致气泡生成。而内浇道的开设又离不开保温冒口的支持。所以,保温
- 阅读(264)
- [企业动态]为什么消失模铸造是绿色技术2018年10月11日 13:06
- 很多人都说消失模铸造是一种绿色的技术,但具体绿色在何处,可能没有多少人能够说得明白。下面就来针对这个问题具体做一下介绍。 首先,这种铸造工艺可以连续批量生产,所以极大地降低了成本,使得企业的效益得到了大幅的提升。而且生产的过程中对工人的劳动强度要求越来越小,产线的占地面积也越来越小,生产环境中不会有大量的沙尘,所以对工作人员的健康不会产生危害。另外,自从采用了这种技术之后,直接从事生产的人员数量大幅度减少,但是总的产量却明显提高。 其次,无锡永杰机械铸造有限公
- 阅读(214)
- [企业动态]不锈钢铸件的结构工艺的具体要求2018年10月10日 15:02
- 1、避免外部侧凹 铸件侧壁若有凹入部分必格妨碍起模,増加了铸造工艺的复杂性,故应力求避免。端盖,由于上部法兰边緣伸出而形成了侧凹,使铸件形成了两个分型面,通常要采用三箱造型。改进了设计,其仅有一个分型面,矿造型简便。 2、分型面尽量平宜 平苴的全面不仅使造型省工、铸件误差小,且铸件的飞边毛刺少,戚轻了铸件濱理的工作量。支臂铸件,其最大截面在中间,而带长孔的支背厚度甚小。由于木模的强度所限,所以在单件、小批生产时,不能采用较为简便的分模造型,必须进行挖膛造型。若按b)中改进设计
- 阅读(158)
- [企业动态]铸钢铸造工艺特色都有哪些?2018年10月10日 12:40
- 铸钢件使是金属物件,它很多不同的形状,铸钢件加工过程非常复杂但又具有创造性,那么铸钢件加工的工艺特色是怎样的呢? 大型铸钢件加工及工艺设计需要考虑很多的工艺方面的条件要素,也需要运用很多的设计技巧。一些在小件中不显眼的因素,在大件中就会产生巨大的影响。大型铸钢批量小,工艺试验和改进也比较困难,要求其设计者具有有丰富的行业知识和设计经验。 铸钢件加工的铸造工艺设计是铸钢件加工的重要环节,是获得优质高产铸钢的重要技术管理措施。在选定铸造工艺方案时,必须考虑铸造车间的具体条件,
- 阅读(207)
- [企业动态]工业砂型铸造传统工艺2018年10月09日 13:05
- 砂型铸造是在制造工序中,将液体金属倒进铸造砂子里的模具,在凝固和冷却后,铸型被破坏,用于去除铸造物的铸造方法被称为砂型铸造造。传统的铸造方法,适合制造各种形状、尺寸及各种一般合金铸造。在砂型铸造的主要工艺中,有建模材料的准备、建模、核心制造、成型、冶炼、铸造、砂砾、清洗、检查等。铸造图纸是包含部件图上的各种过程符号和参数的铸造过程计划的图。 沙子型铸造的铸造工艺,内核数、形状、位置型成面,尺寸和固定方法,代加工,收缩率,注入系统,去掉梯度,瑞塞尔和冷铁的尺寸和部署等设计的基本
- 阅读(177)
- [企业动态]不锈钢铸件的铸造工艺细节2018年09月28日 15:02
- 铸造工艺如何与不锈钢铸件的质量完全挂钩,如果铸造工艺不仔细就会忽视掉许多小细节从而导致铸件成品的质量存在瑕疵。所以下面就由小编来告知大家一些铸造工艺细节。 1、为防止不锈钢铸造时产生白口,除从工艺上采取措施外,一定要使其壁厚不能过薄,对于铝合金、镁合金金属型铸造铸件的铸造圆角不应小于3-4m。 2、为便于取出铸件和抽出型,不锈钢铸件的铸造斜度应比砂型铸造件的适当大一些,一般应大30%-50%,在铸件收缩时趋向于压紧在金属型上的铸件表面应给予较大的斜度。 3、由于金属型散热快,
- 阅读(136)
- [企业动态]不锈钢铸造工艺的两大基本特点2018年09月28日 14:43
- 不锈钢铸造工艺的两大基本特点 1、由于不锈钢精密铸造的收缩大大超过铸铁,为防止铸件出现缩孔、缩松缺陷,在铸造工艺上大都采用冒口和、冷铁和补贴等措施,以实现顺序凝固。 为防止不锈钢铸件产生缩孔、缩松、气孔和裂纹缺陷,应使其壁厚均匀、避免尖角和直角结构、在铸型用型砂中加锯末、在型芯中加焦炭、以及采用空心型芯和油砂芯等来改善砂型或型芯的退让性和透气性。 2、由于钢液的流动性差,为防止铸钢件产生冷隔和浇不足,铸钢件的壁厚不能小于8mm;采用干铸型或热铸型;适当提高浇注温度,一般为15
- 阅读(178)
- [企业动态]各种铸造的特点与区别2018年09月28日 14:37
- 1. 铸造可按金属液的浇注工艺分为重力铸造和压力铸造。重力铸造是指金属液在地球重力作用下注入铸型的工艺,也称浇铸。广义的重力铸造包括砂型浇铸、金属型 浇铸、熔模铸造,泥模铸造等;窄义的重力铸造专指金属型浇铸。压力铸造是指金属液在其他外力(不含重力)作用下注入铸型的工艺。广义的压力铸造包括压铸机 的压力铸造和真空铸造、低压铸造、离心铸造等;窄义的压力铸造专指压铸机的金属型压力铸造,简称压铸。旭东精密铸件厂长期从事砂型和金属型的重力铸造。这 几种铸造工艺是目前有色金属铸造中最常用
- 阅读(181)
- [企业动态]砂型铸造工艺的流程2018年09月28日 14:36
- 下面铸造厂家就来和大家讲讲砂型铸造工艺的流程: 随着科技的进步与铸造业的蓬勃发展,不同的铸造方法有不同的铸型准备内容。以应用最广泛的砂型铸造件为例,铸型准备包括造型材料准备和造型、造芯两大项工作。砂型铸造中用来造型、造芯的各种原材料,如铸造原砂、型砂粘结剂和其他辅料,以及由它们配制成的型砂、芯砂、涂料等统称为造型材料,造型材料准备的任务是按照铸件的要求、金属的性质,选择合适的原砂、粘结剂和辅料,然后按一定的比例把它们混合成具有一定性能的型砂和芯砂。常用的混砂设备有碾轮式混砂机
- 阅读(176)
- [企业动态]砂型铸造工艺原理2018年09月28日 14:35
- 铝沙铸是一种以砂作为主要造型材料,制作铸型的传统铸造工艺。这种工艺也是市场上比较流行的工艺,我们身边的生活中都可以看到这种工艺铸造出来的产品,比如说现在比较火的铸铝门等。下面铸造厂家就和大家一起来看看沙型铸造件工艺的原理: 砂型铸造主要采用重力铸造工艺——重力铸造是指金属液在地球重力作用下注入铸型的工艺,也称浇铸。广义的重力铸造包括砂型浇铸、金属型浇铸、熔模铸造,泥模铸造等;窄义的重力铸造专指金属型浇铸。砂型一般采用重力铸造,有特殊要求时也可采用低压铸
- 阅读(1700)
- [企业动态]金属型压力铸造你知道多少2018年09月28日 14:33
- 压铸造件是在压铸机上进行的金属型压力铸造,是目前生产效率最高的铸造工艺。压铸机分为热室压铸机和冷室压铸机两类。热室压铸机自动化程度高,材料损耗少,生产效率比冷室压铸机更高,但受机件耐热能力的制约,目前还只能用于铝合金铸造、镁合金等低熔点材料的铸件生产。当今广泛使用的铝合金压铸件,由于熔点较高,只能在冷室压铸机上生产。 压铸的主要特点是金属液在高压、高速下充填型腔,并在高压下成形、凝固,压铸件的不足之处是:因为金属液在高压、高速下充填型腔的过程中,不可避免地把型腔中的空气夹
- 阅读(147)
- [企业动态]不锈钢铸件的结构工艺的具体要求2018年08月23日 09:54
- 不锈钢铸件外型的设计,首先应使制模的造型方便,铸造容易,故在其结构工艺性方面的具体要求是: 1、避免外部侧凹 铸件侧壁若有凹入部分必格妨碍起模,増加了铸造工艺的复杂性,故应力求避免。端盖,由于上部法兰边緣伸出而形成了侧凹,使铸件形成了两个分型面,通常要采用三箱造型。改进了设计,其仅有一个分型面,矿造型简便。 2、分型面尽量平宜 平苴的全面不仅使造型省工、铸件误差小,且铸件的飞边毛刺少,戚轻了铸件濱理的工作量。支臂铸件,其最大截面在中间,而带长孔的支背厚度甚小。由于木模的强度所
- 阅读(148)
- [企业动态]不锈钢铸造生产中过滤技术的应用2018年08月23日 09:48
- 在坚持铸造大国地位的一起,我国不锈钢铸造工艺技能也得到了快速进步,逐渐向铸造强国目标迈进,虽然这条还很长。目前我国铸造新技能.新工艺的运用首要表现在:先进造型线.制芯中心数量越来越多,树脂砂工艺得到很多运用,铸钢VOD,消失模铸造,计算机模仿技能.快速成形技能的运用等。在铸造技能水平方面的进步首要得益于几方面: 近几年我国铸造业开展迅猛,铸件年产值连创新高,2006年超越2800万吨,远远领先于其他国家。我国铸件产值快速添加,一方面是国内铸件需求量大幅度添加所形成的,另一方面
- 阅读(140)
- [企业动态]避免消失模铸件在浇注中返喷的有效途径2018年08月23日 09:41
- 尽管消失模铸造工艺自身很好,铸造成的消失模铸件也有许多优点,可是一旦在出产中发作返喷现象的话,全部都会受到影响,包含了消失模铸件的质量。因此,这一点必须严厉防备。 铸造行业界的铸造工艺一直在不断更新,消失模铸造工艺就是现在比较抢手的一种,之所以关注到它是由于它能够完成流水线式出产,不只产量大,并且能够大件出产、成型作用好。但就是要注意消失模铸件在浇注中不能返喷。 此外,要想防止消失模铸件在浇注进程中返喷,必需要泡沫模型密度小,在泡沫表面质量,模型强度的前提下,泡沫应做得越轻越
- 阅读(232)
相关搜索
热点聚焦

求精新材料集团董事长段哲当选中俄商会会长
- 近日,在“2024不锈钢中国...
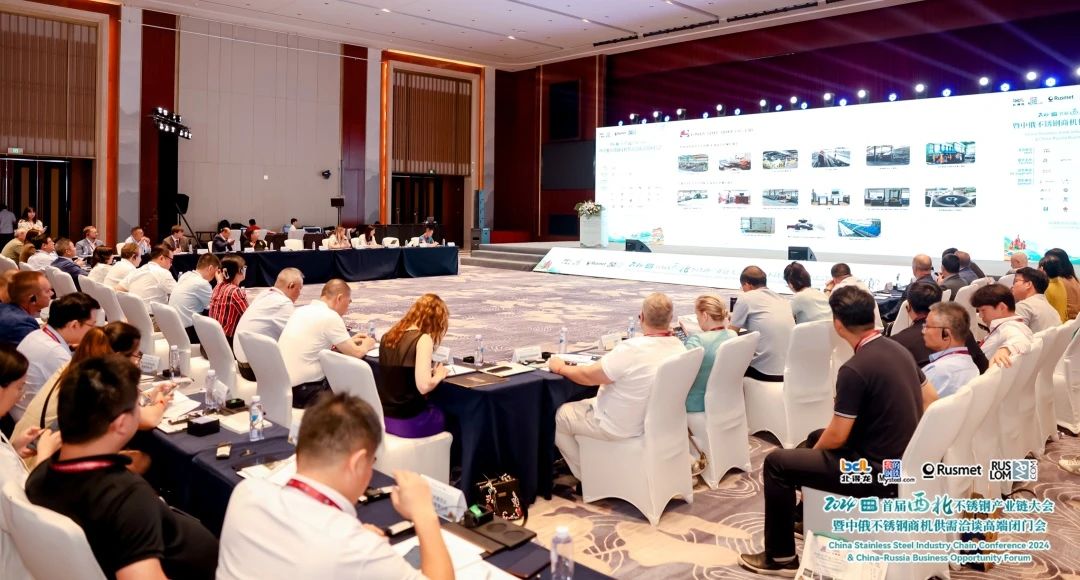
求精新材料集团深度参与首届西北不锈钢产业链大会
- 求精新材料集团,作为不...
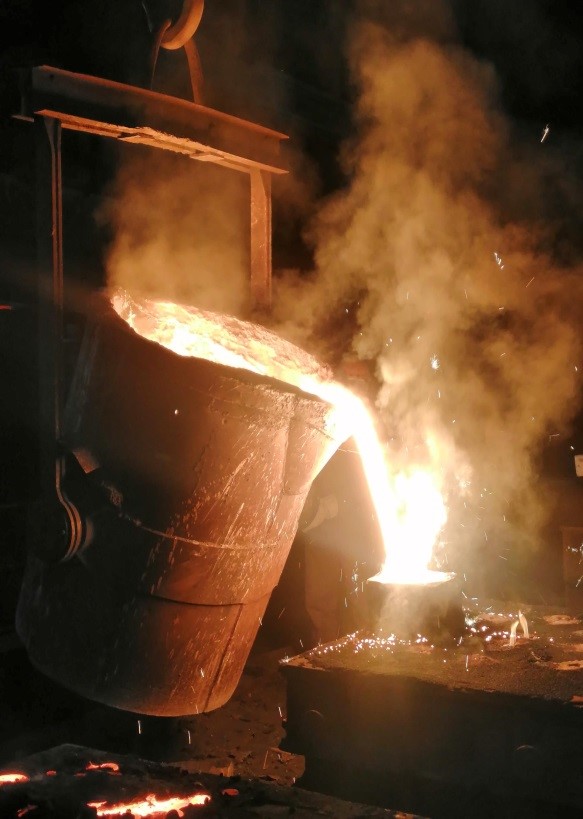
【无锡铸造厂】25吨打桩机配套铸件活塞顺利完成浇注
- 近日,无锡市铸造厂顺利...