- [企业动态]铸造厂家对不锈钢铸造的介绍2018年11月30日 10:55
- 铸造厂家对不锈钢铸造的介绍 铸造工艺通常包括: 铸造工艺可分为三个基本部分,即铸造金属准备、铸型准备和铸件处理。 铸造金属是指铸造生产中用于浇注铸件的金属材料,它是以一种金属元素为主要成分,并加入其他金属或非金属元素而组成的合金,习惯上称为铸造合金,主要有铸铁、铸钢和铸造有色合金。 ①铸型(使液态金属成为固态铸件的容器)准备,铸型按所用材料可分为砂型、金属型、陶瓷型、泥型、石墨型等,按使用次数可分为一次性型、半永久型和永久型,铸型准备的优劣是影响铸件质量的主要因素; ②铸造金
- 阅读(147)
- [企业动态]铸造厂介绍铸造设备分类及铸造工艺图的要求2018年11月30日 10:54
- 技术的发展推动了铸造厂以及整个铸造行业的不断进步,不仅铸造的工艺更加完善了,并且铸造设备的类型也更加多了。除了设备要根据工艺条件正确选用之外,铸造在制作铸造工艺图时也得多加注意。 铸造厂用到的铸造设备种类繁多,如果按照造型方式进行区分的话,就可以分为普通砂型铸造和特种铸造两种。其中普通的砂型铸造又可分为干砂型、湿砂型、化学硬化砂型铸造三种。 而特种铸造还能按照造型材料进行分类,并被区分为天然矿产砂石和金属为主要材料的两种。天然矿产砂石为主要材料的有熔模铸造、壳型铸造、负压铸造
- 阅读(270)
- [企业动态]翻砂铸造的工艺介绍2018年11月30日 09:37
- 翻砂铸造厂家生产的铸造产品,具有很广泛的使用,他们在进行加工的时候经过的程序和步骤也会是很多的,下面我们就来简单的了解一下翻砂铸造的相关工艺。 第一步,金属过滤:这一步是去除掉金属中的杂质,可在浇注系统中放各种过滤网铲除渣子。第二步,浇铸温度:这一步的温度控制是很重要的,因为它与铸件的质量是有很大的关系的。铸造时的浇注温度可较重力浇注时低一些。第三步,铸型转速:不同的铸件和铸造工艺,铸件成形时的铸型转速也不同。第四步,涂料使用:涂料组成中粘结剂在高温作业后的残留强度应尽量低,
- 阅读(564)
- [企业动态]翻砂铸造应该考虑的问题2018年11月30日 09:29
- 翻砂铸造厂家生产的翻砂铸造工件,是比较受人们喜爱的材料之一,虽然翻砂铸造工艺历史比较的悠久,但是它的生产技术是受到了广大人们群众认可的,那么在进行翻砂铸造的时候人们需要考虑的问题有哪些呢? 翻砂铸造工艺在操作的时候,我们首先需要考虑的就是安全性问题,因为这个工艺中是需要进行高温加热的,因此我们需要做好相应的防护工作,这样的话,才能最大程度的降低事故发生的概率。第二点,是了解翻砂铸造的工作原理,在进行翻砂铸造加工的时候,工人需将熔化的金属浇灌入铸型空腔中,经冷凝之后去除即可。在
- 阅读(257)
- [企业动态]消失模各种的性能设计是怎样的2018年11月21日 11:02
- 要利用的就是在消失模工艺同时要看到了就是要能够要可以在工艺设计消失模以及是要在利用了铸造与砂型铸造工艺相比具有十分优越的独特优点,并且要看到了就是在对于具体情况还要具体分析。 要知道了就是要可以对于我国的具体情况,能够看到了就是以下几种情况比较适合采用此类方法铸造。 并且要看到了就是我们要看到了就是要可以在中国生产铸铁件和铸钢件较多,这样就要知道了就是应该铸铝件较少。这样就应该知道了就是我们应该从简单件到复杂件都可生产,可以在现在的利用上,我们能够在通过突破了外国框框的限制,
- 阅读(100)
- [企业动态]消失模铸造工艺设计原则是什么?2018年11月21日 10:50
- (1)控制浇注系统始终呈充满状态 负压消失模铸造的浇注过程是钢水充型的同时塑料模气化消失的过程,浇道若有不充满时,由于涂料层强度有限,极容易发生砂子塌陷,造成铸件缺肉。 (2)控制钢液从底部往上返,利于平稳充型,不容易形成空的内腔。 (3)由于真空的吸力作用,在重力和吸力作用下,钢水充型速度加快,浇注系统适宜偏大些。 消失模铸造工艺包括浇冒口系统设计、浇注温度控制、浇注操作控制、负压控制等。由于铸件品种繁多、形状各异,每个铸件的具体生产工艺都有各自的特点,并且千差万别。浇注
- 阅读(204)
- [企业动态]消失模铸造工艺在发展中依然存在一些问题2018年11月21日 10:40
- 消失模铸造工艺及产品因为外观好看,质量好,尺寸精度高,等优点在我国铸造行业中得到了很好运用,国内有关厂家及科技人员不断在原材料和工艺设备上进行研制开发,使该工艺基本实现国产化,更进一步推动了消失模铸造工艺,技术的发展。然而消失模铸造工艺在发展中依然存在一些问题。其主要问题有:一、消失模铸造厂的生产规模小。二、一些厂家消失模铸件质量上不去,铸件成品率低,未能显示这一工艺的先进性,严重影响这一新工艺的市场竞争能力。三、我国消失模铸造厂生产的产品档次较低,对于高难度铸件我们还不能大
- 阅读(297)
- [根栏目]消失模工艺注意事项2018年11月21日 10:19
- 在消失模铸造工艺中,整个工艺流程包括七个环节,每个环节对于消失模铸件质量都具有很大的影响作用,当然浇注过程也是整个消失模铸造工艺流程中至关重要的一环,掌握浇注工艺注意事项,严格把控浇注工艺中的每个细节是生产高质量消失模铸件的关键。消失模铸造厂的浇注过程是钢液充型,同时泡塑模具汽化消失的过程。整个过程中需要注意的是:(1)浇道自始至终要冲满钢液,如若不满,由于涂料层强度有限,很容易发生型砂塌陷以及进气现象,造成铸件缺陷。(2)浇铸钢液时一定要把握住,保证做到稳、准、快。瞬时充满
- 阅读(93)
- [企业动态]消失模铸造技术的主要应用:2018年11月21日 09:26
- 消失模铸造厂技术的优势体现的越来越明显,许多中小企业相继投产。特别是近几年来消失模铸造企业如雨后春笋,从消失模铸造设备厂家的订货需求可以明显体会到这一点。 但是也有不少消失模铸造企业投产后不久纷纷下马。其中缘由在于许多企业对消失模铸造工艺了解不深入,一开始看起来消失模铸造工艺很简单,没有充分估计到它的规律性和复杂性,仓促上马,结果在实际生产中遇到意想不到的问题,又没有心理准备,对出现的问题束手无策,又匆匆下马。结果既浪费时间、资金和精力,又要丢掉市场,得不偿失。实际上,消失模
- 阅读(104)
- [企业动态]消失模铸造工艺设计原则是什么?2018年11月13日 10:07
- (1)控制浇注系统始终呈充满状态 负压消失模铸造的浇注过程是钢水充型的同时塑料模气化消失的过程,浇道若有不充满时,由于涂料层强度有限,极容易发生砂子塌陷,造成铸件缺肉。 (2)控制钢液从底部往上返,利于平稳充型,不容易形成空的内腔。 (3)由于真空的吸力作用,在重力和吸力作用下,钢水充型速度加快,浇注系统适宜偏大些。 消失模铸造工艺包括浇冒口系统设计、浇注温度控制、浇注操作控制、负压控制等。由于铸件品种繁多、形状各异,每个铸件的具体生产工艺都有各自的特点,并且千差万别。浇注
- 阅读(170)
- [企业动态]消失模铸造的成套必备设备2018年11月13日 10:01
- 全自动砂处理设备,消失模铸造,先进生产线,消失模铸造工艺,消失模铸造设备 砂处理设备是消失模铸造不可缺少的配套设备,种类繁多性能精良。简单人工操作的经济实惠,具有除尘和筛分功能,地面冷却;全自动的自动化程度高,具有冷却和除尘以及分筛等功能,达到了设备使用智能化的标准,大大的减少了不必要的操作环节,环境干净,地面无积砂。 全自动冷却砂处理设备由:落砂装置,立、卧式冷却,高压鼓风机,强力吸风机,高温提升机,筛分除尘装置,雨淋加砂装置等部件组成。 主机工作原理:热砂由立式冷储罐进入
- 阅读(147)
- [企业动态]消失模铸造设备成熟性的一面2018年11月13日 09:04
- 消失模铸造工艺,以其良好的工艺性能,较高的尺寸精度及很好的表面粗糙度,颇受国内铸造业界有识之士的关注。由于该工艺投资少,上马快、工艺可塑性大、操作技术含量低和铸件市场需求量急剧上升的趋势,广大铸造厂家纷纷进行技术改造,用消失模铸造工艺替代原陈旧的水玻璃砂铸造工艺、甚至部分精密铸造和树脂砂铸造等等。 相关消失模铸造工艺近几年来在国内已经走向成熟,虽然目前国家尚无行业标准,但随着近几年来消失模铸造工艺的不断发展,广大消失模铸造工作者的努力,消失模铸造用的原、辅材料、工艺设备、生产
- 阅读(94)
- [企业动态]什么是消失模模具?消失模模具的铸造工艺2018年11月08日 15:24
- 消失模模具采用了全自动的取模方式,这样便可以自动的把消失模铸件轻轻松松的顶出,省却了人工取模的繁琐。不要总是认为消失模具都是一体成型的,其实为了结合消失模铸造的需要,是可以把模具进行分块成形然后进行粘结组合,因此我们可以说消失模模具的形状基本上是不受到任何条件的限制。按照消失模铸造的尺寸大小的要求来把消失模有规律的灌注进模具当中,这样在保留了原有的铸型之外,还会形成“实型”的铸型,而不是传统砂型的“空腔”铸型。这也说明了现代消失
- 阅读(167)
- [企业动态]消失模铸造塌箱产生的原因分析2018年10月29日 10:20
- 消失模铸造中,塌箱缺陷是一类较为常见的消失模铸件缺陷,该缺陷往往发生在大件(大平台件更突出)或者是内腔封闭、半封闭件的生产中,从整个消失模铸造流程角度来看,该缺陷一般多发生在浇注或者凝固环节。 消失模铸造塌箱缺陷有时也被称为塌型缺陷或者铸型溃散,随着消失模铸造工艺应用的日趋成熟,有关塌箱缺陷的产生原因和防治办法已经有了相对详尽的研究结果,研究结果证实,塌箱缺陷的产生原因并非单方面的,下面就塌箱缺陷的产生原因做出以下总结: a. 在浇注过程中,消失模模样分解产生的气体量太多且急
- 阅读(494)
- [企业动态]工业砂型铸造传统工艺2018年10月29日 10:12
- 砂型铸造是在制造工序中,将液体金属倒进铸造砂子里的模具,在凝固和冷却后,铸型被破坏,用于去除铸造物的铸造方法被称为砂型铸造造。传统的铸造方法,适合制造各种形状、尺寸及各种一般合金铸造。 在砂型铸造的主要工艺中,有建模材料的准备、建模、核心制造、成型、冶炼、铸造、砂砾、清洗、检查等。铸造图纸是包含部件图上的各种过程符号和参数的铸造过程计划的图。 沙子型铸造的铸造工艺,内核数、形状、位置型成面,尺寸和固定方法,代加工,收缩率,注入系统,去掉梯度,瑞塞尔和冷铁的尺寸和部署等设计的基
- 阅读(62)
- [根栏目]铸造厂浅谈飞轮壳铸造工艺2018年10月29日 09:51
- 铸造工艺是每一个铸造厂的“顶梁柱”,铸造厂浅谈飞轮壳铸造工艺。 飞轮壳是汽车动员机的一个重要根基件,对动员机起着支持和掩护感化?在利用进程中,特别是在前置后驱的重型载货汽车及大?中型客车中,飞轮壳裂损是汽车动员机的一种罕有差错?招致该差错的成分较多,材质是此中的一个重要缘故原由原由?因为临蓐工艺的成绩,柴油动员机飞轮壳均采纳灰铸铁?在利用进程中,灰铁飞轮壳时有毁坏,而且损害处大多在统一地区,阐发其缘故原由原由发明:除利用?培修等方面的缘故原由原由外
- 阅读(608)
- [企业动态]厂家送你23种铸造工艺2018年10月29日 09:49
- 1、模锻 在公用模锻装备上利用模具使毛坯成型而获得锻件的铸造办法。依据装备分歧,模锻分为锤上模锻,曲柄压力机模锻,平锻机模锻,磨擦压力机模锻等。辊锻是材料在一对反向扭转模具的作用下产生塑性变形获得所需锻件或锻坯的塑性成形工艺。它是成形轧制(纵轧)的一种特别情势。 2、铸造 一种利用锻压机械对金属坯料施加压力,使其产生塑性变形以获得具备必定机械机能、必定形状和尺寸锻件的加工办法,锻压(铸造与冲压)的两大组成部分之一。经由进程铸造能打消金属在冶炼进程中产生的铸态松散等缺点,优化宏
- 阅读(261)
- [企业动态]金属型压力铸造你知道多少2018年10月29日 09:26
- 压铸造件是在压铸机上进行的金属型压力铸造,是目前生产效率最高的铸造工艺。压铸机分为热室压铸机和冷室压铸机两类。热室压铸机自动化程度高,材料损耗少,生产效率比冷室压铸机更高,但受机件耐热能力的制约,目前还只能用于铝合金铸造、镁合金等低熔点材料的铸件生产。当今广泛使用的铝合金压铸件,由于熔点较高,只能在冷室压铸机上生产。 压铸的主要特点是金属液在高压、高速下充填型腔,并在高压下成形、凝固,压铸件的不足之处是:因为金属液在高压、高速下充填型腔的过程中,不可避免地把型腔中的空气夹裹在
- 阅读(131)
- [根栏目]使用球墨铸铁件的优良特性表现2018年10月27日 14:20
- 球墨铸铁件是通过球化和孕育处理得到球状石墨,有效地提高了铸铁的机械性能,特别是提高了塑性和韧性,从而得到比碳钢还高的强度。球墨铸铁以其优良的性能,在使用中有时可以代替昂贵的铸钢和锻钢,球墨铸铁件在机械制造工业中得到广泛应用。球墨铸铁件具有中高等强度、中等韧性和塑性,综合性能较高,耐磨性和减振性良好,铸造工艺性能良好等特点,能通过各种热处理改变其性能。 铸铁是含碳量大于2.14%的铁碳合金,铸铁中的碳以石墨形态析出,呈球状时的铸铁就叫球墨铸铁。 球墨铸铁件除铁外的化学成分通常为
- 阅读(125)
- [根栏目]讲解铁型覆砂铸造球墨铸铁件铰耳的铸造工艺2018年10月27日 14:18
- 球墨铸铁的综合性能接近于钢,已发展为仅次于灰铸铁的、应用十分广泛的铸铁材料。球墨铸铁件具有中高等强度、中等韧性和塑性,综合性能较高,耐磨性和减振性良好,铸造工艺性能良好等特点,能通过各种热处理改变其性能。球墨铸铁以其优良的性能,在使用中有时可以代替铸钢和锻钢,在机械制造工业中得到广泛应用。 铁型覆砂铸造球墨铸铁件铰耳的铸造工艺,包括以下步骤: (1)设计一套与铰耳形状完全一致的模型作为母模; (2)制作与母模相配合的铁型,铁型与母模配套时的间隙为6—8mm; (3
- 阅读(165)
相关搜索
热点聚焦

求精新材料集团董事长段哲当选中俄商会会长
- 近日,在“2024不锈钢中国...
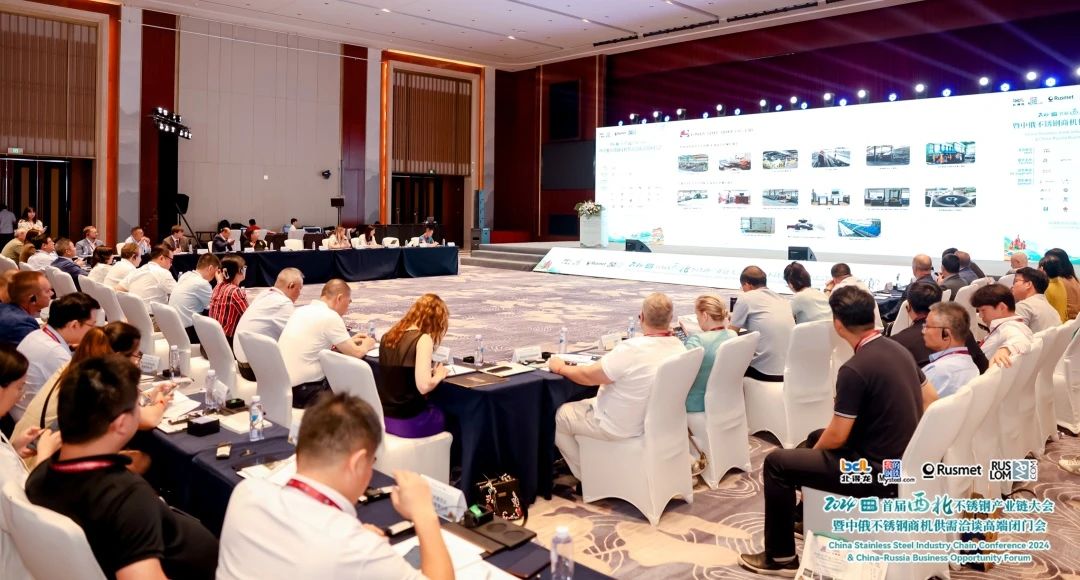
求精新材料集团深度参与首届西北不锈钢产业链大会
- 求精新材料集团,作为不...
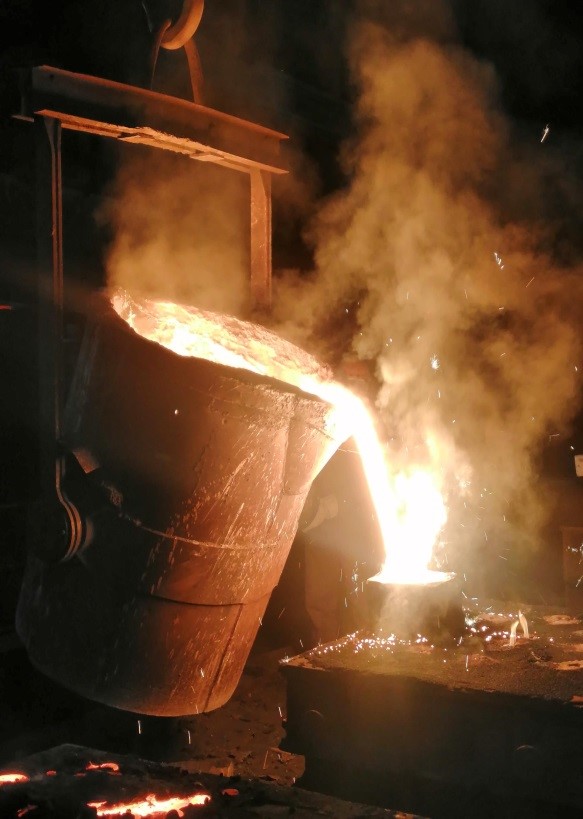
【无锡铸造厂】25吨打桩机配套铸件活塞顺利完成浇注
- 近日,无锡市铸造厂顺利...