- [常见问答]覆膜砂工艺常见缺陷、成因及预防解决方案2026年11月16日 15:00
- 覆膜砂是以原砂为骨料、酚醛树脂为粘结剂,经覆膜工艺制成的铸造用砂,多用于热芯盒、壳型壳芯铸造,成型精度高、表面质量好,在液压件、机床、汽车铸件领域应用广泛。在实际射芯、固化、浇注全流程中,受设备、模具、砂料、工艺参数等影响,容易出现各类型芯与铸件缺陷。下面为大家梳理八大常见问题、主要成因以及可行的解决措施。 一、型(芯)表面疏松 缺陷表现:砂芯或壳型表层松散、不致密,轮廓残缺,强度不足。 主要原因:射芯压力过高或过低;模具排气不畅、憋气;芯盒分盒面间隙偏大造成跑砂;覆膜砂本
- 阅读(2)
- [常见问答]如何选择适合的树脂砂铸造工艺参数?2026年06月16日 13:45
- 树脂砂铸造工艺参数全套选型方法(适配球磨机壳体大型铸钢件,分模块标准化选型逻辑) 一、基础判定前提:先确定 3 个核心边界条件(所有参数选型的依据) 铸件材质:铸钢 ZG270/310、球铁 QT600、灰铁 HT304、有色合金,树脂体系、加入量、固化速度完全不同; 铸件壁厚与单重:薄壁小件、30~80mm 球磨机筒体厚壁大件、200mm 以上热节件区分; 车间环境条件:环境温度、再生砂温度、空气湿度、单班 / 连续生产、是否配套旧砂再生。 二、原砂参数选型(根基,直接影响树脂消耗与铸件缺陷) 1. 原砂粒度 大型铸钢件(球磨机筒体、端盖):50/100 目(中粗砂) 优势:透气性高,厚壁件不易气孔;树脂膜薄,树脂加入量低,生产成本低;缺点表面粗糙度略差,配套防渗碳涂料弥补。 精密小件、液压阀体、齿轮毛坯:70/140 目细砂 优势:型腔光洁,加工余量小;透气性偏低,厚大件慎用。 2. 原砂关键指标控制标准 含泥量:≤0.3%,泥分越高树脂消耗越大、强度越低;超标必须水洗砂。 酸耗值:铸钢呋喃砂原砂酸耗≤5ml/50g;碱性酚醛砂选用低酸耗硅砂。 灼烧减量:再生砂灼烧减量≤3%,超标说明残留树脂过多,强度差、易气孔。 砂温控制(核心参数) 最优区间:20~30℃ 砂温<15℃:固化极慢,起模等待时间翻倍,效率暴跌;需砂加热装置。 砂温>35℃:树脂快速失效,可使用时间大幅缩短,大量混砂报废;必须砂冷却设备。
- 阅读(105)
- [新闻资讯]消失模铸造工艺采用负压封闭式2019年06月17日 13:35
- 消失模铸造工艺的浇注过程是钢液充型,同时泡塑模具汽化消失的过程。整个过程中需要注意的是: (1)浇道自始至终要冲满钢液,如若不满,由于涂料层强度有限,很容易发生型砂塌陷以及进气现象,造成铸件缺陷。 (2)浇筑钢液时一定要把握住,保证做到稳、准、快。瞬时充满浇口杯,并做到快速不断流,吨钢液在大约一分钟左右。如果同箱铸件的钢液断流会吸进空气,有可能引起塌砂现象或者铸件增多气孔的问题,导致铸件报废。 (3)消失模铸造工艺采用负压封闭式,而且必须是在浇口杯以下封闭。钢液进入模塑模具,
- 阅读(191)
- [新闻资讯]消失模铸造工艺的浇注过程注意事项2019年06月01日 09:03
- 无锡市铸造厂有限公司本着为顾客创造价值,为企业创造效益,为员工创造价值,为社会创造繁荣的宗旨,得到广大客户的认可及好评,热忱希望成为各界人士的合作伙伴! 消失模铸造工艺的浇注过程是钢液充型,同时泡塑模具汽化消失的过程。整个过程中需要注意的是: (1)浇道自始至终要冲满钢液,如若不满,由于涂料层强度有限,很容易发生型砂塌陷以及进气现象,造成铸件缺陷。 (2)浇筑钢液时一定要把握住,保证做到稳、准、快。瞬时充满浇口杯,并做到快速不断流,吨钢液在大约一分钟左右。如果同箱铸件的钢液断
- 阅读(229)
- [新闻资讯]消失模铸造工艺采用负压封闭式2019年06月01日 09:01
- 消失模铸造工艺的浇注过程是钢液充型,同时泡塑模具汽化消失的过程。整个过程中需要注意的是: (1)浇道自始至终要冲满钢液,如若不满,由于涂料层强度有限,很容易发生型砂塌陷以及进气现象,造成铸件缺陷。 (2)浇筑钢液时一定要把握住,保证做到稳、准、快。瞬时充满浇口杯,并做到快速不断流,吨钢液在大约一分钟左右。如果同箱铸件的钢液断流会吸进空气,有可能引起塌砂现象或者铸件增多气孔的问题,导致铸件报废。 (3)消失模铸造工艺采用负压封闭式,而且必须是在浇口杯以下封闭。钢液进入模塑模具,
- 阅读(153)
- [常见问答]这些常见的铸件缺陷是怎么形成的?2019年04月13日 13:48
- 这些常见的铸件缺陷是怎么形成的? 气孔:在铸件内部或表面有大小不等的光滑孔洞: ①炉料不干或含氧化物、杂质多; ②浇注工具或炉前添加剂未烘干; ③型砂含水过多或起模和修型时刷水过多; ④型芯烘干不充分或型芯通气孔被堵塞; ⑤春砂过紧,型砂透气性差; ⑥浇注温度过低或浇注速度太快等 缩孔与缩松:缩孔多分布在铸件厚断面处,形状不规则,孔内粗糙 ①铸件结构设计不合理,如壁厚相差过大,厚壁处未放冒口或冷铁; ②浇注系统和冒口的位置不对; ③浇注温度太高; ④合金化学成分不合格,收
- 阅读(293)
- [常见问答]我们在球墨铸件的铸造中如何减少缺陷2019年04月13日 09:25
- 铸造企业在球墨铸件的生产过程中,难免遇到缩孔、气泡、偏析等球墨铸件缺陷,造成球墨铸件成品率低,重新回炉生产又面临着大量的人力、电能的消耗。如何减少球墨铸件缺陷是铸造人士一直关心的问题。就为大家整理了一份减少球墨铸件缺陷的方法,希望能够为您带来一些收获。 1、避免球墨铸件的缩孔 由于对流影响及不稳定的压力梯度,厚大截面的球墨铸件是无法实现向上补缩。所以要遵循所有的补缩规律来保证良好的补缩设计,采用计算机模拟技术进行验证,实际浇注样件。控制砂型和砂芯连接处的飞边水平;控制铸型涂料
- 阅读(171)
- [常见问答]消失模铸造浇注过程注意事项2019年04月08日 13:35
- 消失模铸造的浇注过程是钢液充型,同时泡塑模具汽化消失的过程。整个过程中需要注意的是:(1)浇道自始至终要冲满钢液,如若不满,由于涂料层强度有限,很容易发生型砂塌陷以及进气现象,造成铸件缺陷。(2)浇筑钢液时一定要把握住,保证做到稳、准、快。瞬时充满浇口杯,并做到快速不断流,吨钢液在大约一分钟左右。如果同箱铸件的钢液断流会吸进空气,有可能引起塌砂现象或者铸件增多气孔的问题,导致铸件报废。(3)消失模铸造采用负压封闭式,而且必须是在浇口杯以下封闭。钢液进入模塑模具,其开始液化燃烧
- 阅读(330)
- [常见问答]消失模铸造的注意细节2019年04月08日 13:33
- 消失模铸造的浇注过程是钢液充型,同时泡塑模具汽化消失的过程。整个过程中需要注意的是: (1)浇道自始至终要冲满钢液,如若不满,由于涂料层强度有限,很容易发生型砂塌陷以及进气现象,造成铸件缺陷。 (2)浇注钢液时一定要把握住,保证做到稳、准、快。瞬时充满浇口杯,并做到快速不断流,吨钢液在大约一分钟左右。如果同箱铸件的钢液断流会吸进空气,有可能引起塌砂现象或者铸件增多气孔的问题,导致铸件报废。 (3)消失模铸造采用负压封闭式,而且必须是在浇口杯以下封闭。钢液进入模塑模具,其开始液
- 阅读(124)
- [常见问答]汽车球墨铸件缺陷原因与解决方法2019年03月08日 15:46
- 铸造厂在对在汽车球墨铸铁件铸造过程中,汽车球墨铸铁件上有未完全融合的缝隙,其交接边缘是圆滑的,这种缝隙称冷隔;铸件局部未充满,铸件缺肉,末端呈圆弧状称浇不足。一定减少泡沫塑料模样的发气量,降低预发密度以及使模样干透。汽车球墨铸件选择球墨铸铁件合理浇注方案和浇注系统结构,如顶注式浇注系统,空心直浇道.尽量缩短浇注系统的总长度,让金属液流程缩短,充型过程流畅,在不喷溅的情况下浇注速度越快越好。冷隔和浇不足产生的原因:液体金属与模样置换过程中,金属液前沿阻力过大或金属液温度过低,使
- 阅读(188)
- [企业动态]消失模铸件塌箱缺陷2019年01月15日 12:50
- 塌箱缺陷有时也被称为塌型缺陷或者铸型溃散,就消失模铸件缺陷中塌箱缺陷而言,其一般多发生在浇注或者凝固环节,主要特征是铸型局部塌陷、溃型使铸件不能成型或者局部多肉,要使消失模铸件塌箱缺陷得到防治可以从以下几个方面展开实施: a.如果金属液产生的浮力过大,会使得铸型上部型砂容易变形从而产生局部溃散,要防止金属液浮力大造成塌箱可以采取增加顶面吃砂量或在铸型顶部添加压铁的方法; b.浇注过程中消失模模样分解产生气体量太多且急,铸型排气速度来不及会导致铸型溃散,因此要选用低
- 阅读(187)
- [企业动态]修补球墨铸件的方法2018年11月30日 10:55
- 球墨铸造厂阐述修补球墨铸件的方法 球墨铸铁件作为轴类件,如柴油机的曲轴、连杆,要求强度高同时韧性较好的综合机械械性能,对铸铁件进行调质处理. 球墨铸件由于多种因素影响..因而冷焊机适用于精密铸件的表面缺陷修补.冷焊的焊补范围为Φ1.5-Φ1.2mm焊补点反复熔化堆积的过程,在大面积缺陷修补过程中,修复效率是制约其广泛推广应用的唯一因素.对于大缺陷,推荐传统焊补工艺与铸造缺陷修补机的复合应用. 对于质量与外观要求不高的铸件缺陷可以用氩弧焊机等发热量大,速度快的焊机来修补.但在精
- 阅读(213)
- [企业动态]铸造厂家铸造模具常见缺陷及其处理方案2018年11月30日 10:24
- 铸件缺陷是铸造厂最常见又最头疼的问题,直接影响了产品的合格率和公司的成产成本,河北圣利铸业有限公司始建于1972年,专注铸造40多年,主要产品为球铁铸件、灰铁铸件、铸铁散热器,下面就总结一下厂家的铸造模具缺陷及处理方案 缺陷一:铸造缩孔 主要原因有合金凝固收缩产生铸造缩孔和合金溶解时吸收了大量的空气中的氧气、氮气等,合金凝固时放出气体造成铸造缩孔。 解决的办法: 1)放置储金球。 2)加粗铸道的直径或减短铸道的长度。 3)增加金属的用量。 4)采用下列方法,防止组织面向铸道方
- 阅读(174)
- [企业动态]铸造厂铸件缩孔和缩松缺陷十点分析2018年11月30日 10:18
- 缩孔和缩松都是铸造生产中常见的铸件缺陷。缩孔是铸件在冷凝过程中收缩,得不到金属溶液的补充而产生的孔洞,形状不规则,孔壁粗糙,一般位于铸件的热节处。缩孔和气孔在外表上往往极为相似,经常容易混淆。一般来说,气孔的内壁是平滑的,而缩孔的内壁则呈枝状结晶的末梢状。缩松是铸件最后凝固的区域没有得到金属溶液的补缩而形成分散和细小的小孔,常出现在铸件的较厚截面以及厚薄截面交接处或热节点上。缩松的分布面积要比缩孔大得多,往往隐藏于铸件的内部,有时肉眼察觉不到。缩孔和缩松在铸件废品中占有较大的
- 阅读(394)
- [根栏目]消失模工艺注意事项2018年11月21日 10:19
- 在消失模铸造工艺中,整个工艺流程包括七个环节,每个环节对于消失模铸件质量都具有很大的影响作用,当然浇注过程也是整个消失模铸造工艺流程中至关重要的一环,掌握浇注工艺注意事项,严格把控浇注工艺中的每个细节是生产高质量消失模铸件的关键。消失模铸造厂的浇注过程是钢液充型,同时泡塑模具汽化消失的过程。整个过程中需要注意的是:(1)浇道自始至终要冲满钢液,如若不满,由于涂料层强度有限,很容易发生型砂塌陷以及进气现象,造成铸件缺陷。(2)浇铸钢液时一定要把握住,保证做到稳、准、快。瞬时充满
- 阅读(93)
- [企业动态]铸件缺陷补救方法有哪些2018年11月19日 15:46
- 铸件是工业制造构成中不可或缺的一环,相信大部分的厂家都会为了铸件出产中的缺陷而感到烦恼。今天球墨铸铁件厂家小编就跟亲们探讨补救的一些措施。 1、滞留时间:孕育处理后至浇注完毕之间的停留时间太长,为石墨的析出提供了前提,一般这段时间应控制在10min以内。 2、砂型的紧实度:若砂型的紧实度太低或不平均,以致浇注后在金属静压力或膨胀力的作用下,产生型腔扩大的现象,致使原来的金属不够补缩而导致铸件产生缩孔缩松。 3、浇注温度:一般情况下,浇注温度越高,泛起石墨漂浮的倾向越大,这
- 阅读(151)
- [企业动态]消失模铸造过程需要注意什么2018年11月13日 10:02
- 消失模铸造的浇注过程是钢液充型,同时泡塑模具汽化消失的过程。整个过程中需要注意的是: (1)浇道自始至终要冲满钢液,如若不满,由于涂料层强度有限,很容易发生型砂塌陷以及进气现象,造成铸件缺陷。 (2)浇筑钢液时一定要把握住,保证做到稳、准、快。瞬时充满浇口杯,并做到快速不断流,吨钢液在大约一分钟左右。如果同箱铸件的钢液断流会吸进空气,有可能引起塌砂现象或者铸件增多气孔的问题,导致铸件报废。 (3)消失模铸造采用负压封闭式,而且必须是在浇口杯以下封闭。钢液进入模塑模具,其开始液
- 阅读(98)
- [企业动态]消失模铸造塌箱产生的原因分析2018年10月29日 10:20
- 消失模铸造中,塌箱缺陷是一类较为常见的消失模铸件缺陷,该缺陷往往发生在大件(大平台件更突出)或者是内腔封闭、半封闭件的生产中,从整个消失模铸造流程角度来看,该缺陷一般多发生在浇注或者凝固环节。 消失模铸造塌箱缺陷有时也被称为塌型缺陷或者铸型溃散,随着消失模铸造工艺应用的日趋成熟,有关塌箱缺陷的产生原因和防治办法已经有了相对详尽的研究结果,研究结果证实,塌箱缺陷的产生原因并非单方面的,下面就塌箱缺陷的产生原因做出以下总结: a. 在浇注过程中,消失模模样分解产生的气体量太多且急
- 阅读(494)
- [企业动态]如何解决大型铸钢件的工艺难题2018年10月27日 14:03
- 在使用铸钢件产品时,需要注意材料的规格型号是否合适,因为有的场所对于铸钢件的规格要求比较高,和普通铸钢件产品相比尺寸也会大很多,这样的铸钢件材料在制作的过程中也比较有难度,而且对于设备的选用也有很高的要求,所以在加工期间会存在一些难题。而制作生产大型铸钢产品时,经常发生铸件缺陷等工艺难题,那么工作人员需要通过哪些方法来避免这些问题呢? 在制作大型铸钢件的过程中为了避免出现以上问题,需要注意如果材料的厚度比较大,这个时候就不要延长凝固时间,最好是在短时间内就完成凝固,这样做的好
- 阅读(147)
- [企业动态]铸铁件对对机械产品的性能有很大影响2018年10月09日 13:09
- 铸铁件由于多种因素影响,常常会出现气孔、针孔、夹渣、裂纹、凹坑等缺陷。常用的修补设备为氩弧焊机、电阻焊机、冷焊机等。对于质量与外观要求不高的铸件缺陷可以用氩弧焊机等发热量大、速度快的焊机来修补。 铸铁件质量对机械产品的性能有很大影响。铸铁件的质量包括外观质量、内在质量和使用质量。外观质量指铸件表面粗糙度、表面缺陷、尺寸偏差、形状偏差、重量偏差;内在质量主要指铸件的化学成分、物理性能、机械性能、金相组织以及存在于铸件内部的孔洞、裂纹、夹杂、偏析等情况;使用质量指铸铜件在不同条
- 阅读(135)
相关搜索
热点聚焦

求精新材料集团董事长段哲当选中俄商会会长
- 近日,在“2024不锈钢中国...
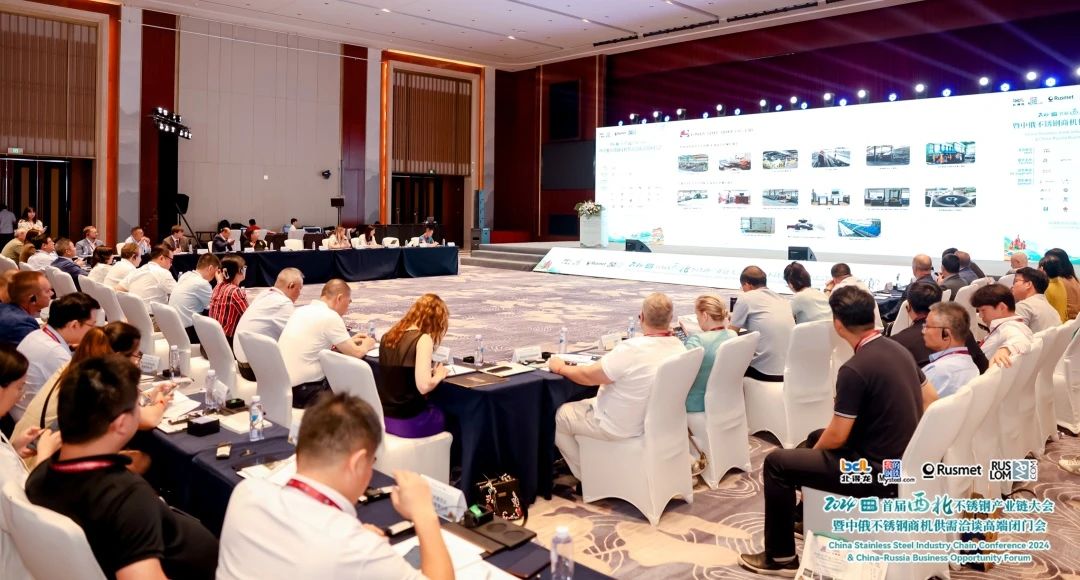
求精新材料集团深度参与首届西北不锈钢产业链大会
- 求精新材料集团,作为不...
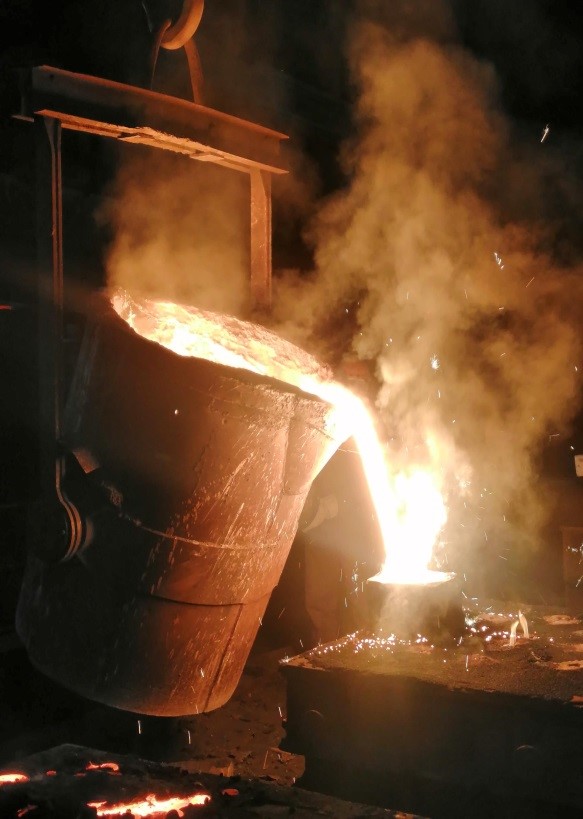
【无锡铸造厂】25吨打桩机配套铸件活塞顺利完成浇注
- 近日,无锡市铸造厂顺利...